01
表面活化调整
对待磷化钢铁表面进行微观调整,为后续磷化反应提供更均匀的晶核形成条件。


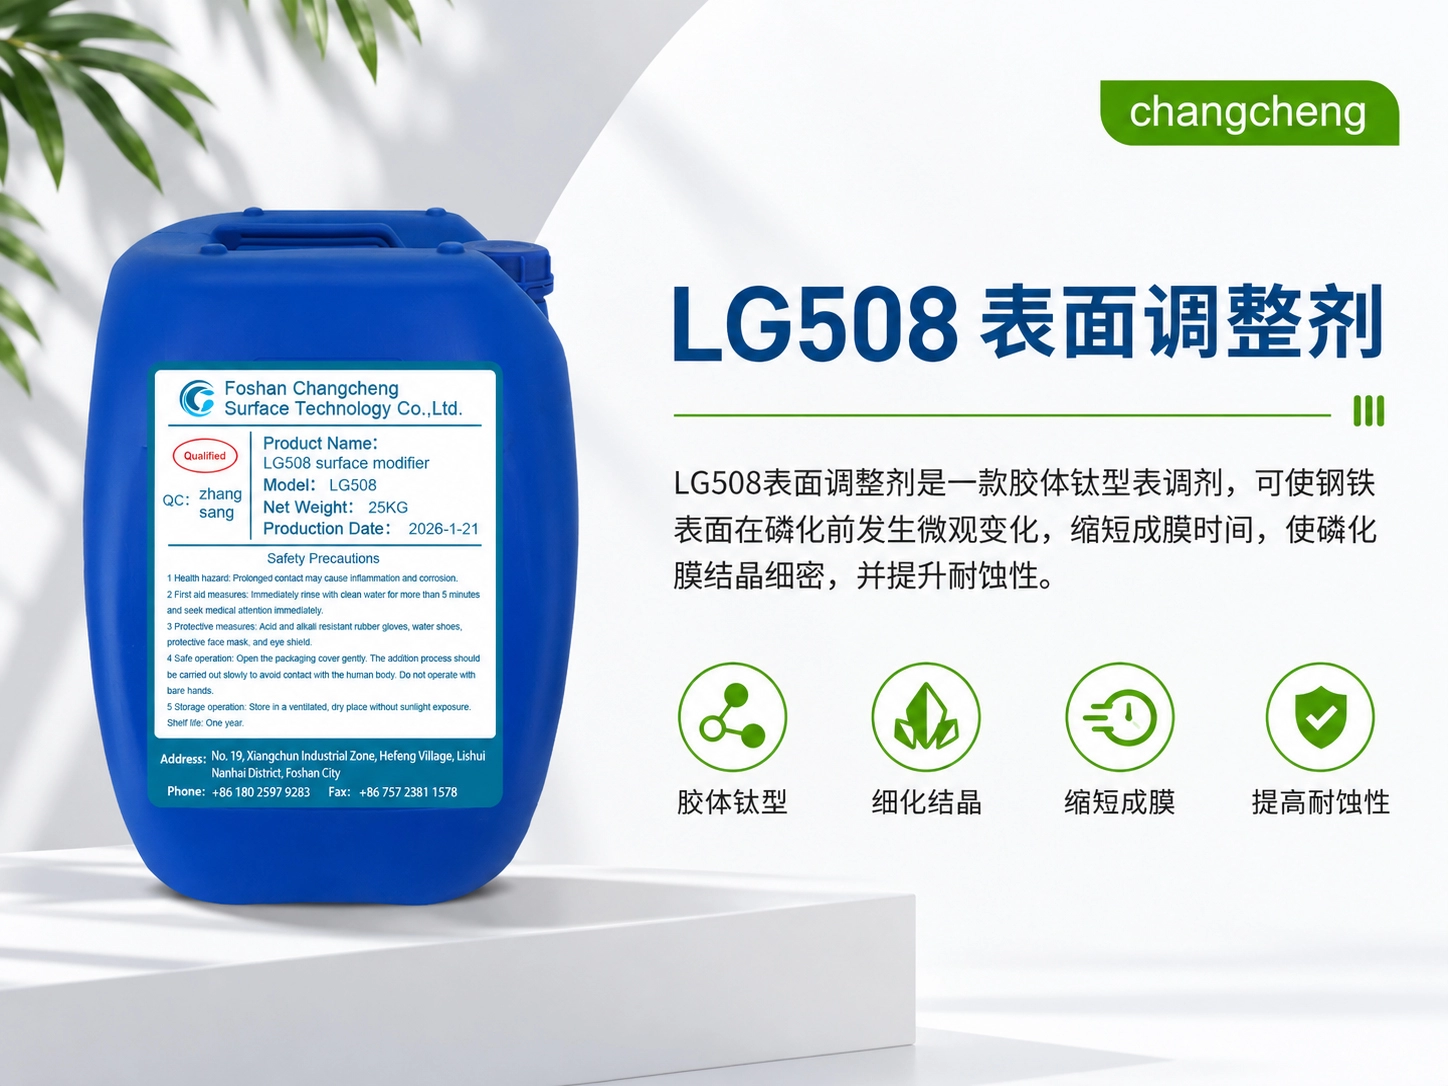
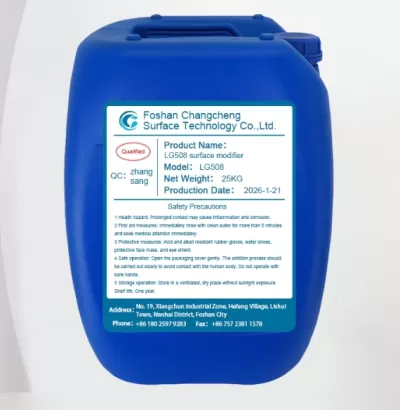
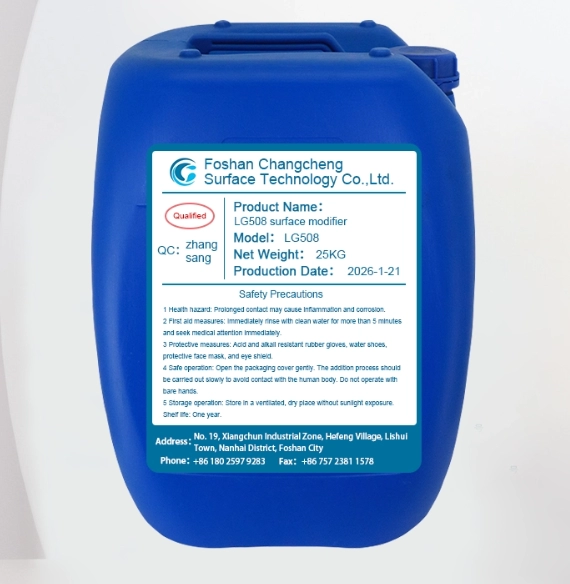
LG508是一款用于钢铁磷化前处理的胶体钛型表面调整剂。通过对待磷化钢铁表面进行微观调节, 为后续磷化反应提供更均匀的成核条件,从而缩短磷化成膜时间,使磷化膜结晶更加细密、均匀, 并有助于减少磷化药剂消耗、提升磷化膜的耐蚀性能与整体稳定性。
LG508以胶体钛为核心表调体系,用于磷化前改善钢铁表面状态,为后续形成细密、均匀的磷化膜创造条件。
产品外观为白色粉末状固体;0.1%水溶液pH值为7.5–8.5。
在脱脂、水洗等前处理完成后使用LG508,可对钢铁表面进行表面调整,使后续磷化反应更快启动, 形成更细小、更均匀的磷化结晶。稳定的表调工艺有助于减少粗大晶粒和局部成膜不均, 从而改善磷化膜的覆盖性、耐蚀性及后续涂装工艺稳定性。
围绕磷化前活化、晶粒细化、成膜效率及工艺稳定性,改善钢铁件磷化前处理效果。
对待磷化钢铁表面进行微观调整,为后续磷化反应提供更均匀的晶核形成条件。
帮助抑制粗大晶粒生成,使磷化膜结晶更细小、更均匀,提高膜层致密性与一致性。
改善钢铁表面的成核效率,使后续磷化反应更快进入稳定成膜阶段,有利于提升生产节拍。
通过改善磷化成膜效率,减少因成膜缓慢或不均造成的额外药剂消耗,提高工艺经济性。
细密、均匀的磷化结晶有助于改善膜层覆盖效果,并提升后续防腐与涂装体系的稳定性。
适用于钢铁件磷化前处理,可用于喷淋与浸泡工艺,便于配合连续线或槽式生产使用。
建议将工作液pH值、温度、处理时间及开槽比例控制在推荐范围内,以保证稳定的表调效果。
| 产品类型 | 胶体钛型表面调整剂 |
|---|---|
| 外观 | 白色粉末状固体 |
| 0.1%水溶液pH值 | 7.5–8.5 |
| 工作液pH值 | 7.5–8.5 |
| 工作温度 | 10℃ ≤ T ≤ 35℃ |
| 处理时间 | 60–120秒 |
| 开槽比例 | LG508 表面调整剂 0.2% |
| 推荐工艺 | 喷淋、浸泡 |
| 适用基材 | 钢铁件磷化前表面调整 |
用于钢铁件磷化前处理,适合需要改善磷化晶粒、膜层均匀性和成膜效率的工艺场景。
适用于各类需进行后续磷化处理的钢铁工件。
作为磷化前的表面调整工序,改善晶核形成条件。
适配连续式喷淋前处理线,便于控制处理节拍。
适用于槽式浸泡处理及结构相对复杂的钢铁工件。
可用于五金、机械、汽车零部件及一般钢铁涂装前处理工序。
LG508通常设置在清洗、水洗之后、磷化之前,表调后建议及时进入磷化工序。
去除工件表面的油污、灰尘及影响磷化成膜的污染物。
清除前处理残液,减少污染物带入表调槽,保持槽液稳定。
按0.2%开槽,在pH 7.5–8.5、10–35℃条件下处理60–120秒。
表调后及时进入磷化槽,利用均匀晶核促进形成细密磷化膜。
稳定的槽液分散状态、pH值、温度和处理时间,是保证表调效果和后续磷化膜质量的关键。
建议方法:向槽体加入规定量的水,在搅拌状态下缓慢加入LG508,使粉体充分、均匀分散。
开槽比例:LG508表面调整剂 0.2%。
进入表调槽前,工件应完成必要的脱脂和水洗,尽量避免油污、强酸强碱残液或其他污染物带入。
pH值:7.5–8.5;温度:10℃≤T≤35℃;时间:60–120秒。
施工方式:喷淋或浸泡均可,确保所有待磷化表面充分接触工作液。
生产过程中应定期检查工作液pH值、分散状态及污染情况,并结合工件带出量和磷化膜效果进行补加。
当出现表调效果下降、磷化晶粒变粗或槽液受污染时,应检查前处理带入、pH值及槽液状态。
重点观察后续磷化膜是否结晶细密、覆盖均匀,并结合实际生产要求进行膜重、耐蚀性或涂装附着力验证。
LG508为粉末状产品,操作时应注意防尘、防潮,并避免眼睛、皮肤及呼吸道直接接触粉尘。
配槽和补加时建议佩戴防护手套、防护眼镜及必要的防尘用品。若发生接触,应按照现场化学品安全管理要求及时处理。
投料时缓慢加入,保持通风,避免扬尘及长时间吸入。
建议佩戴手套及护目镜,减少粉体或工作液直接接触皮肤和眼睛。
减少脱脂液、酸碱残液、油污及其他杂质带入表调槽。
将工作液pH稳定在7.5–8.5范围内,避免偏离推荐区间影响效果。
建议将工作温度保持在10–35℃,避免超出推荐范围长期运行。
废槽液及清洗废水应依据当地法规和工厂现场环保要求进行分类收集与处理。
用户提供资料未注明具体包装规格与保质期,因此页面仅保留通用储存建议,实际以产品标签、SDS或出货技术资料为准。
本页面主要工艺参数依据所提供的LG508产品资料整理:开槽比例0.2%,工作液pH 7.5–8.5,处理温度10–35℃,处理时间60–120秒,适用于钢铁件喷淋及浸泡表调。补充的操作说明属于通用工艺建议,实际效果会受到钢材状态、前处理洁净度、槽液污染、磷化体系及生产线条件等因素影响,正式批量使用前建议结合现场工艺进行验证。