01
强力除油清洁
可彻底清除切削液、精磨油、冲压油、防锈油、金属粉末、灰尘等冷、热加工残留。


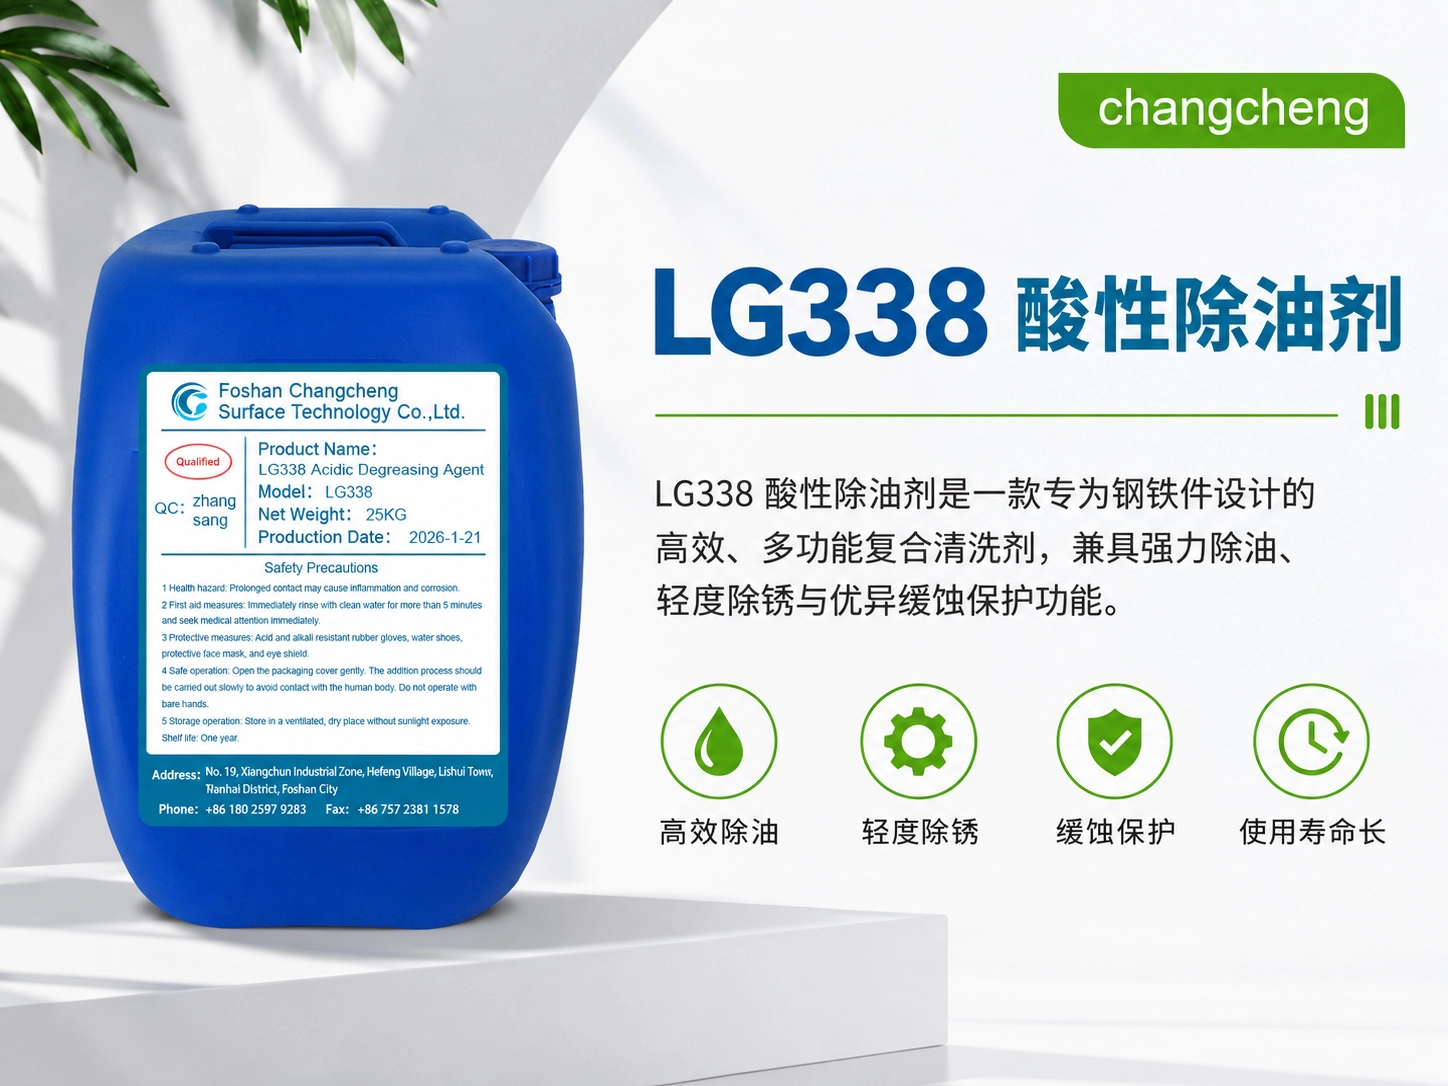
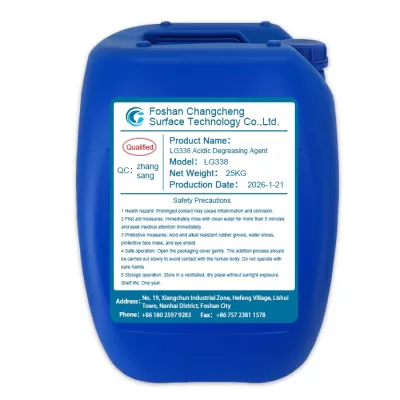
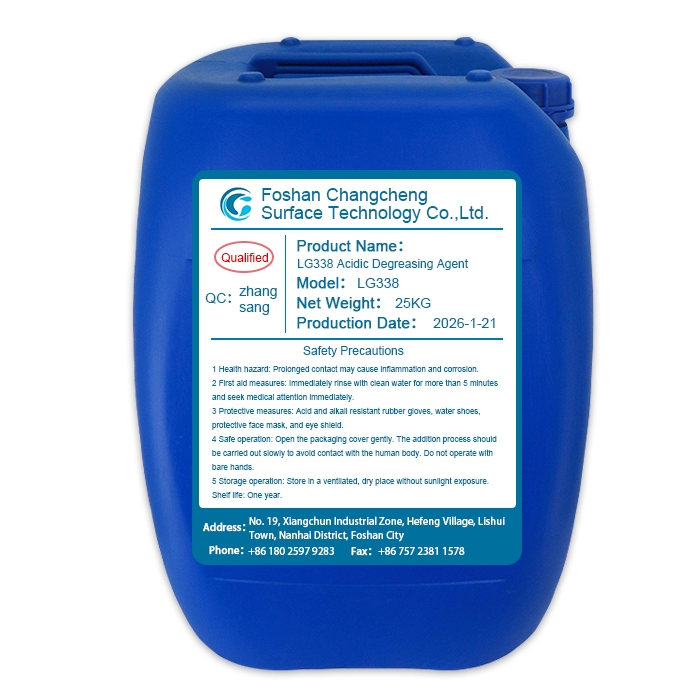
LG338酸性除油剂是一款专为钢铁件设计的高效、多功能复合清洗剂。 产品采用有机酸、缓冲剂、表面活性剂与特种助剂科学复配, 兼具强力除油、轻度除锈与优异防腐蚀功能。 在高效去除顽固油污的同时,可显著减少氢脆风险、保护工件基体, 并具有较长的槽液使用寿命,适用于钢铁件涂装、电镀、磷化等前处理工序。
通过有机酸、缓冲剂、表面活性剂及高效助剂协同作用,在除油的同时兼顾轻度除锈与基材保护。
产品为无色酸性液体,适用于钢铁件浸泡清洗。 配方兼顾清洁、除浮锈与缓蚀保护,适合作为电镀、磷化、钝化及涂装前处理清洗剂。
LG338可有效清除钢铁件表面的切削液、精磨油、冲压油、防锈油、金属粉末、灰尘等杂质, 同时溶解除去轻度浮锈。相比强酸清洗,其温和可控的酸性环境有助于降低高强度钢、弹簧钢等材料的氢脆风险, 复合缓蚀剂则能够减少过腐蚀和工件失光。
兼顾洗净力、轻度除锈、缓蚀、工艺稳定性与槽液经济性,适合钢铁件前处理现场长期使用。
可彻底清除切削液、精磨油、冲压油、防锈油、金属粉末、灰尘等冷、热加工残留。
复合缓蚀剂能够保护裸露钢铁基体,减少过腐蚀及工件失光现象。
酸性环境温和可控,相比强酸清洗,可明显降低高强度钢、弹簧钢等材料发生氢脆的隐患。
一步处理即可同时完成脱脂和轻度除锈,减少工序衔接,提升前处理效率。
配方稳定、抗油污负载能力较强,槽液性能衰减较慢,维护简单,综合使用成本低。
由缓冲剂、表面活性剂、有机酸及高效助剂复合而成,酸碱度稳定,清洗效果持续均衡。
处理时间应根据油污、浮锈程度、工作液浓度及现场温度灵活掌握,以油污和锈迹除尽为准。
| 工艺方式 | 浸泡 |
|---|---|
| 工作温度 | 常温 |
| 处理时间 | 锈除尽止,通常约5–30分钟 |
| 开槽浓度 | LG338酸性除油剂 3%–5% |
| 适用材料 | 碳钢、合金钢、铸铁件 |
| 适用污物 | 切削液、精磨油、冲压油、防锈油、金属粉末、灰尘及轻度浮锈 |
| 后续工序 | 电镀、磷化、钝化、喷漆、喷粉等 |
| 加强除锈方式 | 可根据现场需要适当提高浓度或加温 |
适合钢铁件在电镀、磷化、钝化及涂装前进行脱脂与轻度除锈处理。
适用于常见碳钢零部件及机械加工件的前处理清洗。
可用于各类合金钢件的除油、除浮锈及后续表面处理准备。
适用于铸铁件表面的油污、粉尘和轻度浮锈清洗。
针对切削液、精磨油、冲压油、防锈油、金属粉末和灰尘等残留。
可衔接电镀、磷化、钝化、喷漆及喷粉等后续工艺。
预处理 → LG338浸泡清洗 → 水洗 → 后续防锈、磷化、钝化、电镀或涂装处理。
根据工件状态进行必要的表面整理,去除松散污染物和明显杂物。
工件完全浸没,持续处理至油污和浮锈去除,常见时间约5–30分钟。
取出后立即以流动清水充分漂洗,停止反应并去除残留清洗剂与溶解物。
漂洗后及时进行中和、钝化、磷化、电镀、涂装或防锈干燥等后续工序。
通过规范配槽、浸泡、漂洗和槽液维护,可保持稳定的除油除锈能力并延长工作液寿命。
加水: 在清洗槽中先加入约80%体积的水,自来水即可。
加药: 在搅拌状态下缓慢加入计量好的LG338原液,按3%–5%比例配制。
定容: 补水至工作液位并搅拌均匀;若需加强除锈效果,可适当提高浓度或加温。
操作方式: 将工件完全浸没于工作液中。篮装工件建议中途翻动一次,以确保各部位清洗均匀。
处理终点: 以工件表面油污和浮锈完全去除为准,通常约5–30分钟。
漂洗: 取出工件后必须立即以流动清水充分漂洗,建议采用两级逆流漂洗。
后续衔接: 漂洗后应立即进入中和、钝化、磷化、电镀、喷漆、喷粉等后续工序,或及时进行防锈与干燥。
观察项目: 关注槽液清洁度、液面浮油情况及实际除油除锈速度。
当液面浮油过多,或清洗效率出现明显下降时,应及时进行维护。
除油: 定期撇除液面浮油,或配置带式除油机。
补加: 根据处理工作量按比例补充LG338原液,以恢复清洗能力。
更换: 当槽液明显浑浊、沉淀物过多,且补加后效果仍不理想时,应进行整槽更换。
LG338为酸性液体,现场使用应做好个人防护、工艺验证和废液处理,并防止清洗后的钢铁件发生闪锈。
操作时应佩戴耐酸手套、防护眼镜和工作服,避免皮肤及眼睛直接接触。 对超高强度钢等氢脆敏感材料,正式使用前仍应进行工艺验证。
使用耐酸手套、防护眼镜和工作服,避免酸性工作液接触皮肤和眼睛。
对厚重氧化皮或严重锈蚀,本品主要用于除油及除浮锈,需配合其他除锈工艺。
清洗后必须及时漂洗并进入防锈或后续表面处理工序,避免裸露钢铁件在潮湿环境中停留。
虽可减少氢脆风险,但对超高强度钢等极度敏感材料,使用前仍需进行工艺验证。
处理时间以油污和浮锈去除为准,需根据污染程度、浓度和温度灵活调整。
废液呈酸性并含油污及铁离子,应收集后进行中和、破乳、沉淀处理,达标后排放。
原包装密封储存于阴凉、通风环境,避免阳光直射与高温。
本页面参数依据所提供的LG338酸性除油剂产品资料整理。 实际清洗与除锈效果会受到工件材质、油污和锈蚀程度、工作液浓度、处理时间、温度、装载方式及槽液状态等因素影响。 正式批量使用前,建议结合实际工件与后续工艺进行现场验证;对超高强度钢等氢脆敏感材料,应重点确认工艺安全性。