"该用哪种除油剂?"是我们收到最多的问题,而诚实的答案是:取决于两件事——零件用什么材料做的,表面上有什么。碱性、酸性和中性清洗剂并不是同一产品的不同档次,它们解决的是不同问题。选错的结果,要么是把一道工序就能完成的事变成代价高昂的两道工序,要么是得到一个看似干净、实际行为却像没洗过的表面。
三大体系一览
| 碱性 | 酸性 | 中性 | |
|---|---|---|---|
| 主要机理 | 油脂皂化;乳化;置换剥离 | 溶解氧化皮、水垢及无机污垢 | 表面活性剂与螯合作用;乳化 |
| 最擅长去除 | 拉伸油、润滑脂、切削液、蜡、抛光膏 | 锈蚀、热加工氧化皮、挂灰、矿物沉积、轻度氧化 | 轻质油、指纹、粉尘、一般车间污垢 |
| 对基体侵蚀 | 对钢较低;对铝、锌若未加缓蚀则较强 | 侵蚀钢和锌;部分合金需谨慎 | 基本无侵蚀 |
| 对表面的影响 | 留下活性、亲水的表面 | 常伴随出光;使表面活化 | 基本不改变表面状态 |
| 典型使用温度 | 45–70 ℃ | 常温至 50 ℃ | 常温 |
| 典型用途 | 任何涂装前的第一道预清洗 | 除锈、除氧化皮,或清洗除锈合一 | 末道精洗、敏感基材、短周期清洗 |
碱性清洗剂:产线主力
世界上几乎所有金属表面处理线都以碱性工位开始,理由充分。碱性化学体系能皂化动植物油脂并乳化矿物油,这正好对应金属零件在加工过程中累积的拉伸油、切削液和抛光膏。
碱性清洗剂有液体浓缩物和粉体两种形态,这一选择比表面看起来更重要:
- 液体碱性清洗剂计量方便、溶解迅速、槽液强度更稳定,更适合自动化产线和喷淋系统。
- 粉体碱性清洗剂通常助剂含量更高,在高污垢负载下可能更经济,但需要充分溶解,且不太适合细喷嘴喷淋设备。
关键约束是基材兼容性。常规强碱性清洗剂会侵蚀铝、锌和镀锌表面,产生发暗的挂灰并快速消耗清洗剂本身。对这些材料,必须改用缓蚀型碱性产品或转向中性化学体系。在铸铝和压铸铝上,这正是许多工厂出问题的地方——零件出来是干净的,但变色了,而这点变色还得靠下一道工序去除。
碱性产品的强度需与任务匹配。LG607 碱性除油剂和 LG606 碱性除油剂针对以可皂化油和重车间污垢为主的钢铁负载;LG608 系列除油液覆盖磷化或转化膜产线周边的广谱清洗任务;LG610 除油剂面向需要稳定、易计量液体的通用生产清洗。LG809 出光剂与 LG808 铝材喷淋酸性除油剂则针对铝材喷淋线场景,其清洗工位必须在去除油污的同时不侵蚀基材。
酸性清洗剂:当问题是氧化皮
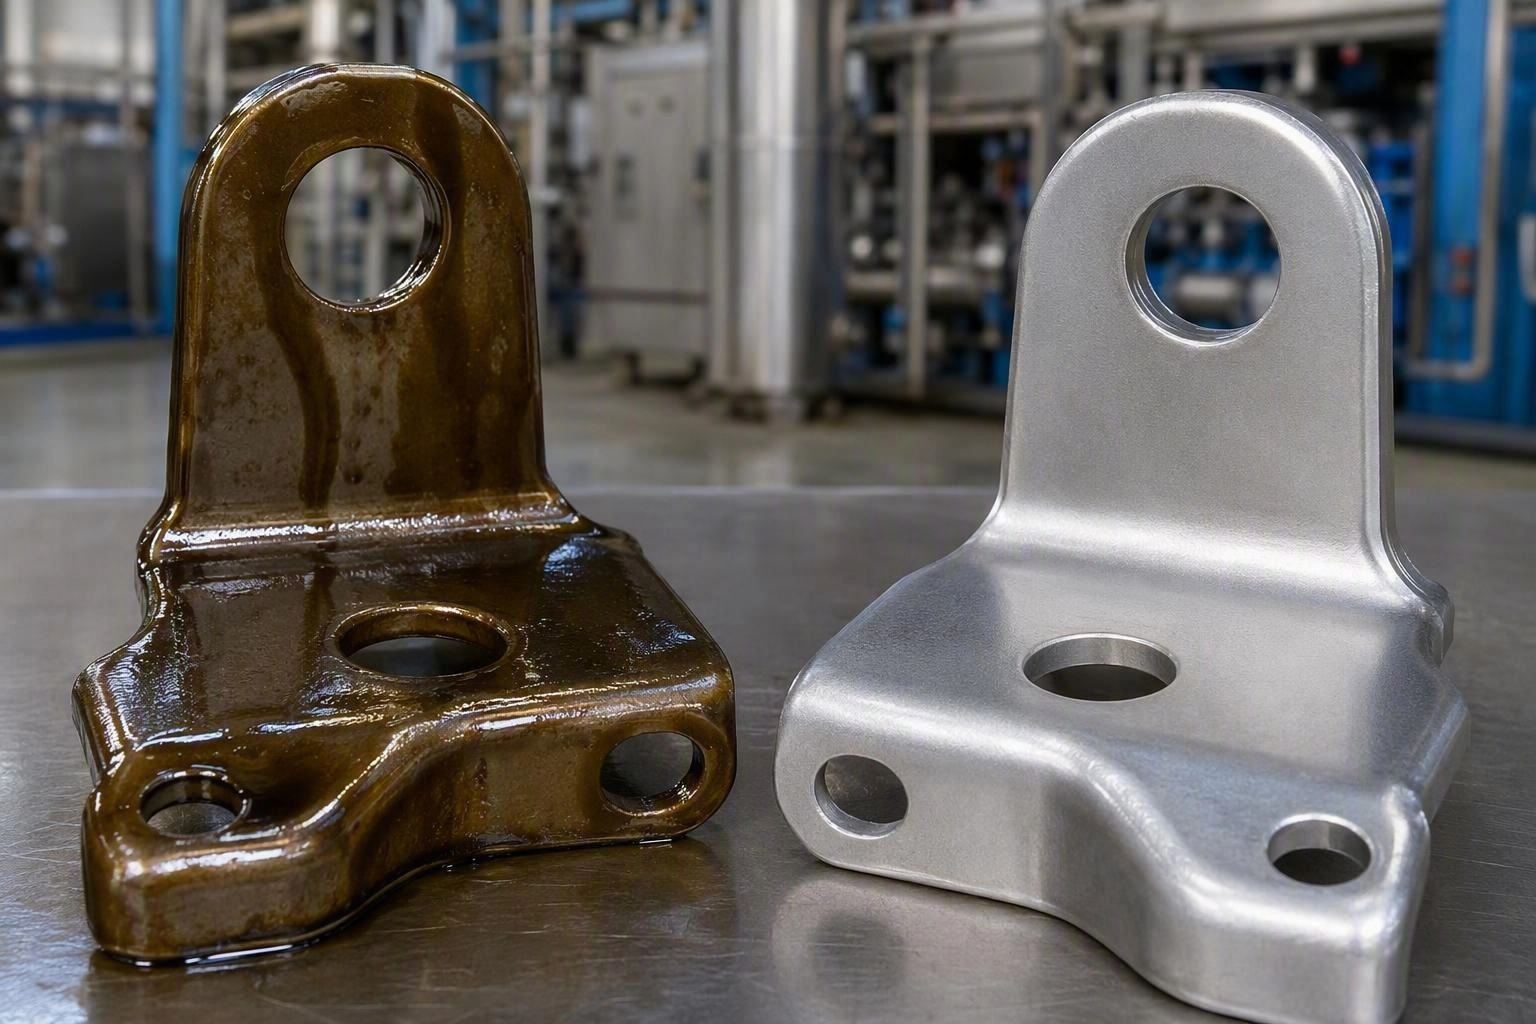
当表面上的东西不只是油时,酸性清洗剂就有了价值。锈、焊接热氧化皮、酸洗挂灰和矿物沉积不会向碱性体系让步,而酸能溶解它们。
代价是控制难度。酸不只侵蚀污垢,也侵蚀金属,因此能去除钢件锈蚀的产品,同样会乐意侵蚀锌层或攻击铝表面。浓度、温度和浸泡时间都必须落在推荐窗口内,水洗必须彻底。
清洗除锈合一的酸效率高,因为一个槽体干两件事,但最好用于表面均匀受影响的零件。在局部生锈的零件上,已清洗区域会暴露在酸中过久,可能出现过蚀或变色。
对不锈钢而言,酸性体系扮演另一种角色。在二合一钝化步骤中,温和的酸性工位负责通过去除轻油和游离铁来活化表面,随后由钝化反应接手。这正是 LG303 不锈钢二合一钝化剂的原理——它将酸性除油(活化)与化学钝化合并为一次浸泡,并经过专门配方设计,不会过蚀或使基材失光。
中性清洗剂:精密工具
中性清洗剂在 pH 7 附近工作,依靠表面活性剂和螯合作用而非剧烈反应。以下三种情形适合选用:
- 敏感或活性基材。铝、锌、镁及电镀件可在无侵蚀风险的前提下清洗。LG201 中性清洗剂正是为此设计,能从敏感表面去除轻质油和车间污垢,同时不改变基材。
- 精密件与电子件。尺寸精度或表面粗糙度不可改变的场合,中性清洗剂完全避开了侵蚀风险。
- 工序间清洗。在加工步骤之间去除操作污垢,而不会重置前一道处理形成的表面化学状态。
中性体系在防护端同样有位置。LG202 中性除锈剂可去除轻锈与氧化,而不像强酸槽那样剧烈侵蚀,因此适用于必须保持尺寸公差或表面粗糙度的零件——这一点在机加工件和精密五金件上极其重要。
介于清洗与防护之间还有一类产品:成膜型封闭剂,如 LG912 中性封闭剂,可在近中性槽液中形成薄防护层。它们不是清洗剂,但常出现在同一个话题里,因为刚刚被正确清洗的零件,正是中性封闭处理的最佳对象。
一套可用的决策顺序
不要从化学体系出发,而要从工件出发:
- 确定基材。钢、不锈钢、铝、压铸铝、镀锌、镀锌镍、黄铜。这一步会立即排除部分选项。
- 确定污垢。拉伸油、切削液、抛光膏、蜡、锈、氧化皮、指纹。重度聚合油需要足够的碱性和温度、时间配合。
- 判断是否需要除氧化皮。需要则必须有酸性或合一工位;不需要就避开酸——它只会带来额外的过蚀风险。
- 核查下游工序。若后续为转化膜或钝化,清洗工位必须留下活性、亲水的表面。中性清洗剂在这方面较温和,可能无法为磷化反应充分活化表面。
- 用连续水膜法验证。这是最有用的产线测试。清洗水洗后,表面应保持连续水膜至少 30 秒。出现水珠即说明有残油,而残油意味着后续每一道工序都已被削弱。
代价最高的三个错误
用一种清洗剂应对所有基材。为钢铁调好的清洗剂最终会损伤铝材。若产线两者都有,要么用两种产品,要么指定真正能兼顾的中性/缓蚀型产品——并在正式投产前用废料验证。
温度与时间选型不足。碱性清洗剂在 30 ℃、2 分钟下的效果,与同一产品在 60 ℃、5 分钟下完全不同。操作者的常见反应是提高浓度,结果增加了成本和水洗负荷,却没有解决问题。
忽视水洗。被带入钝化或转化膜槽的清洗剂残留,是膜层不均和附着力测试失败的主要原因之一。两级或逆流水洗成本很低,却能消除一整类缺陷。
一次做对
佛山昌成表面技术生产覆盖全系列的碱性、酸性和中性清洗化学品,以及通常紧随其后的钝化、磷化和封闭产品。请把您的基材、污垢类型和现有产线工位告知我们,我们将推荐起始产品和用量,并提供样品供您在自家零件上试用。技术说明书、ISO / MSDS / RoHS 资料及电子目录可应要求提供。