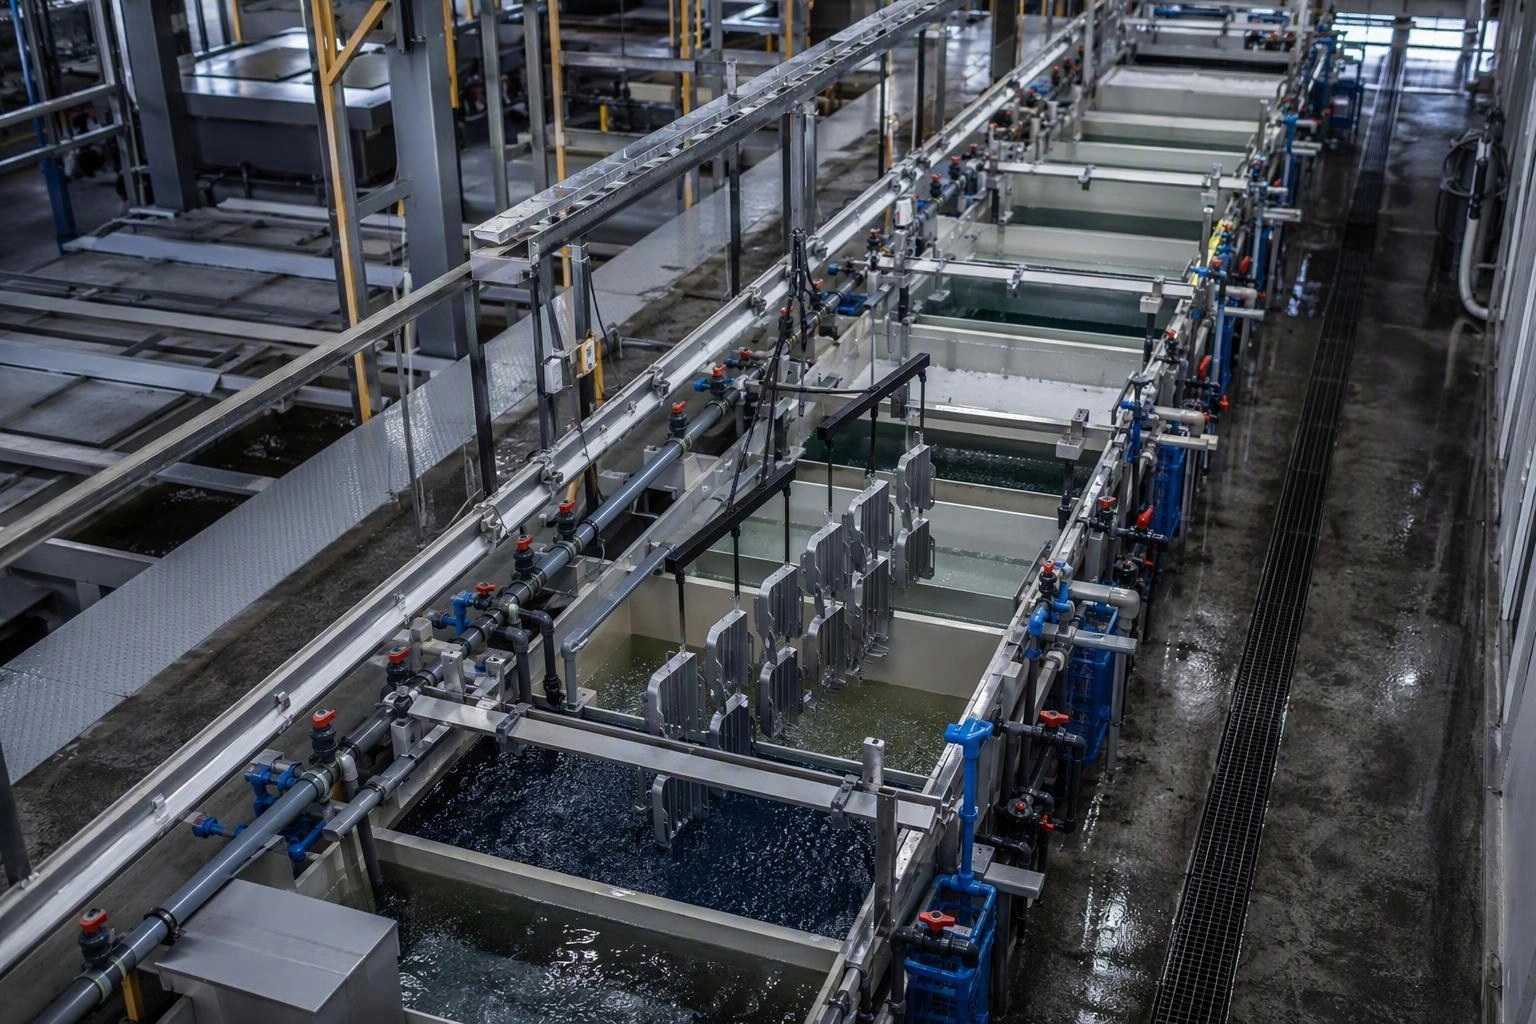
锌系磷化与硅烷前处理在涂装线中占据的是同一个工位:清洗之后、最终涂层或防腐工序之前。两者都在钢铁和铝材表面生成转化层,都能改善附着力和防腐性能。但它们在运行中的表现差异很大,而这一选择会对槽液管理、废水处理、产线长度,以及单条产线可处理的材料范围产生实际影响。
两种工艺的原理
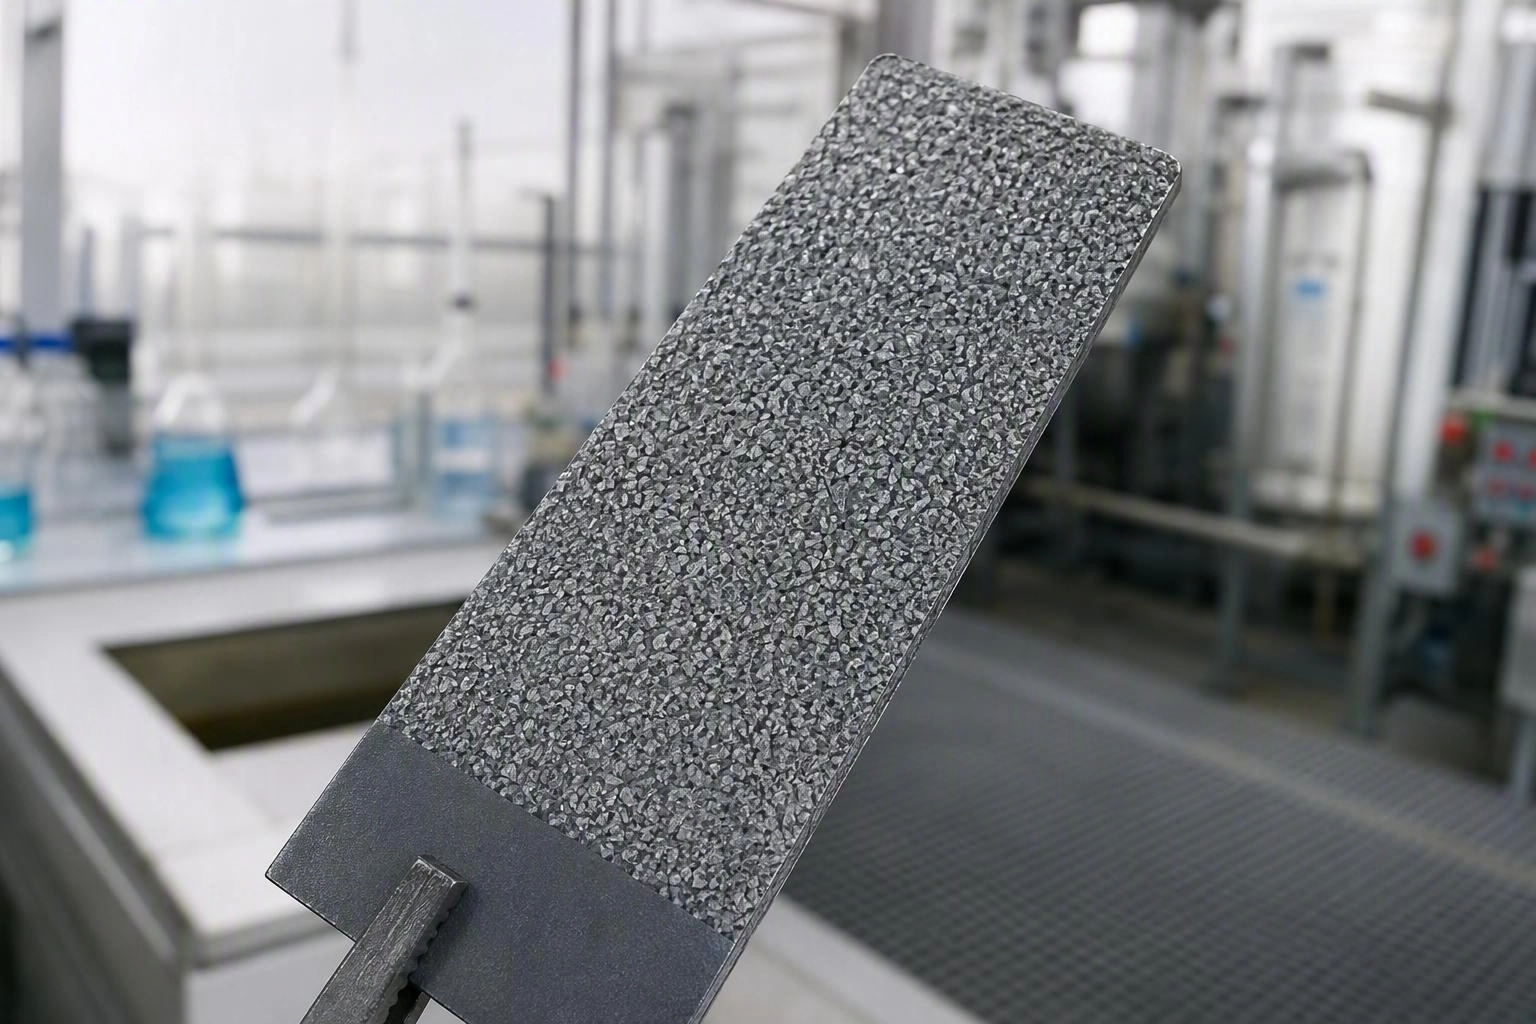
锌系磷化用含锌和磷酸盐的酸性溶液侵蚀金属表面。酸溶解少量基体金属,界面局部 pH 上升,不溶性磷酸锌结晶析出并生长成致密、灰色的结晶层。该层是多孔的——这是刻意设计的结果。它为涂料提供机械咬合点,并增加腐蚀屏障,结晶结构厚到在放大镜下清晰可见。
硅烷前处理通过水解与缩合起作用。水性槽液中的有机官能硅烷形成硅醇基团,与金属表面的羟基形成氢键,干燥时交联成一层薄而致密、基本无机的膜。它不是结晶沉积物,更接近一层化学键合的分子层,厚度通常以纳米而非微米计。
逐项对比
| 因素 | 锌系磷化 | 硅烷前处理 |
|---|---|---|
| 膜厚 | 典型 1–5 µm(结晶型) | 纳米级(分子层) |
| 槽液工位 | 通常 4–6 道,含活化、水洗、钝化水洗 | 通常 2–3 道 |
| 工作温度 | 常见 35–55 ℃;亦有低温型号 | 通常常温 |
| 多金属适应能力 | 以钢铁为主;铝和镀锌需单独配方 | 钢铁与铝可共用同一槽液 |
| 沉渣产生 | 量大;需定期除渣 | 极少 |
| 废水负荷 | 含重金属、磷酸盐,处理成本高 | 显著更低 |
| 涂层附着力 | 优异,应用成熟 | 优异,在铝材上往往更好 |
| 盐雾性能 | 强,尤其在粉末涂层下 | 多数体系相当,取决于配方 |
| 过程控制复杂度 | 较高——游离酸、总酸、促进剂、温度 | 较低——主要是 pH 与浓度 |
| 典型行业 | 汽车、家电、重型钢结构 | 铝型材、异种金属组件、家电 |
锌系磷化仍然占优的场合
- 粉末或液体涂料下的重型钢结构。结晶层提供的机械咬合在冲击和弯曲试验下表现稳定可靠。
- 已有长期既定规范。汽车主机厂规范常明确指定磷化。更换已通过认证的工艺需要重新验证,成本高昂。
- 表面状态存在波动的零件。磷化反应对轻度不均的钢材有一定自我修正能力,而硅烷膜要求表面真正洁净且活性均匀。
- 已有磷化沉渣和废水处理能力的工厂。若处理设施齐备且已取得许可,磷化的边际成本更低。
针对这些情形,现代磷化线受益于严格的工艺纪律。例如 LG408 无磷片锌系磷化剂通过控制结晶生长,使膜层以细密均匀的方式附着,而不是形成疏松磷片——后者是涂装缺陷和槽内粉尘的常见来源。
硅烷前处理占优的场合
- 钢铁与铝混合生产。一套槽液、一组参数,适应两种基材。这是加工车间和多材料家电厂选择硅烷最有力的理由。
- 环保与排污许可压力。不含磷酸盐、不含重金属,沉渣大幅减少。面临排放限值的工厂往往仅为了在不扩建废水设施的前提下保持合规,就转向硅烷。
- 更短的产线和更低的能耗。工位更少、常温运行,同时降低设备投资和运行成本。
- 以铝材为主的生产。在铝材上,硅烷膜在附着力方面常优于磷化,外观一致性也更好。
LG907 硅烷封闭剂是该体系的代表产品:通过简单的常温浸泡形成致密有机硅烷膜,不产生沉渣,水洗要求极低。当一条产线需要同时处理钢铁和铝材而不想重复配置槽体,或配方端希望获得无磷的附着路径时,硅烷通常是更实际的选择。
最容易被忽视的过渡工位
有一个实际因素比化学体系本身更常决定结果:清洗之后、进入前处理槽之前的这段表面状态发生了什么。
如果零件在清洗水洗后、进入磷化或硅烷槽之前发生闪锈,膜层质量就会崩溃。在钢铁件上这是极常见的缺陷。通常的解决办法是设置一道含缓蚀添加剂的短程中间水洗,或设置表面调整工位,使表面在等待期间保持活性和可润湿性。LG508 表面调整剂正是为此而生——它本身不是一种处理,而是过渡段的稳定手段。
硅烷槽在这方面的宽容度低于磷化槽。磷化槽能在一定程度上应对轻度表面氧化,因为溶解基体金属本身就是反应的一部分;硅烷槽则不能。若产线转运时间长,或零件需要在挂具上等待,就必须提前规划这一点。
需要监控的控制参数
无论选择哪条路线,以下四个参数决定工艺是否处于受控状态:
- 清洗质量。两种工艺都会因残留油污而失效。用连续水膜法验证——表面应保持连续、不断裂的水膜。若水膜收缩成珠,说明前处理工位正在替清洗工位干活,不可能成功。
- 槽液浓度与 pH。磷化需要滴定游离酸、总酸,通常还需测促进剂;硅烷需要控制 pH 与固含量。两者都不容许凭经验估算。
- 温度。磷化对温度敏感,下降几度就会明显减慢结晶生长;硅烷宽容得多,但仍需稳定。
- 水洗质量。干燥前的末道水洗必须洁净。该水洗中的溶解性固体会直接变成固化后可见的缺陷。
如何在两者之间做选择
若产线以碳钢为主、客户规范明确指定磷化、且已具备废水处理设施,就继续使用磷化,并把重点放在结晶控制与沉渣管理上。若你处理铝材,或铝钢混线,或面临削减沉渣与排放的压力,硅烷前处理通常是更好的长期投资——代价是必须接受对清洗失误更低的宽容度。
佛山昌成表面技术同时供应这两条路线的产品,以及围绕它们的除油剂、表面调整剂和防锈剂。请告知您的基材组合、现有产线工位和涂层规范,我们将确认哪条路线更合适,或提供样品供您在自家零件上做对比试验。