01
适用于铝件表面
广泛用于铝件表面的除油与脱脂处理。


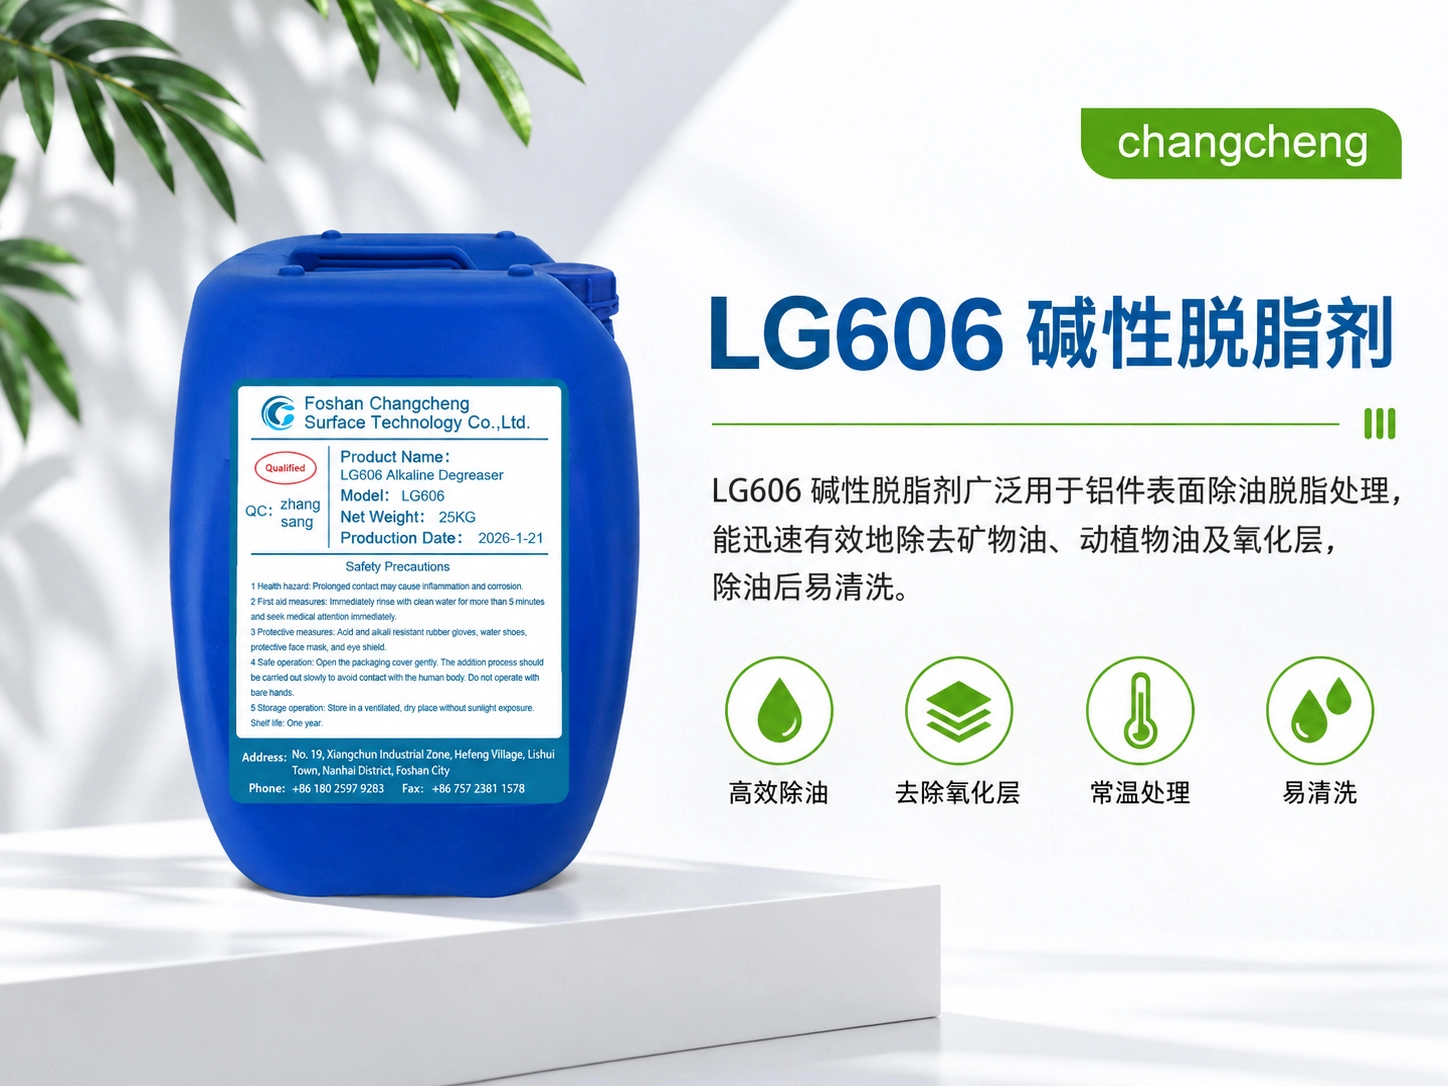
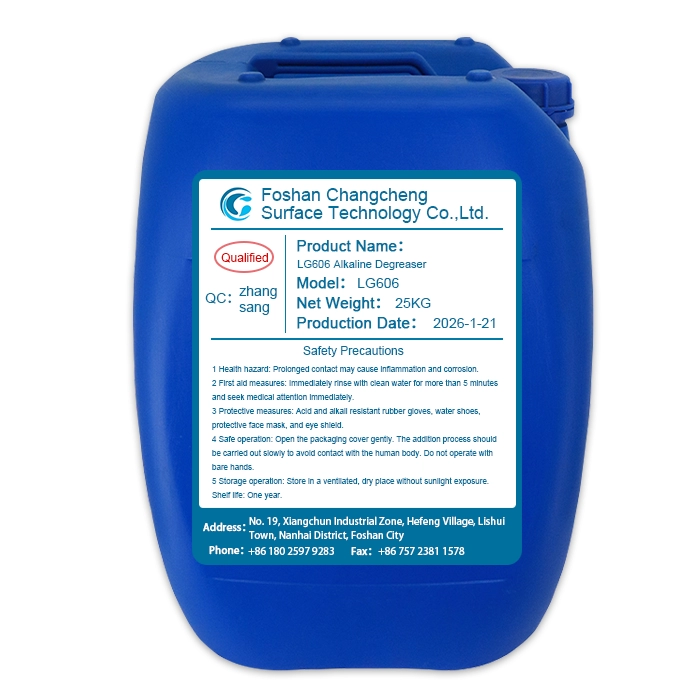
LG606碱性脱脂剂广泛用于铝件表面除油脱脂处理, 能迅速有效地除去铝件表面的矿物油、动植物油及氧化层, 除油后易于清洗,适用于铝件喷涂前处理等工艺。
适用于铝件表面的除油、脱脂及氧化层清理,为后续喷涂预处理提供洁净表面。
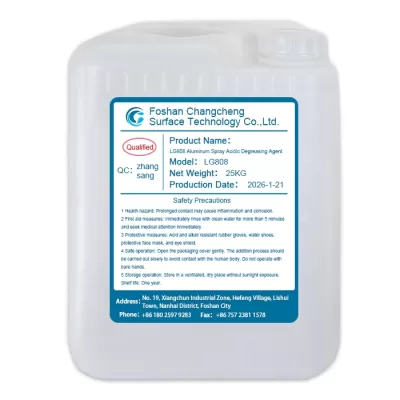
产品呈碱性,为乳白色液体,并具有轻微腐蚀性。 操作时应做好耐酸碱防护,避免直接接触皮肤及眼睛。
LG606能够迅速有效去除铝件表面的矿物油、动植物油及氧化层。 工作液采用常温浸泡方式处理,标准处理时间为3–5分钟, 除油完成后易于水洗,可配合铝件喷涂预处理工艺使用。
围绕铝件表面油污、氧化层清理及后续清洗需求设计。
广泛用于铝件表面的除油与脱脂处理。
能迅速有效去除铝件表面的矿物油类污物。
对铝件表面的动植物油具有良好的去除作用。
在脱脂处理过程中可同步去除铝件表面的氧化层。
处理后的工件易于水洗,便于进入后续表面处理工序。
采用常温浸泡方式,标准处理时间为3–5分钟。
根据工件表面油污程度调整实际处理时间,并按碱度指标维护工作槽液。
| 处理方式 | 浸泡 |
|---|---|
| 碱度指数 | 25–65 |
| 工作温度 | 常温 |
| 处理时间 | 3–5分钟(视工件油污程度调整) |
| 建槽规模 | 1T |
| LG606碱性脱脂剂 | 3% |
| 清水 | 97% |
| 配槽要求 | 加入清水稀释至1T,搅拌至完全溶解。 |
通过碱度控制、杂质清理及定期更新维持工作液处理能力。
根据工艺指标参数控制和补充LG606碱性脱脂剂,以保证脱脂效果。
及时清除槽液中的杂质并重新补充,使槽液恢复至工艺指标参数。
一般半年或一年更新槽液;如处理量增加或槽液浑浊并影响效果,可提前更新。
按所提供资料,铝件喷涂预处理可采用以下流程。
进入脱脂工序前进行水洗。
使用LG606进行铝件表面除油脱脂。
脱脂后第一次水洗。
进行第二次水洗。
进入出光处理工序。
出光后进行水洗。
进入铬化处理工序。
铬化后第一次水洗。
铬化后第二次水洗。
完成清洗与表面处理后烘干。
实际消耗与铝件厚薄、表面油污严重程度及现场处理量有关。
根据所提供资料,一般情况下LG606的消耗量为2–5kg。
消耗量指数主要根据铝件厚或薄,以及工件表面油污严重程度而定。 实际生产中应结合处理量、槽液状态和脱脂效果进行补充与调整。
通过盐酸标准溶液滴定测定工作槽液的碱度点数。
01. 取工作槽液10ml,放入容量瓶中。
02. 加纯水稀释至50ml。
03. 加入3–5滴酚酞指示剂。
04. 用0.1N盐酸标准溶液滴定至红色消失为终点。
05. 所耗用的盐酸体积数(ml)即为碱度点数。
LG606属于具有腐蚀性的水剂,使用过程中应做好个人防护。
如不慎溅到皮肤或眼睛,应及时用清水冲洗; 情况需要时应及时就医。
作业时应穿戴耐酸碱工作服,以降低接触风险。
操作、配槽及槽液维护时应佩戴耐酸碱手套。
应佩戴防护眼镜,防止槽液飞溅进入眼睛。
如不慎接触皮肤或眼睛,应立即使用清水充分冲洗,必要时就医。
本页面内容依据所提供的LG606碱性脱脂剂资料重新整理。 实际处理效果及消耗量会受到铝件厚薄、表面油污程度、处理量、 槽液状态及现场工艺条件影响。使用过程中应按碱度指数25–65进行槽液控制与补充, 并做好个人防护。