01
高效除锈清洁
通过络合与渗透作用去除钢铁表面的红锈、黑锈、氧化皮及焊斑; 资料注明对常见油污去除率可达99%以上。


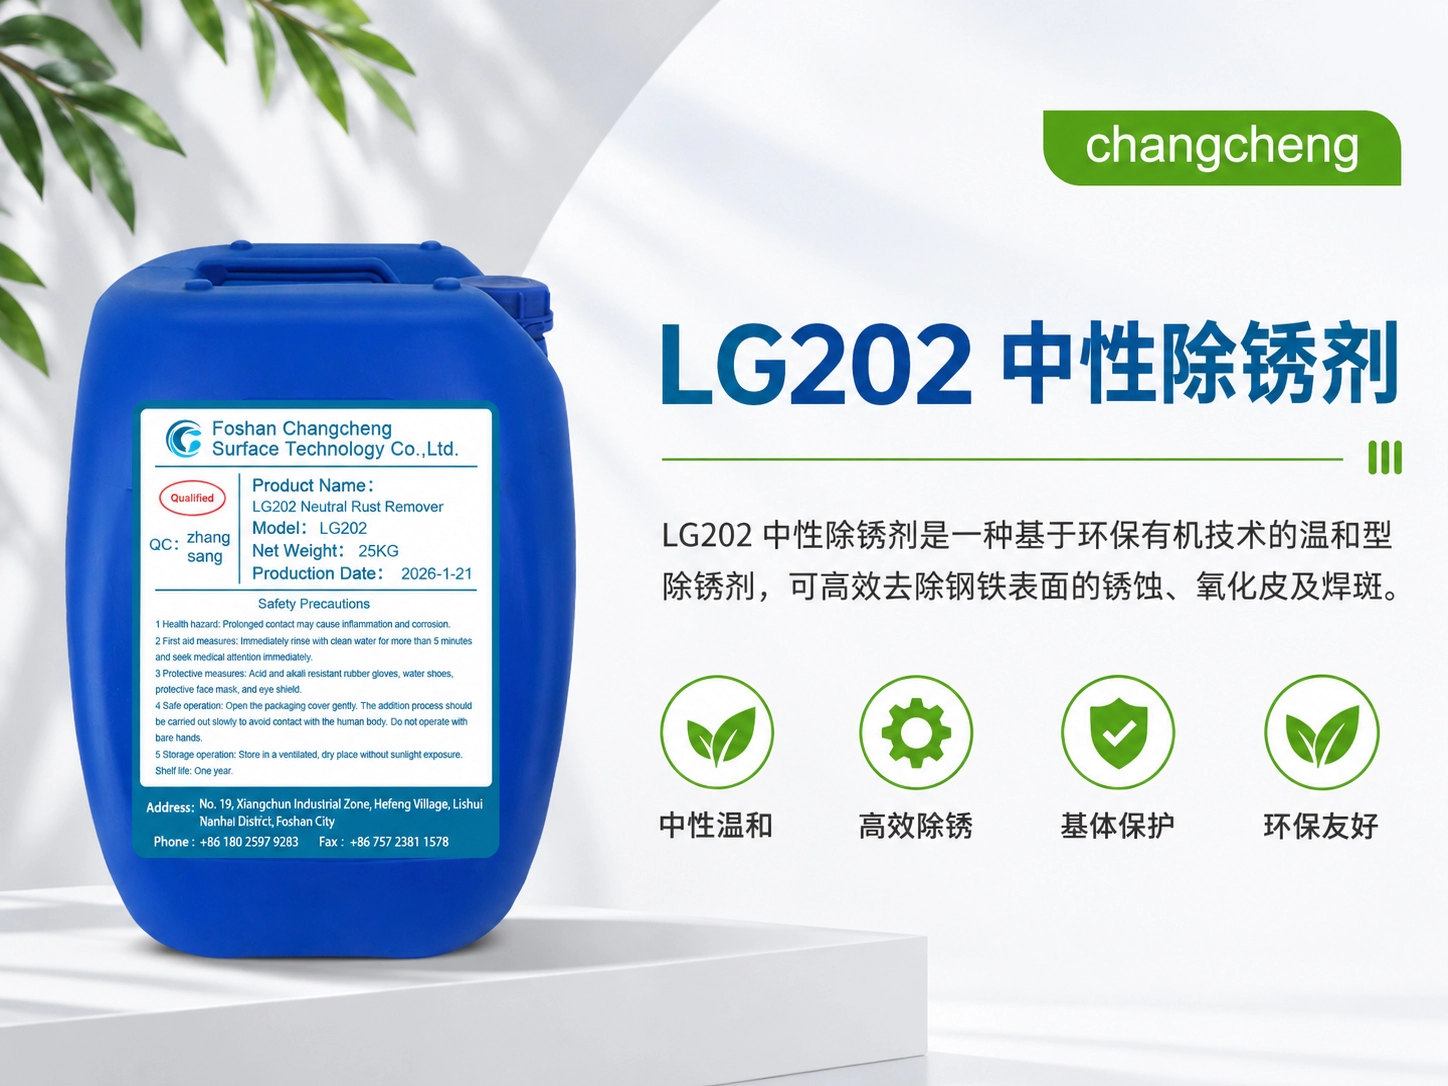
LG202中性除锈剂是一种基于环保有机技术的除锈剂。 通过独特的络合与渗透作用,在近乎中性(弱酸性)的温和条件下, 安全、高效地溶解和去除钢铁表面的锈蚀(Fe₂O₃、Fe₃O₄)、氧化皮及焊斑, 同时对钢铁基体提供良好的缓蚀保护,降低过腐蚀和氢脆风险。 产品不含强酸(如盐酸、硫酸)、无机酸(如磷酸)及重金属,是替代传统酸洗的理想选择。
采用环保有机络合体系,在温和条件下去除钢铁表面锈蚀,并兼顾基材保护与后续工艺衔接。
产品呈中性,为琥珀色至无色透明液体,有轻微腐蚀性。 原液pH值约为6.0–7.0,属于弱酸性至中性范围。
LG202可去除钢铁表面的Fe₂O₃、Fe₃O₄锈蚀、氧化皮及焊斑, 并通过缓蚀保护降低对基材的攻击。资料同时注明其对常见油污具有较高去除能力, 但当工件存在厚重油泥、油脂时,仍应先进行碱性脱脂,以免影响除锈效果。
从除锈效率、基材保护、工艺适配、环保性、使用成本及泡沫控制等方面满足钢铁件表面处理需求。
通过络合与渗透作用去除钢铁表面的红锈、黑锈、氧化皮及焊斑; 资料注明对常见油污去除率可达99%以上。
pH值控制在弱酸性至中性范围,对钢铁基体具有缓蚀保护, 可显著降低过腐蚀与氢脆风险;对304、316等奥氏体不锈钢腐蚀性低。
可用于浸泡、喷淋、超声波、电解等多种清洗工艺, 也可通过刷涂方式处理大型工件或局部锈蚀区域。
不含磷、重金属及受控ODS物质,生物降解性优良; 同时不采用盐酸、硫酸、磷酸等传统强酸或无机酸体系。
工作液浓度低、使用寿命长;当活性下降时可通过补充新液恢复, 有助于降低综合处理成本。
根据型号不同可提供低泡型和通用型, 低泡体系适合喷淋,通用体系适合浸泡等处理方式。
实际处理时间应根据锈蚀程度、温度、工件结构及目标清洁效果实时观察确定。
| 原液pH值 | 6.0–7.0(弱酸性至中性) |
|---|---|
| 工作温度 | 常温–50℃ |
| 最佳效果温度 | 45℃ |
| 浸泡处理时间 | 10分钟–1小时(视锈蚀程度而定) |
| 建槽浓度 | LG202中性除锈剂 10–15% |
| 建槽总量 | 以1T工作液为例,加入清水稀释至1T并搅拌至完全均匀 |
| 推荐工艺 | 浸泡优先;也可采用喷淋、刷涂、超声波或电解工艺 |
| 槽液状态观察 | 除锈速度明显下降或溶液变为深红棕色时,应补加新液或评估换槽 |
主要用于钢铁件表面锈蚀、氧化皮与焊斑清理,并适配多种生产与现场维护工艺。
适用于普通钢铁工件表面的红锈、黑锈及一般氧化层处理。
可用于焊接区域氧化物、轻中度氧化皮及相关表面残留的化学去除。
推荐用于批量零件和复杂结构件,可配合轻微翻动或振动提升效果。
适用于大型工件、局部锈蚀或不便整体浸泡的现场处理场景。
可用于超声波、电解等工艺;具体参数应结合设备与工件进行验证。
对厚重油污和致密氧化皮先做针对性预处理,可明显提高LG202的除锈速度与槽液使用效率。
油泥、油脂严重时先做碱性脱脂,避免油膜阻碍除锈剂与锈层接触。
厚层锈蚀或坚硬氧化皮可先抛丸、喷砂或钢丝刷处理,以缩短化学处理时间。
浸泡工件至锈层完全溶解或剥离,也可通过喷淋、刷涂等方式处理。
根据防护周期选择自然晾干短期防锈,或立即进入磷化、钝化、涂装、涂油等工序。
除锈效率与前处理、锈层厚度、温度、处理方式及槽液铁离子累积状态密切相关。
厚重油污: 先清除工件表面的油泥、油脂;油污严重时必须先做碱性脱脂。
厚层锈蚀: 对厚层锈蚀或氧化皮,建议先采用抛丸、喷砂或钢丝刷等机械方式处理。
将工件完全浸没于LG202工作液中,确保锈蚀区域充分接触药液。
处理过程中可进行轻微翻动或振动,有助于加快锈层剥离并提升均匀性。
适用于大型工件或局部除锈,处理过程中应持续保持工件表面湿润。
可根据锈蚀状态反复刷涂或喷淋,直至锈层完全溶解或明显剥离。
方案A|短期防锈: 除锈完成后可不经水洗自然晾干,等待下一步工序,可提供短期防锈。
方案B|长期防护: 立即进行磷化、钝化、涂装或涂油等永久性防护工序。
当除锈速度明显下降、溶液颜色变为深红棕色时,说明有效成分已大量消耗。
可补充新液恢复活性;当铁离子含量过高、槽液性能无法恢复时,应部分或全部更换槽液。
虽为近中性体系,LG202仍属于工业化学品,应做好个人防护、材质兼容确认及废液规范处理。
操作时需佩戴耐化学品手套、防护眼镜和防溅服,避免长时间皮肤接触。 如不慎接触眼睛或皮肤,应立即用大量清水冲洗,必要时及时就医。
佩戴耐化学品手套、防护眼镜和防溅服,避免长期皮肤接触与飞溅入眼。
对坚硬致密的轧制氧化皮或严重锈蚀层,处理时间较长,必要时先采用机械方法预处理。
除锈后表面为银灰色钢铁原始状态,潮湿环境下可能快速再生浮锈,应及时进入防护工序。
对铝、锌等部分金属可能产生影响;清洗槽、挂具建议采用塑料、不锈钢或橡胶衬里材质。
槽液深红棕色且除锈速度下降时,应及时补液;铁离子过高时需部分或全部换槽。
废液含铁离子络合物,应收集后调节pH至中性并絮凝沉淀,具体排放须符合当地环保法规。
产品应存放于阴凉、干燥处,避免阳光直射与高温,并注意冬季防冻。
本说明书所提供的信息基于现有知识和经验。由于实际使用条件,如材质、锈蚀状态、水质及工艺参数等, 非我方所能控制,用户在使用前有责任进行严格的工艺测试和评估,以确定产品的适用性和安全性。 我方不就因不当储存、操作或超出建议范围使用本产品而导致的直接或间接损失承担责任。