01
高效清洁与表面微调
快速皂化、乳化动植物油与矿物油,强力渗透去除冲压油、防锈油等顽固污渍,并形成均匀、新鲜的活性铁表面。


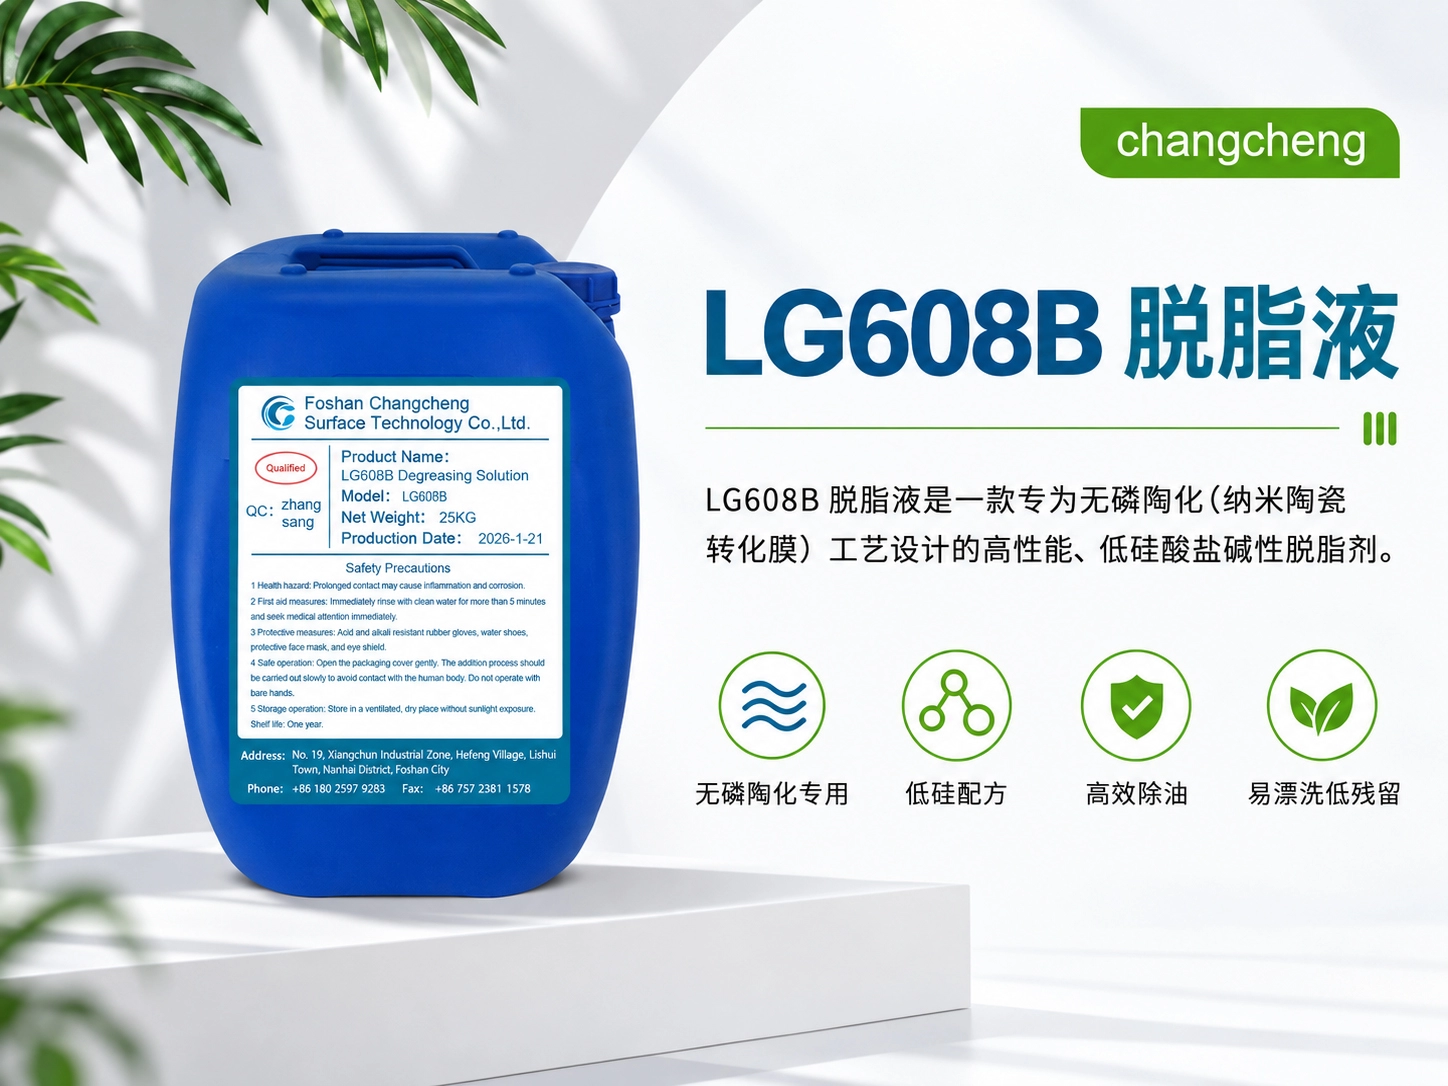
LG608B脱脂液是一款专为无磷陶化(纳米陶瓷转化膜)工艺设计的高性能、低硅酸盐碱性脱脂剂。由多种表面活性剂与高效助剂复合而成,在高效清除钢铁表面各类油污的同时,为陶化反应创造均匀、新鲜的微观活性表面,并严格控制硅酸盐与磷酸盐等杂质带入,帮助获得均匀、致密的陶化膜。
针对无磷陶化前处理开发,在强力脱脂的同时控制杂质带入,为后续纳米陶瓷转化膜稳定成膜创造条件。
产品显碱性,外观为乳白色液体。配方以多种表面活性剂与高效助剂为核心,重点控制硅酸盐与磷酸盐含量,兼顾清洁力、漂洗性与陶化工艺兼容性。
LG608B能够快速去除钢铁件表面的矿物油、动植物油、冲压油、防锈油等污染物,并通过温和作用形成均匀、新鲜的活性铁表面。优异的漂洗性能可减少清洗剂残留和杂质带入,帮助维持陶化槽稳定性、膜层均匀性以及后续涂层附着力。
围绕高效除油、陶化兼容、漂洗低残留、防锈、工艺适应性及环保经济性进行配方设计。
快速皂化、乳化动植物油与矿物油,强力渗透去除冲压油、防锈油等顽固污渍,并形成均匀、新鲜的活性铁表面。
严格控制硅酸盐与磷酸盐含量并优选螯合体系,减少杂质在陶化槽中积累,降低发花、泛彩、附着力下降等风险。
组分水溶性好、易于漂洗,使工件进入陶化槽前尽量保持洁净,减少清洗剂残留对pH和成膜反应的干扰。
含有工序间防锈成分,可降低碳钢件在高温清洗后至陶化前流程中的闪锈风险,帮助保证基底质量。
适用于喷淋和浸泡工艺,泡沫可控、工作液稳定,能够适应不同结构工件和连续化前处理生产线。
不含重金属及亚硝酸盐,槽液寿命长,配合有效除油及规范维护可降低综合使用成本。
按喷淋前处理条件控制工作液pH、浓度、温度与处理时间,并结合油污负荷和清洗效果进行日常补加与维护。
| 推荐工艺 | 喷淋(配方亦可用于浸泡工艺) |
|---|---|
| 工作液 pH | 7–8 |
| 工作温度 | 常温 |
| 处理时间 | 2–5分钟 |
| 建槽浓度 | LG608B脱脂液 2–5% |
| 适用材质 | 冷轧钢、热轧钢、合金钢、铸铁 |
| 前处理目标 | 彻底去油并达到“水膜连续”,为无磷陶化成膜提供洁净活性表面 |
| 漂洗要求 | 建议两级漂洗,降低碱液、乳化油及杂质带入陶化槽 |
适用于采用无磷陶化(纳米陶瓷转化膜)前处理的钢铁件涂装生产线。
冷轧钢、热轧钢、合金钢、铸铁等常见钢铁基材。
作为无磷陶化剂处理前的专用清洗工序,为后续成膜提供洁净活性表面。
拉伸油、切削液、淬火油、防锈油、抛光膏及车间灰尘。
家电、机柜、汽车零部件、办公家具、通用五金等涂装生产线。
适用于喷淋和浸泡工艺,泡沫可控、稳定性好。
保持原包装密封完好,储存于阴凉、干燥处,避免阳光直射和高温,冬季注意防冻。
使用LG608B去除油污,使工件表面达到“水膜连续”状态。
先热水溢流漂洗,再以流动常温水清洗,降低碱液和乳化油带入。
彻底漂洗后的工件应立即进入无磷陶化工作槽进行处理。
陶化完成后进行水洗并按后续涂装工艺要求及时干燥。
严格执行个人防护、漂洗纪律、闪锈控制、槽液维护与废水预处理,避免对陶化槽和后续成膜造成影响。
处理要求:在脱脂槽中配制规定浓度的工作液,采用喷淋或浸泡方式处理工件。
清洗标准:确保油污完全去除,工件表面达到“水膜连续”状态。
日常控制:定期检查工作液状态,并根据清洗负荷和工艺指标进行补加。
除油维护:建议配合带式除油机等油水分离装置,及时移除浮油并延长槽液寿命。
第一级:热水溢流漂洗(40–50℃),有效洗脱大部分碱液和乳化油污。
第二级:流动常温水漂洗,进一步清洁表面并降低带入下一工序的杂质负荷。
工序衔接:经过彻底脱脂和漂洗的工件应立即进入陶化剂工作槽。
防止闪锈:对于高碳钢或铸铁,脱脂后至陶化前应保持工序连贯或保持表面湿润。
做好个人防护、槽液维护、膜层检测及废液处理,有助于保持稳定的现场工艺与防护效果。
操作时应佩戴橡胶手套、防护眼镜及工作服,避免溶液与皮肤、眼睛直接接触。现场应按照化学品管理要求做好储存、使用、槽液维护与废液处置。
操作时佩戴橡胶手套、防护眼镜及工作服,避免溶液直接接触皮肤和眼睛。
禁止混用含硅酸盐的脱脂剂或水玻璃,保持LG608B低硅特性和陶化兼容性。
确保工件进入陶化槽前无明显碱性残留,避免破坏陶化液pH平衡和成膜反应。
高碳钢或铸铁件在脱脂后至陶化前应保持工序连贯,必要时保持表面湿润。
脱脂槽应配置有效除油系统;陶化前最后一道漂洗水宜保持较低电导率(<100 μS/cm为佳)。
废脱脂液需经中和、破乳等预处理后,再按当地环保及现场排放要求处置。
保持原包装密封完好,储存在阴凉、通风环境中,并避免阳光直射和高温。
本页面工艺参数依据所提供的LG608B产品资料整理。实际清洗效果会受到工件材质、油污类型、油污负荷、槽液状态、水质、工作液浓度、处理时间以及漂洗条件等因素影响。正式批量使用前,建议结合实际生产线进行工艺验证,并严格控制杂质带入与漂洗质量。