01
陶瓷复合成膜
在金属表面形成微米至纳米级陶瓷复合膜, 膜层具有类似磷化晶体的三维网状结构。


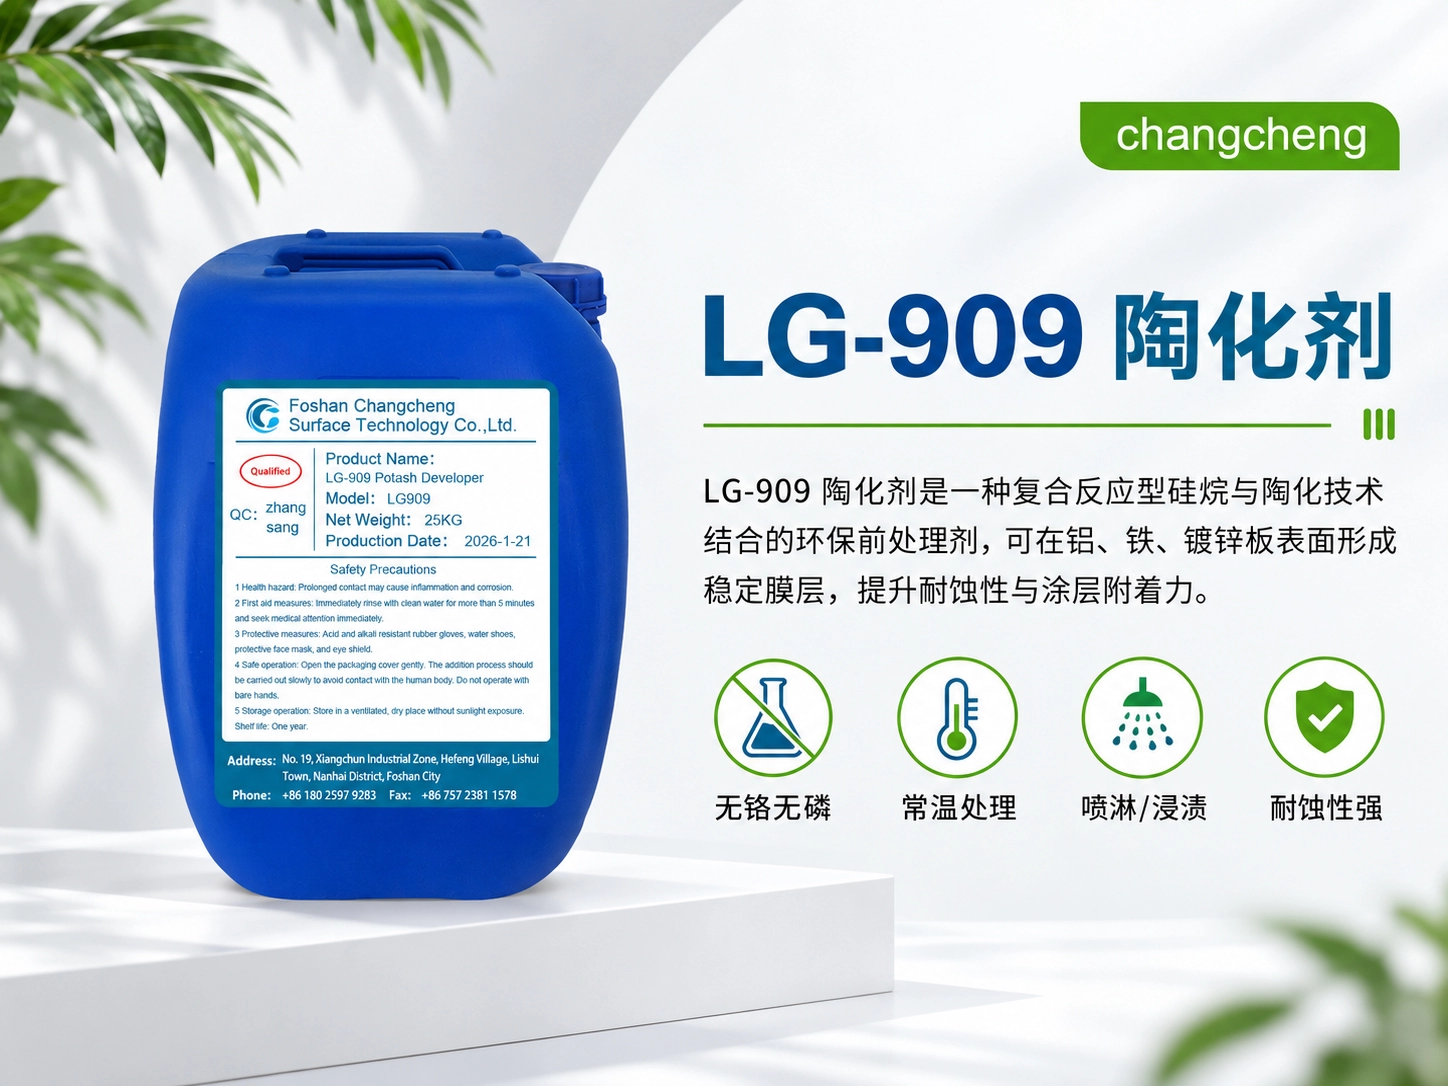
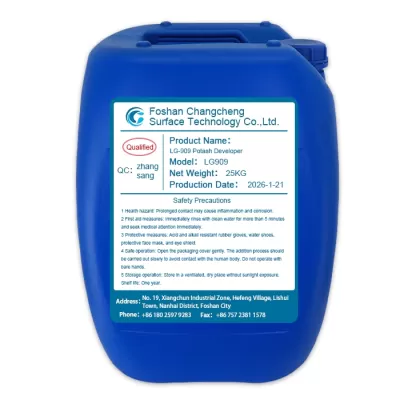
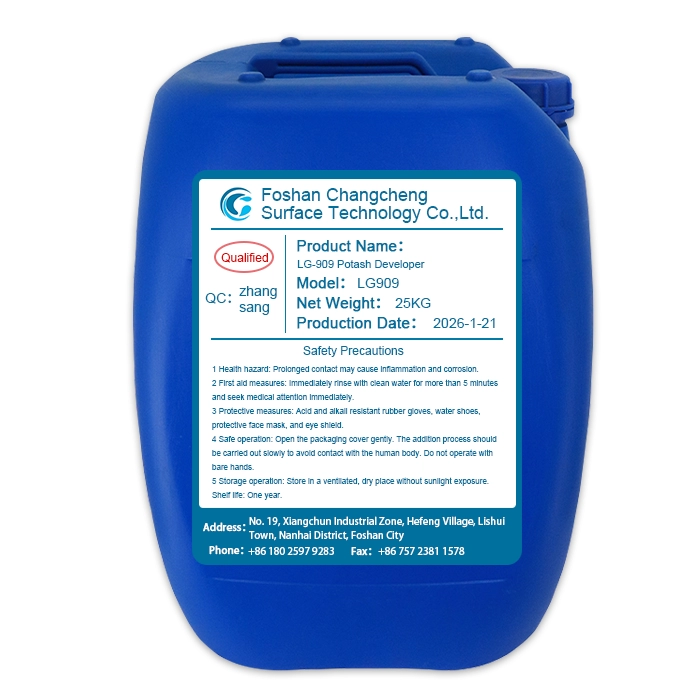
LG-909陶化剂将复合反应型硅烷与陶化技术相结合, 通过复合型超歧化硅烷偶联剂与金属盐协同作用, 在常温条件下发生脱水偶联并结晶成膜, 在金属表面形成微米至纳米级陶瓷复合膜。 膜层具有类似磷化晶体的三维网状结构, 并通过偶联作用增强金属基材与后续涂层之间的结合力和吸附力。
通过复合反应型硅烷与锆盐成膜体系, 在金属表面构建均匀、稳定、附着力良好的陶瓷复合膜。
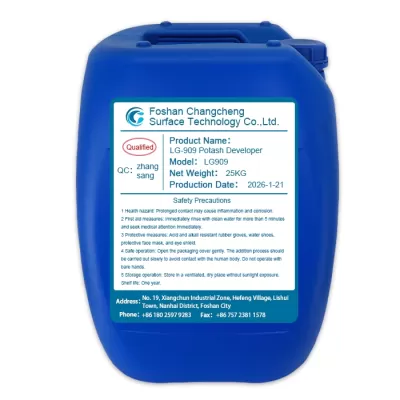
产品为无色或乳白色液体,无不良气味; 原液pH值为1.5–1.7,比重为1.02–1.08。
LG-909采用复合型超歧化硅烷偶联剂与金属盐体系, 在常温下脱水偶联并结晶成膜。 膜层呈类似磷化晶体的三维网状结构, 同时在界面形成较强的分子间结合力和吸附力, 有助于提升金属表面与后续涂层之间的附着力。 产品不含铬、磷等重金属,资料说明符合RoHS要求, 可与多种型号涂料配套使用。
兼顾成膜稳定性、涂层附着力、耐腐蚀性、 环保性与现场工艺适配能力。
在金属表面形成微米至纳米级陶瓷复合膜, 膜层具有类似磷化晶体的三维网状结构。
硅烷偶联体系增强界面分子结合力和吸附力, 有利于金属基材与后道涂层稳定结合。
锆盐成膜体系可在铝、铁、镀锌板表面形成稳定膜层, 涂装后耐盐雾可达720小时以上。
不含铬、磷等重金属,无挥发、无沉淀, 适合作为传统磷化工艺的环保替代方案。
支持室温条件下喷淋或浸渍处理, 可与多种型号涂料配套使用。
配制工作液建议优先使用纯水,也可使用自来水; 处理过程中无需按硅烷工艺要求测导电率。
按1000L工作液进行配制, 并根据工艺参数控制pH、温度和处理时间。
| 处理方式 | 浸渍式 / 喷淋式 |
|---|---|
| 工作液pH | 4.0–5.5, 最佳4.5–4.8 |
| 工作温度 | 室温,10–40℃ |
| 浸泡时间 | 3–6分钟 |
| 喷淋时间 | 30–60秒 |
| 1000L建槽用量 | LG-909陶化剂 8–20L |
| 陶化面积 | 每公斤母液约可处理 200–260m² |
| 膜层外观 | 根据基材及pH控制, 可获得无色、蓝紫色或金黄色膜层 |
| 冲击性能 | 50–75公斤冲击测试不脱落 |
| 耐盐雾性能 | 涂装后耐盐雾 720小时以上 |
适用于多种金属基材的涂装前处理, 可作为传统磷化工艺的替代方案。
可在铝材表面形成稳定陶化膜层, 提高后续涂层结合力。
适用于钢铁件常温前处理, 提高耐蚀性与涂装附着力。
可在镀锌表面形成具有较强稳定性的转化膜层。
支持喷淋工艺, 推荐处理时间30–60秒。
支持浸泡处理, 推荐处理时间3–6分钟。
根据工件锈蚀情况, 可选择直接陶化流程或增加中性除锈步骤。
充分去除工件表面油污, 为后续陶化成膜提供洁净表面。
水洗后,锈蚀工件可增加中性除锈 及再次水洗工序。
按设定pH、温度和时间进行喷淋 或浸渍成膜处理。
陶化后进行两道水洗, 再烘干并进入后续涂装或其他处理。
现场使用时重点关注设备材质、工艺路线、 工作液配制、水质和分析维护。
处理槽: 不锈钢、厚壁塑料板, 或带防腐衬里的碳钢槽。
交换器 / 喷嘴: 采用不锈钢或尼龙材质。
配管和泵: 采用不锈钢材质。
流程: 碱脱脂 → 水洗 → 陶化皮膜 → 水洗 → 水洗 → 烘干 → 后处理。
流程: 碱脱脂 → 水洗 → 中性除锈 → 水洗 → 水洗 → 陶化皮膜 → 水洗 → 水洗 → 烘干 → 后处理。
陶化皮膜剂对水质的要求不像硅烷工艺那么敏感。 配制工作液时建议优先使用纯水,也可使用自来水。
皮膜处理过程中纯水、自来水均可使用, 无需测定导电率。
根据基材和pH控制不同, 膜层可呈无色、蓝紫色或金黄色; 资料说明其折弯性能优于磷化, 与涂层结合良好。
分析方法: 陶化剂分析试剂的配制方法及分析方法参考通用手册。
按资料要求进行运输与储存, 避免误食、入眼及高温潮湿环境。
本品按非危险品运输和储存。 不可食用;如误入眼睛, 应立即用清水充分清洗并及时就医。
按非危险品运输和储存。
产品不可食用, 使用和存放时应避免误食。
如误入眼睛, 应立即使用清水充分冲洗, 并及时就医。
容器保持密闭, 减少外界污染并保持产品稳定。
存放于阴凉、干燥处, 避免不适宜的高温或潮湿环境。
在规定储存条件下, 产品保质期为一年。
本次资料未提供具体包装规格, 页面仅保留已明确给出的运输、储存和保质期信息。
本页面参数依据所提供的LG-909陶化剂资料整理。 实际成膜效果会受到基材状态、 脱脂与除锈质量、工作液pH、温度、 处理时间、施工方式及后续涂装条件等因素影响。 正式批量使用前,建议结合实际生产条件进行工艺验证。