在不锈钢表面处理中,钝化与转化膜之间的选择是最关键的决策之一。两种处理都在工件成型后施加,都被描述为"防腐蚀保护",报价也常常接近,但二者的作用原理完全不同——选错工艺,是导致测试不合格和现场投诉的可靠途径。本文梳理两种化学体系在奥氏体不锈钢上的实际表现、权衡取舍所在,以及如何针对具体工件和最终用途选择合适的后处理工艺。
一句话讲清核心区别
钝化是"去除",转化膜是"增加"。
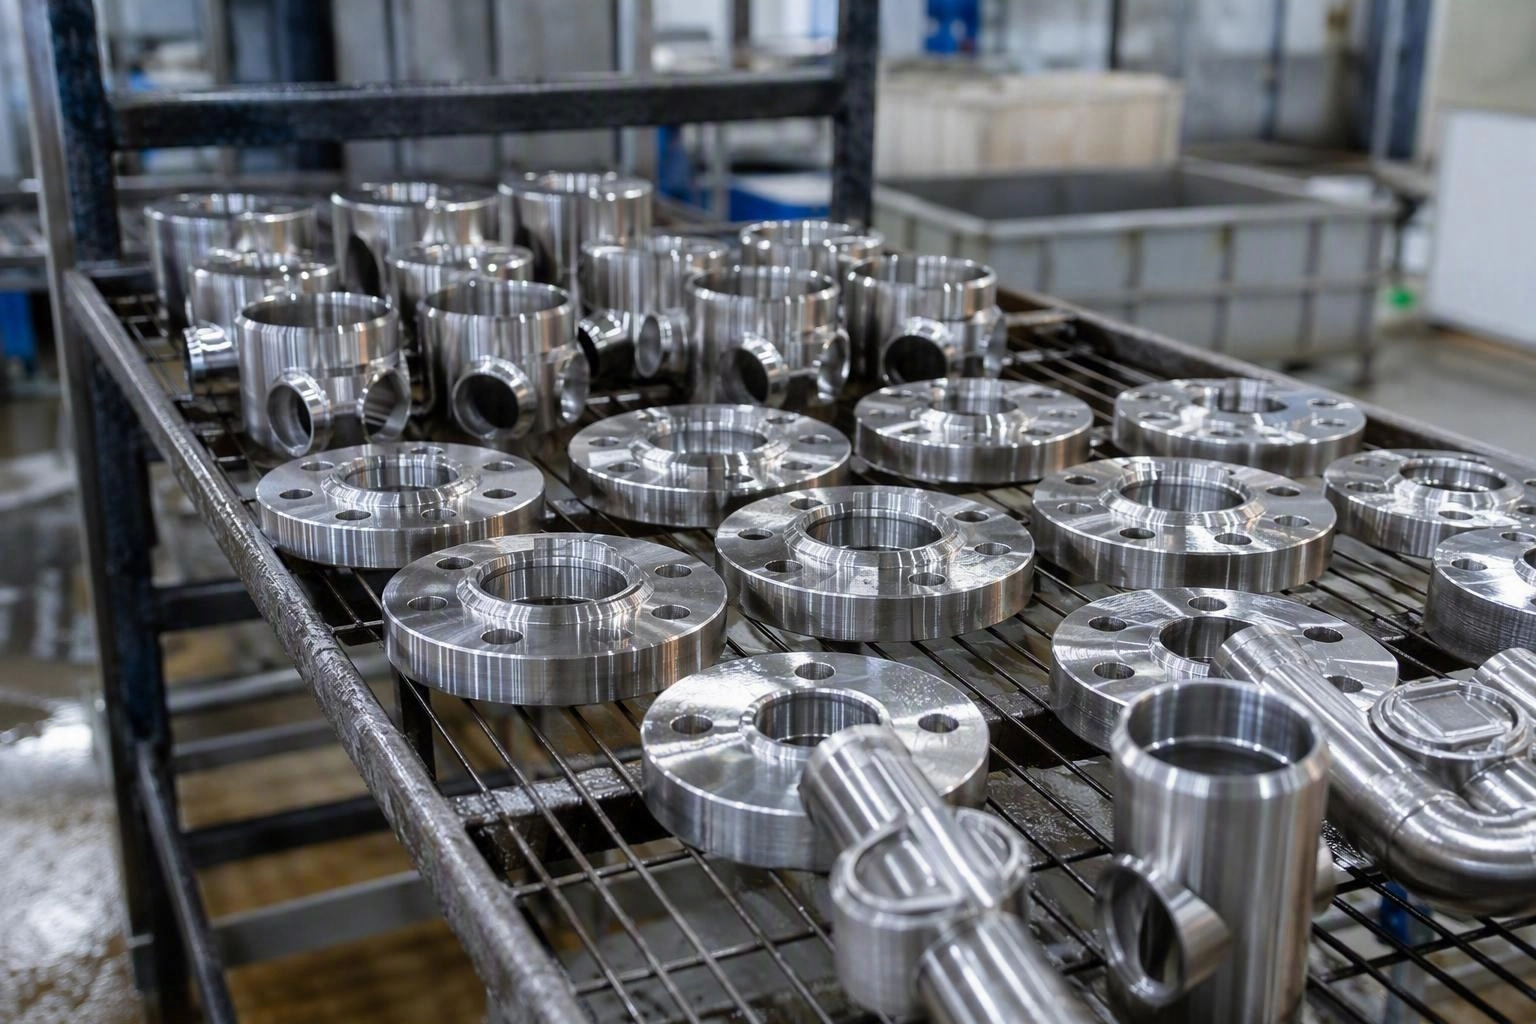
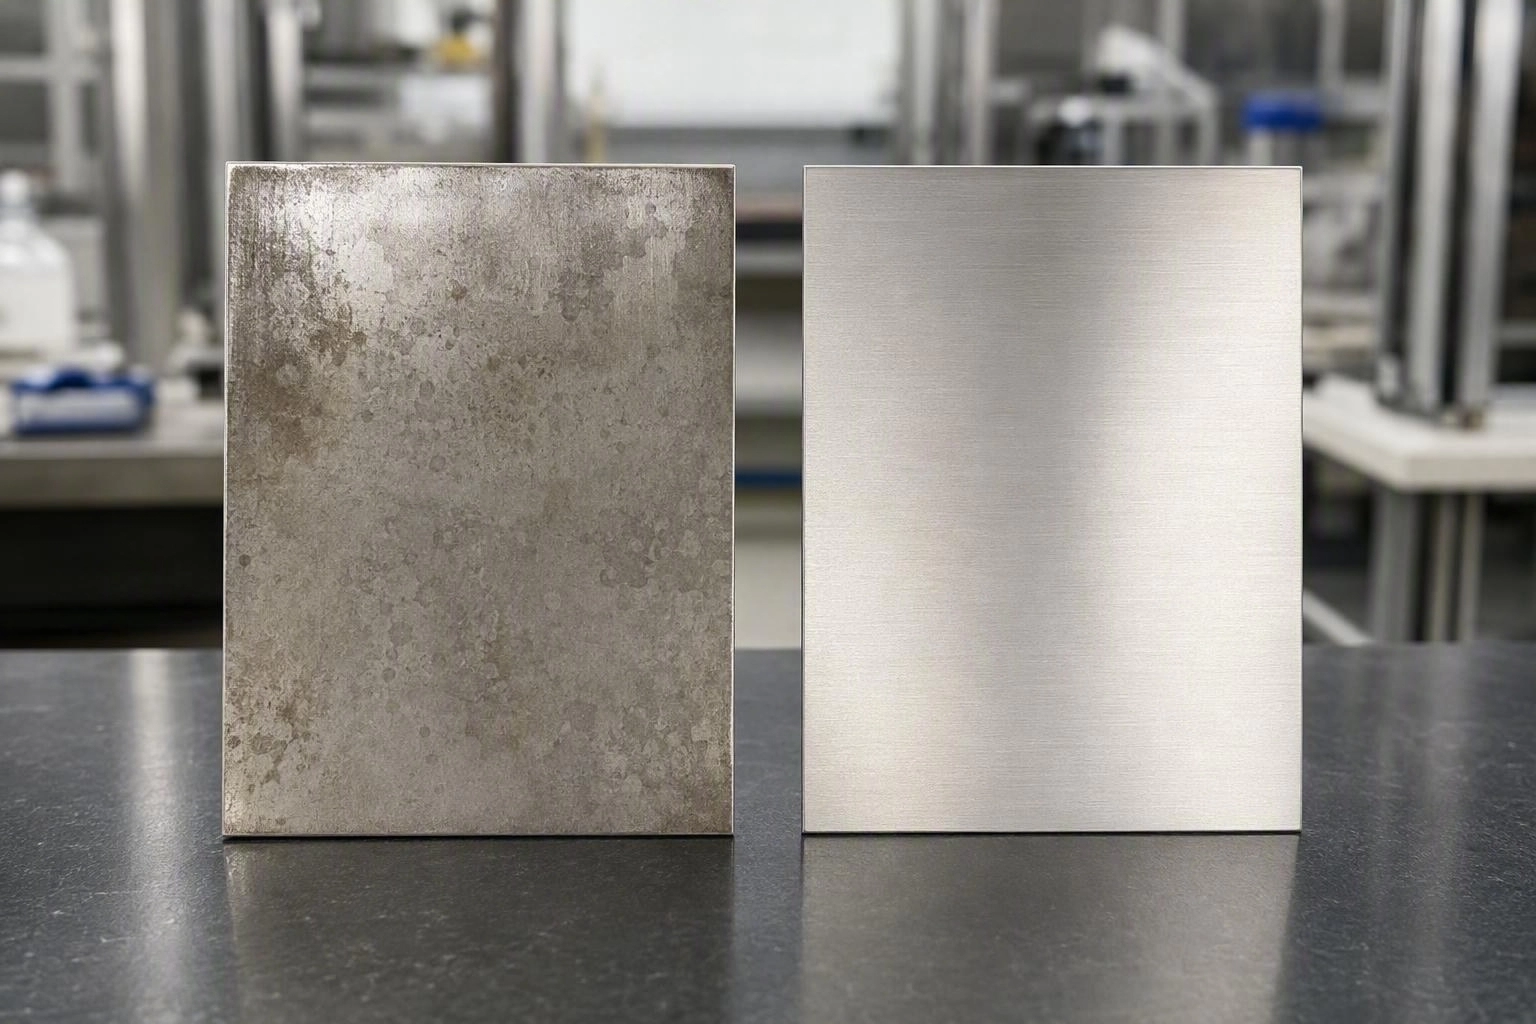
钝化是一种化学清洁与稳定化过程。它溶解机加工、成型和焊接后残留在表面的游离铁、嵌入的工具钢颗粒和表面污染物,并促使不锈钢表面天然的铬氧化层重新均匀生成。工件并不会获得一层新材料——它失去的是那些阻碍自身氧化层正常发挥作用的物质。
转化膜则有意识地在其表面构建一层新的无机膜层。在不锈钢应用中,这通常指陶瓷化或硅烷类处理,它在基体金属原有性能之上,形成一层薄而致密、与基材化学键合的屏障层。
正是这一"减法对加法"的根本差异,决定了后续几乎所有实际区别。
两种处理各做什么
| 维度 | 钝化 | 转化膜 |
|---|---|---|
| 作用机理 | 溶解游离铁与污染物;重建原生铬氧化层 | 在金属表面沉积一层新的无机膜层 |
| 尺寸影响 | 无可见变化,不增加材料 | 纳米至微米级膜层,对多数公差可忽略 |
| 典型槽液 | 酸性、氧化性或有机酸体系 | 硅烷、陶瓷或锆/钛体系 |
| 主要目的 | 恢复固有耐蚀性;去除焊缝热氧化色污染 | 增加屏障防护;提升后续涂层附着力 |
| 对表观的影响 | 光亮、金属质感,基本无变化 | 通常有轻微色泽或光泽变化,偶见淡彩虹色 |
| 导电性 | 保持不变 | 视膜层化学性质可能受影响 |
| 效果持续时间 | 长期,与金属本体一体 | 取决于膜层在磨蚀与化学暴露下的耐久性 |
何时应当选择钝化
当目标是让不锈钢表现出质保书上承诺的性能时,钝化是奥氏体钢种——304、304L、316、316L、321——的默认选择。以下情形尤其明确:
- 焊接之后。焊接会烧损铬元素,留下热氧化色、氧化皮,以及来自填充材料或邻近碳钢工装的游离铁。钝化(通常先经专门的酸洗或除氧化皮工序)可恢复贫铬区。
- 机加工与成型之后。切削刀具会将铁颗粒嵌入表面。这些颗粒生锈后污染周边不锈钢。钝化可将其去除。
- 食品、饮料、制药和医疗器械。这些行业关注表面清洁、不掉屑、化学惰性。额外增加有机或陶瓷膜通常不被欢迎,某些情况下还不符合卫生标准。
- 必须保持导电性的零件——母排、连接件、屏蔽件。
- 后续将进行电解抛光或其他化学处理的零件。残留的转化膜会干扰下一道工序。
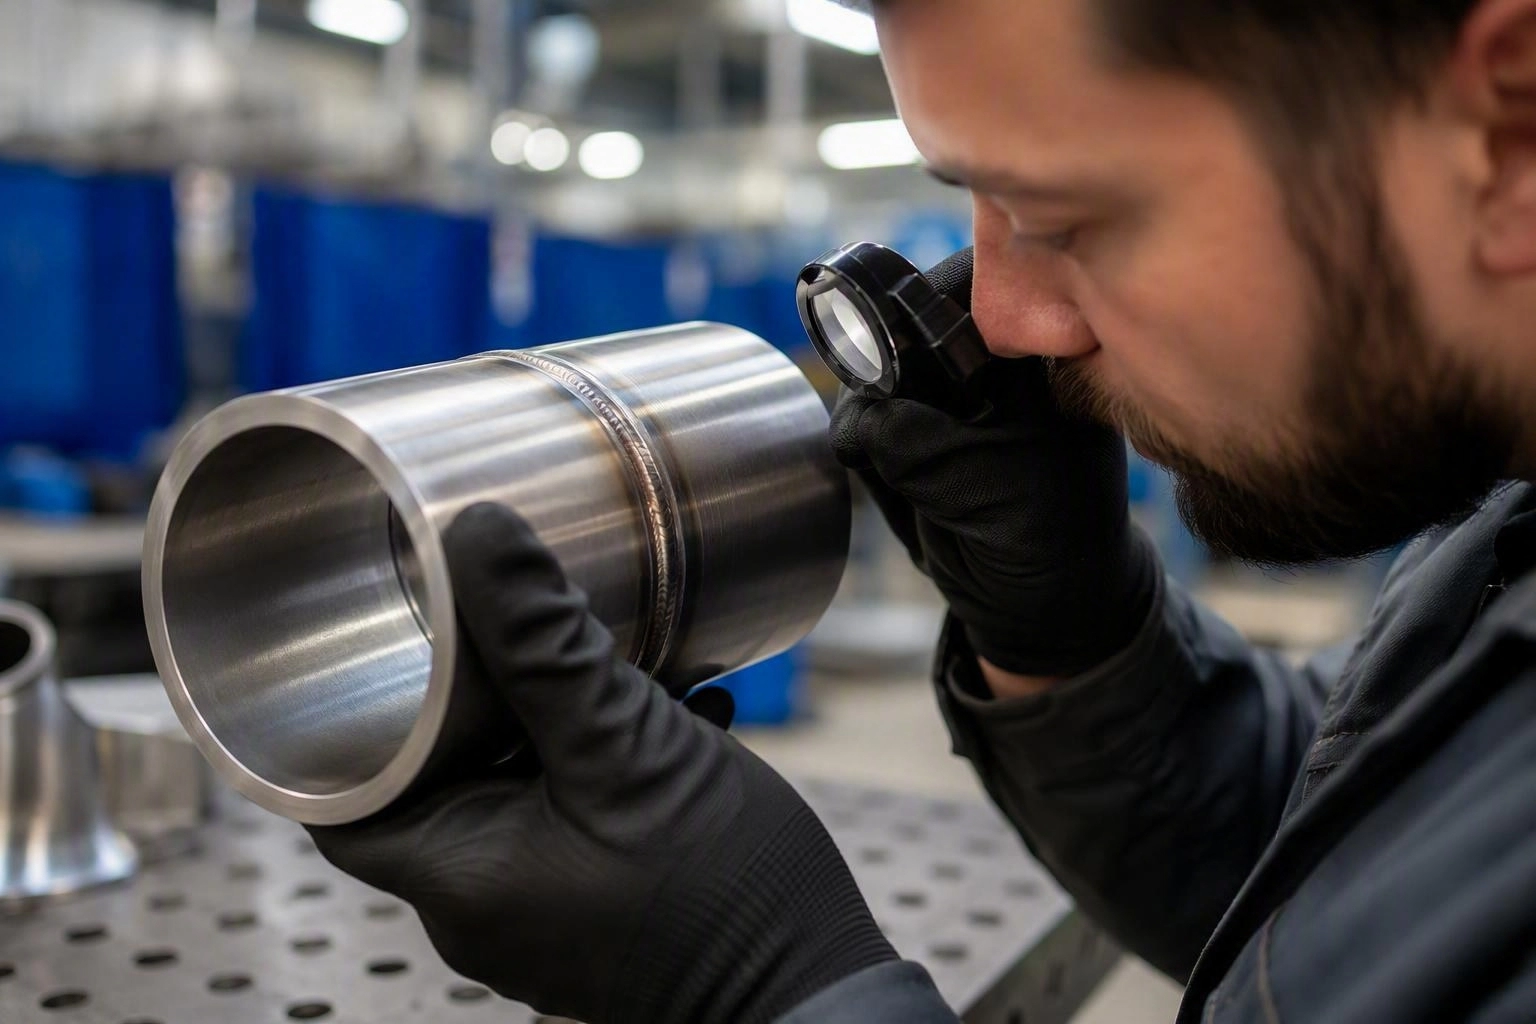
针对这些情形,二合一产品如 LG303 不锈钢二合一钝化剂通常是更实际的选择。它将酸性除油(活化)与化学钝化合并为一个浸泡步骤,省去了单独的碱性除油环节,缩短了产线长度。LG303 不含硝酸、氢氟酸和六价铬,可在常温至 50 ℃ 使用,浸泡 5–15 分钟,专为 300 系不锈钢配方设计。在常规负载下,它既能通过蓝点(铁氰化钾)测试,也满足标准盐雾试验要求。
何时转化膜更合适
当要求超出"恢复基体金属性能"时,转化膜就有了用武之地:
- 需要额外腐蚀余量。若零件面临严苛的氯离子环境、沿海工况,或超出基材本身能力的盐雾时长要求,陶瓷或硅烷膜层能提供真正的屏障。
- 零件是异种材料组件。当不锈钢与铝或碳钢共处一体时,转化膜可降低电偶腐蚀风险,并使整个组件表面状态更一致。
- 需要涂料、粉末或胶粘剂附着。转化膜是成熟的附着力促进层。钝化无法改善附着力——它留下的是钝态氧化层,涂料难以咬合。
- 需要耐划伤和抗指纹。陶瓷化药剂如 LG909 陶瓷化剂可形成坚硬、低表面能的膜层,抵抗操作痕迹,并使后续清洁更容易。
- 正在淘汰六价铬工艺。当原有铬系工艺被逐步替代时,无铬钝化如 LG908 无铬钝化剂常被指定为直接替代方案,在不使用受限制物质的前提下提供转化膜型防护。
改变答案的工艺因素
化学体系只是决策的一半。三个工艺现实往往才是决定性因素:
1. 产线长度与可用工位。钝化通常工艺流程更短:预清洗、钝化、水洗、干燥。转化膜则通常要求对前道清洗进行更严格的控制,因为膜层无法在油污或氧化层之上生成。若车间槽体空间有限,钝化往往运行成本更低。
2. 水质。两种工艺对水洗水都敏感,但转化膜的宽容度更低——末道水洗中的溶解性固体和残余硬度会表现为条纹和膜层不均。若没有去离子水或反渗透水,钝化的适应性更强。
3. 客户实际会做哪些测试。这一点应明确询问而非假设。若验收标准是蓝点测试,那么所要求的就是钝化;若是在带涂层组件上的盐雾小时数,答案通常是转化膜加面漆。
实用的决策顺序
- 确认基材与牌号。304 与 316 的钝化要求已有明确共识;高硫、高铜的易切削牌号表现不同,处理前需单独确认。
- 判定污染物类型。轻微油污、指纹和薄膜通常可用一步二合一处理;而重油、抛光膏和厚重氧化皮必须先经常规预清洗——这不是可选项,因为残留油膜会阻断其下方的钝化反应。
- 决定是需要在表面"增加"还是"去除"什么。若不需要增加,就不要增加。
- 核查下游工序。喷涂、粘接和电解抛光都会强烈指向其中一种方案。
- 在投入生产槽液前,用实际零件而非试片做验证。
值得避开的常见错误
我们见到的最昂贵的两类错误,其实都不属于化学问题。第一个是预清洗不充分:对明显带油的工件使用钝化槽液,油膜完整保留,出来的零件看似处理过,实际使用中却会失效。重油、抛光膏或油脂必须先用碱性除油剂去除,并充分水洗至表面呈现连续水膜状态。
第二个是处理后水洗不彻底。残留在缝隙和焊缝中的化学品,是后续点蚀和变色的最常见诱因之一——它常被误判为产品失效,而非水洗失效。
从哪里开始
若你处理的是 300 系不锈钢,目标是恢复固有耐蚀性,二合一钝化剂通常是最高效的路径。若你需要额外的屏障性能、涂层附着力,或为现有工艺寻找无铬替代方案,则转化膜型产品更合适。我们服务过的许多产线最终会同时运行两类工艺,用于不同车间区域和不同零件族。
佛山昌成表面技术生产钝化剂、无铬钝化剂、陶瓷化剂、硅烷封闭剂以及配套的全系列清洗化学品。我们愿意审阅您的工件、基材和测试要求并给出建议起点,也可寄送样品供您自行试线。技术说明书、ISO / MSDS / RoHS 资料及电子目录可应要求提供。