01
卓越附着力
与金属基体和后续涂层形成化学键结合,显著提升涂层附着力与抗冲击性能,划格法通常可达0级。


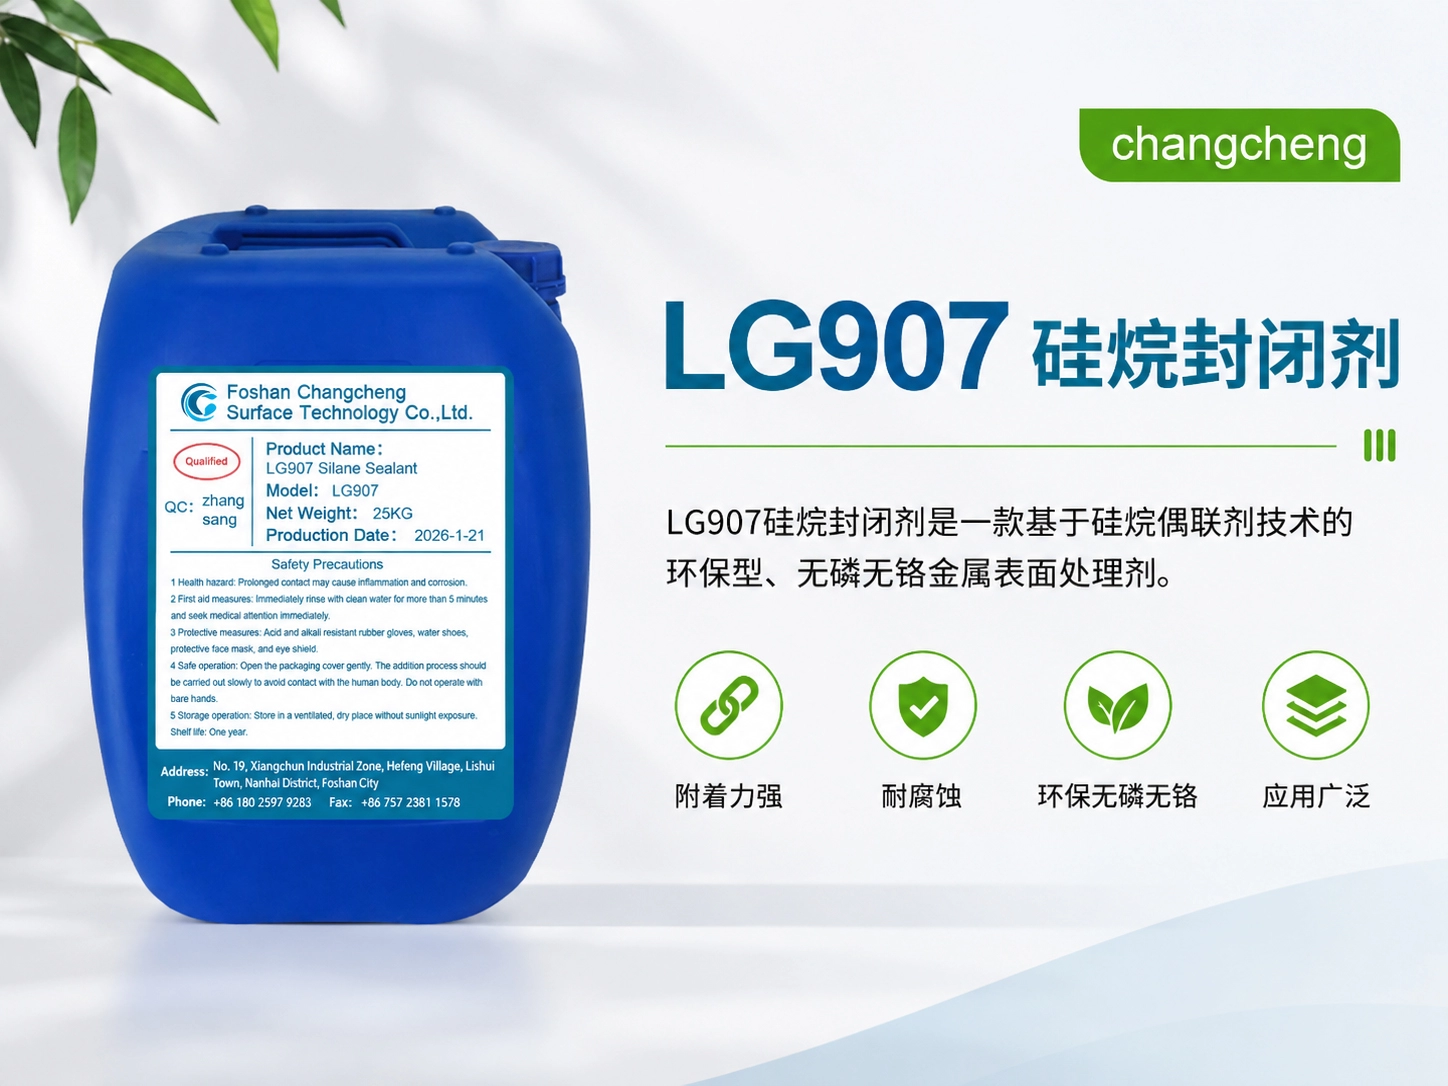
LG907硅烷封闭剂是一款基于硅烷偶联剂技术的环保型、无磷无铬金属表面处理剂。 它通过化学吸附与自组装,在清洁的钢铁表面形成超薄、致密、具有三维网状结构的有机-无机杂化硅烷膜。 膜层通过Si-O-Fe共价键与金属基体结合,并通过Si-OH官能团与后续油漆、粉末或胶粘剂形成牢固化学键合, 从而提升附着力、耐腐蚀性与长期耐久性,是替代传统磷化、陶化等含磷含重金属工艺的理想选择。
基于硅烷偶联剂技术,在洁净金属表面形成纳米级有机-无机杂化硅烷膜,为后续涂装提供稳定界面。
产品外观为乳白色或透明液体,原液pH=8±1。 采用环保型无磷无铬体系,不含重金属,适用于金属表面硅烷化处理。
LG907在钢铁及多种金属基材表面形成50–500纳米的超薄硅烷膜。 该膜层一端通过Si-O-Fe共价键与金属基体结合,另一端通过Si-OH官能团与油漆、粉末或胶粘剂形成化学键合, 在不明显改变工件尺寸的情况下,提高涂层附着力、耐冲击性、耐腐蚀性和长期稳定性。
从附着力、耐腐蚀、环保性、材质兼容、现场操作和耐热稳定性等方面提升涂装前处理质量。
与金属基体和后续涂层形成化学键结合,显著提升涂层附着力与抗冲击性能,划格法通常可达0级。
致密硅烷膜可有效阻隔腐蚀介质,延长中性盐雾(NSS)测试时间,与阴极电泳(CED)配套尤佳。
膜厚仅约50–500纳米,不明显改变工件尺寸;无磷、无铬、无重金属,废水处理简化,满足RoHS、REACH等环保要求。
可用于冷轧板、热轧板、镀锌板(GI)、铝锌板(GL)等多种基材的混线处理,有助于简化生产管理。
可常温或中温使用,浸泡或喷淋均可,能耗低、无沉渣,槽液维护和现场管理更加便捷。
硅烷膜具有良好的耐温稳定性,可适应后续烘干固化过程,在规范工艺条件下保持膜层完整。
工作液pH、温度、处理时间和建槽浓度会直接影响硅烷膜形成质量,应在量产过程中稳定监控。
| 产品外观 | 乳白色或透明液体 |
|---|---|
| 原液pH | 8±1 |
| 工作液pH | 7±1 |
| 工作温度 | 常温–50℃ |
| 有效喷淋时间 | 40–90秒 |
| 浸泡时间 | 2–3分钟 |
| 建槽浓度 | LG907硅烷封闭剂 2–3% |
| 最终DI水洗 | 去离子水电导率<20 μS/cm;工件滴水电导率建议<50 μS/cm |
| 推荐烘干 | 100–120℃,10–20分钟 |
适用于多种金属基材及主流工业涂装体系,尤其适合需要提升涂层附着力和耐腐蚀性的前处理工序。
冷轧钢、热轧钢、合金钢、铸铁、镀锌钢(GI)、铝锌板(GL);铝合金建议先行验证。
阴极电泳(CED)、粉末喷涂、液体油漆及喷塑等后续涂装体系。
适用于汽车整车及零部件涂装前处理,特别适合对附着力和盐雾性能有要求的工件。
可用于家电机箱、面板、钣金加工件及金属结构件的涂装前处理。
适用于建材、农机、金属家具及其他需要涂装防护的工业领域。
前处理质量决定硅烷成膜效果。标准流程建议:完美脱脂 → 两级水洗 → 去离子水洗 → 硅烷处理 → 烘干。
使用配套专用脱脂剂,确保工件表面达到“水膜连续”的完全亲水状态。
采用两级逆流流动水洗,充分去除工件表面脱脂剂及残留污染物。
使用电导率<20 μS/cm的DI水最终漂洗,降低Ca²⁺、Mg²⁺、Cl⁻等杂质带入。
浸泡或喷淋LG907工作液,严格控制处理时间、温度与pH,并保持成膜均匀。
沥干后立即烘干,推荐100–120℃烘烤10–20分钟,完成膜层交联固化。
硅烷工艺对前处理、水质和pH控制较为敏感,建议按以下关键步骤执行并做好日常监测。
脱脂: 必须使用配套专用脱脂剂,确保工件表面彻底去油,无任何残留,并达到“水膜连续”的完全亲水状态。
两级水洗: 采用两级逆流流动水洗,充分去除脱脂剂及带出的污染物。
DI水要求: 使用电导率<20 μS/cm的去离子水进行最终漂洗,尽量降低Ca²⁺、Mg²⁺、Cl⁻等杂质离子带入硅烷槽。
工件带出要求: 工件离开该槽后的滴水电导率建议控制在<50 μS/cm。
将前处理合格的工件浸入或喷淋LG907硅烷封闭剂工作液中,确保工作液均匀接触所有待处理表面。
控制重点: 严格控制处理时间、温度和pH值。pH是反应活性的关键参数,应每日监测,并使用专用pH调节剂精确控制。
适度搅动或合理喷淋压力有助于提升成膜均匀性。
硅烷处理后可直接沥干;如现场工艺需要,也可使用洁净去离子水进行极短时间漂洗。
微水洗建议: 漂洗时间控制在15秒以内,用于去除表面疏松附着物,随后应彻底沥干。
工件沥干后应尽快进入烘干炉,以完成硅烷膜的交联固化并获得最佳使用性能。
推荐条件: 100–120℃烘烤10–20分钟,烘干过程必须充分。
重点关注个人防护、水质、pH控制、膜层验证与废水处理,确保现场运行稳定。
LG907应在规范前处理、稳定水质和受控pH条件下使用。操作人员应佩戴防护手套,避免产品与皮肤、眼睛直接接触, 并按照现场化学品与废水管理要求进行使用和处置。
操作时佩戴防护手套,避免产品直接接触皮肤和眼睛。
严禁使用自来水或地下水配制和补加工作液,必须使用去离子水。
pH超出工艺范围会导致成膜异常;过高可能造成膜厚不均,过低可能影响正常成膜。
干燥后膜层应均匀、完整,并可呈现轻微虹彩效果,表面不应有明显异常斑痕。
定期进行盐水浸泡、划格附着力及涂装后盐雾试验,验证工艺稳定性。
废液COD相对较高但不含重金属,可采用中和、絮凝等常规方式处理后按当地要求排放。
保持原包装密封完好,储存在阴凉、通风环境中,并避免阳光直射与高温。
本页面工艺参数依据所提供的LG907产品资料整理。实际成膜效果会受到工件材质、表面洁净度、前处理状态、 去离子水水质、工作液pH、浓度、处理温度、喷淋或浸泡条件以及烘干固化条件等因素影响。 正式批量使用前,应结合实际生产线进行工艺验证;铝合金、多材质共线及与特定涂层体系配套时,建议同步进行附着力与耐腐蚀性测试。