水痕、斑点和闪锈是金属表面处理线上最频繁的质量投诉,而它们有着同一个根本原因:被正确处理过的金属,被允许在不恰当的条件下干燥。这些缺陷都不是在处理槽里产生的,而是产生于水洗、沥液或干燥工位——这也意味着它们几乎可以在低成本下完全预防。
先辨明缺陷,再诊断原因
这三种缺陷看起来相似,成因却不同。把它们当成同一个问题处理,往往会用错药。
| 缺陷 | 外观 | 根本原因 |
|---|---|---|
| 水痕 / 斑点 | 白色或浅色环状沉积,常呈圆形或地图状 | 水滴蒸发后留下的水洗水中溶解性固体 |
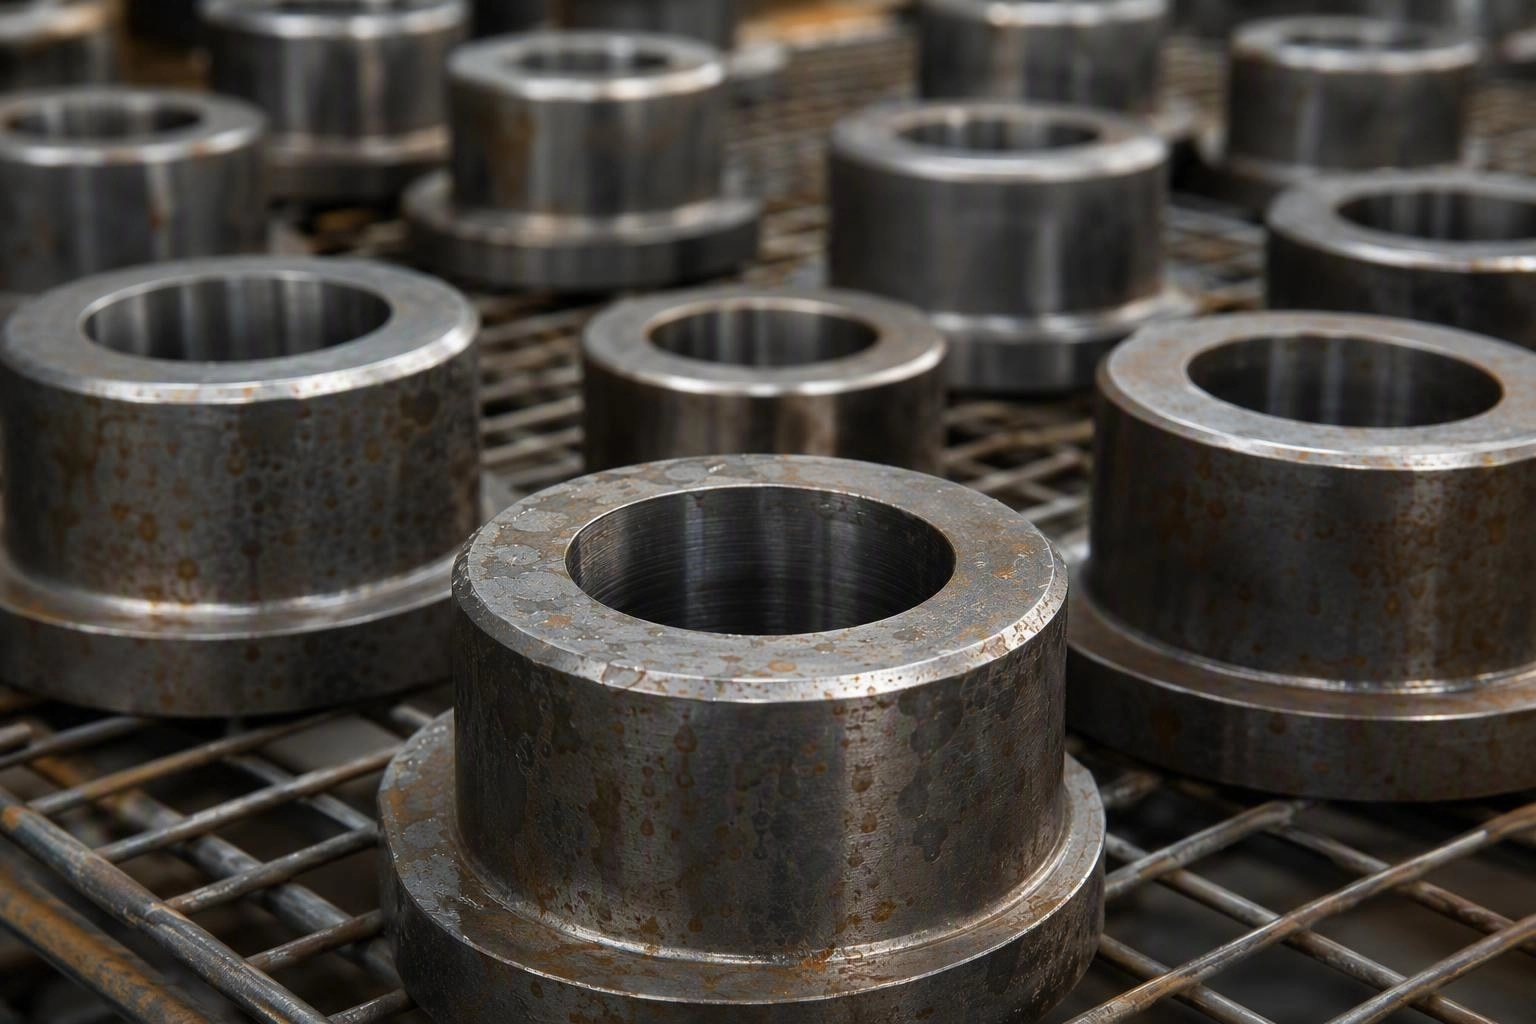
| 闪锈 | 干燥后数分钟至数小时出现的浅橙褐色表面变色 | 活性钢表面在无防护状态下接触空气与水分 |
| 不锈钢污渍 / 变色 | 褐灰色调,有时呈条纹 | 残留污染叠加富氯离子或高固含量的水洗水 |
| 条纹 | 沿沥液方向的线状痕迹 | 沥液缓慢、表面张力偏高,或与被污染的挂具接触 |
原因一:水洗水水质
每一升水洗水都携带溶解的矿物质。零件干燥时,这些矿物质留在表面。在总溶解性固体 200 mg/L 的情况下,每平方米表面携带 50 mL 水的零件,约沉积 10 mg 固体——在粗糙铸件上不可见,在抛光或光亮表面上则清晰可见。
硬度(钙镁)是白色斑点的主要来源。氯离子则更糟:它不仅留斑,还主动攻击不锈钢的钝化层并加速腐蚀。硅酸盐会留下坚硬、难以去除的沉积。
如何确认:索取水洗水分析报告——总溶解性固体、以 CaCO₃ 计的总硬度、氯离子和硅酸盐。比较末道水洗槽与进水水质。取一份末道水洗水在洁净器皿中蒸干,可直接看到沉积物。
解决:凡要求光亮或装饰性表面的场合,末道水洗应使用去离子水或反渗透水。这在生产可见零件的精饰车间是标准做法,可消除一整类缺陷。若无去离子水,至少末道水洗应使用洁净的低硬度水源,而不是前面工位用过的同一水质。
原因二:沥液不彻底与干燥缓慢
长时间停留在表面的水,比快速蒸发的水危害更大。延长的接触时间让溶解氧和氯离子有机会侵蚀金属,产生更大更浓的沉积,留下更长的痕迹。
如何确认:检查缺陷集中在哪里。零件下缘、曲面最低点或悬挂点下方的痕迹,说明是沥液问题而非水质问题。
解决:三项措施,按成本效益排序:
- 改善零件在挂具上的朝向。让零件倾斜使水流出而非积聚。这零成本,却解决了很大一部分问题。
- 在干燥前增加压缩空气吹水。风刀或气嘴能在数秒内去除大部分表面水,同时大幅降低沉积负荷和干燥时间。
- 及时且充分地干燥。水洗与干燥之间的延误会直接导致钢件闪锈。不要让水洗后的零件湿着挂在架上等烘干炉。
原因三:碳钢与合金钢的闪锈
闪锈与斑点是不同的问题,而且更严重。刚清洗水洗过的钢表面化学活性很高。水洗后的几分钟内若无防护,氧化便已开始。高湿度、温暖条件和氯离子污染会显著加速这一过程。
闪锈通常出现在三种情形:
- 清洗水洗与处理槽之间。这是经典情形。零件在挂具上湿着等待,还没到转化膜或钝化工位就已开始生锈。一旦锈已形成,处理槽必须将其去除,这既消耗化学品,也损害膜层质量。
- 末道水洗与干燥之间。在转运缓慢的长产线上尤其明显。
- 处理后存放期间。尤其当膜层较薄、防护期较短,或零件存放在潮湿环境中时。
解决(按发生位置):
| 发生位置 | 纠正措施 |
|---|---|
| 清洗与处理之间 | 缩短转运时间;增加含缓蚀添加剂的中间水洗;或设置表面调整工位使表面保持活性并受保护(LG508 表面调整剂正是为这一过渡段设计) |
| 末道水洗与干燥之间 | 吹水后立即干燥;避免湿态存放 |
| 存放期间 | 施加适当的防锈或封闭处理;需返工时,LG202 中性除锈剂可去除轻锈与氧化而不剧烈侵蚀 |
当闪锈已经形成、零件必须挽救时,去除方式的选择很重要。强酸槽能除锈,但同时侵蚀基体金属,并可能改变精密零件的尺寸。像 LG202 中性除锈剂则可在保持基材尺寸不变的前提下去除轻锈与氧化——这是机加工件和精密五金件的合适选择。
原因四:残留处理液
处理化学品被带入末道水洗,会提高该水洗的溶解性固体负荷,使斑点问题加重。缺陷形态通常是可见的膜层或条纹而非离散斑点,且常集中在缝隙和低点。
如何确认:测量末道水洗槽的 pH 或电导率,与进水比较。明显偏移即表明存在带出。同时检查水洗槽的更换频率是否与生产节奏匹配。
解决:在处理槽与主水洗之间增设或改善带出回收水洗。一个小型静态回收槽能回收大部分带出的化学品并返回流程,同时减少水洗污染和化学品消耗。延长槽上沥液时间也有直接帮助。
原因五:挂具与搬运污染
曾用于碳钢的挂具会把锈和铁污染带到不锈钢和铝件上,痕迹出现在接触点。裸手搬运会转移盐分和油脂,吸附水分并促成局部腐蚀。
解决:不锈钢、铝和碳钢工件分别使用独立的挂具与夹具。所有处理后搬运都要求佩戴洁净手套。更换或翻新涂层已破损的挂具,因为挂具裸露的基体金属本身就会成为污染源。
能解决大多数情形的纠正顺序
- 确认缺陷类型——斑点、闪锈、条纹还是污渍。各自指向不同工位。
- 取得水洗水分析。总溶解性固体、硬度、氯离子、硅酸盐。比较进水与末道水洗槽。
- 测量末道水洗槽的 pH 与电导率漂移,以判断带出情况。
- 复核沥液朝向与挂具方式。在花钱做水处理之前,先解决积液问题。
- 增设或改善吹水工位。通常是价值最高的一项改动。
- 检查干燥时机与温度。及时、充分地干燥,不留湿态等待期。
- 审查挂具与搬运。按材料隔离,并强制执行手套制度。
- 对碳钢,处理清洗与处理之间的工序间隙——闪锈最常从这里开始。
预防而非返工
水痕与闪锈预防成本低、返工成本高。末道使用低固含量水洗、干燥前吹水、正确的零件朝向、及时干燥,以及分类使用的挂具,可消除绝大多数发生情况。若零件必须在工序间等待,可用表面调整剂或 LG912 中性封闭剂这类短期防锈处理来填补间隙。
佛山昌成表面技术供应针对这些缺陷产生环节的清洗、除锈、表面调整与封闭化学品。请把缺陷描述、材料、工艺流程和水洗水质数据发给我们,我们将判断最可能的工位并推荐纠正措施。技术说明书、ISO / MSDS / RoHS 资料及电子目录可应要求提供。