喷淋除油线以难以维持受控状态著称,而引发最多投诉的三种症状——持续起泡、油污二次附着、槽液寿命远低于预期——彼此关联。它们通常指向同一个根本问题:槽液被要求承载超过其能力的油量。本文说明其机理,并给出系统性的解决方案。
先理解约束:喷淋不等于浸泡
两种工艺对化学体系提出的要求有本质区别。
| 浸泡 | 喷淋 | |
|---|---|---|
| 接触时间 | 数分钟(典型 3–15 分钟) | 数十秒(典型 20–120 秒) |
| 机械作用 | 被动,依靠溶液润湿 | 强,冲击力辅助去污 |
| 泡沫容忍度 | 中等 | 极低——泡沫会堵塞喷嘴并导致泵气蚀 |
| 浓度容忍度 | 宽 | 窄 |
| 槽液体积相对产能 | 大 | 小——污染物浓度上升快 |
| 化学品消耗 | 主要为带出与反应消耗 | 主要为带出,加过喷与雾沫损失 |
短接触时间和小槽液体积是驱动其他一切的两个事实。喷淋槽在处理相近产能时接受到的油负载与浸泡槽相同,但用于稀释的体积小得多,且每个零件得到的处理时间也短得多。
症状一:起泡
喷淋线中的泡沫不是外观问题。严重时会溢流、使循环泵吸空、堵塞喷嘴,并在喷淋覆盖缺失处产生未处理斑块。
四个原因,按频率排序:
- 把浸泡型清洗剂用于喷淋系统。浸泡型清洗剂常含产生并稳定泡沫的表面活性剂。这是最常见的单一原因。若产品说明书标注仅适用于浸泡,就不要把它放进喷淋线。
- 油累积超过乳化能力。清洗槽容纳乳化油的能力有限。一旦超出,表面活性剂体系被过量油消耗,失去控泡能力。
- 机械夹气。泵入口泄漏、液位过低使泵吸入空气,或喷嘴朝向液面而非工件,都会引入表现为泡沫的空气。
- 上游工位污染物带入。前道工位的清洗剂,或水洗中过高的洗涤剂负荷,会破坏喷淋槽的泡沫特性。
解决:确认产品适用于喷淋。增设或改善除油机制——撇油器、聚结分离器或溢流堰,视设备而定。若槽液确实已超载,答案是更频繁地部分排放,而不是加消泡剂。用消泡剂压制可见症状的同时油负载仍在上升,而且它本身常带来新的缺陷。
症状二:油污二次附着
零件从喷淋除油机出来明显带油,或看起来干净却在涂装后出现附着力失效。机理很直接:槽液中含有乳化油,喷淋时部分乳化液又沉积回表面。槽液越脏,回到零件上的油越多。
这是区分运行良好产线与挣扎产线的关键认知。清洗槽的有效性并不随其吸收的油量成比例维持——超过某个节点后,它反而成为净污染源。
相关因素:
- 槽液油负载超过工作限值。首要因素。每个槽液都有一个能力上限,以油在槽液中的百分比或每立方米多少公斤油表示,超过后清洗性能会急剧下降。
- 机械除油不足。若产线没有撇油或聚结装置,油会持续累积直至排放。配置合适的分离器后,槽液可长期运行在更接近稳态的状态。
- 没有水洗工位,或水洗不足。从清洗到水洗再到下一道工位的带入,只是重新分配油污而非去除它。两级或逆流水洗是标准解法。
- 喷嘴覆盖不良。堵塞或磨损的喷嘴会让工件部分区域未被处理,表现为局部附着力失效而非整体带油。应定期检查喷嘴性能。
如何确认:在末道水洗后立即对零件做连续水膜测试。水膜成珠即表明残油。另外单独测量槽液本身的含油量——重量法萃取,或对静置样品中析出的油做简单目视评估,都能提供可用信息。
解决:为槽液设定可测量的含油限值并严格执行。安装或修复除油系统。改善水洗。若产能增长而槽液体积未相应增加,应重新确定槽体尺寸或提高排放频率——原槽体是按更低负载设计的。
症状三:槽液寿命过短
需要每周而非每月排放的槽液,通常不是化学问题,而是油负载超出设计能力,或槽液管理让污染物在无控制状态下累积的症状。
| 相关因素 | 对槽液寿命的影响 | 措施 |
|---|---|---|
| 污垢负载超出设计能力 | 直接缩短寿命,并引发起泡与二次附着 | 重设槽体尺寸、提高单件槽液量,或增设预清洗工位 |
| 无除油分离装置 | 槽液成为不断累积的油库 | 撇油器、聚结器或溢流堰 |
| 凭感觉补液 | 先过量后欠量,性能不稳并提前排放 | 按实测浓度投加 |
| 上游污染物带入 | 提前消耗活性化学品 | 改善预水洗,增设带出回收工位 |
| 用硬水补液 | 使表面活性剂与助剂从溶液中沉淀 | 软化或去离子化补加水 |
| 温度不稳定 | 反应速率下降,需更高浓度才能达到同样效果 | 稳定加热控制 |
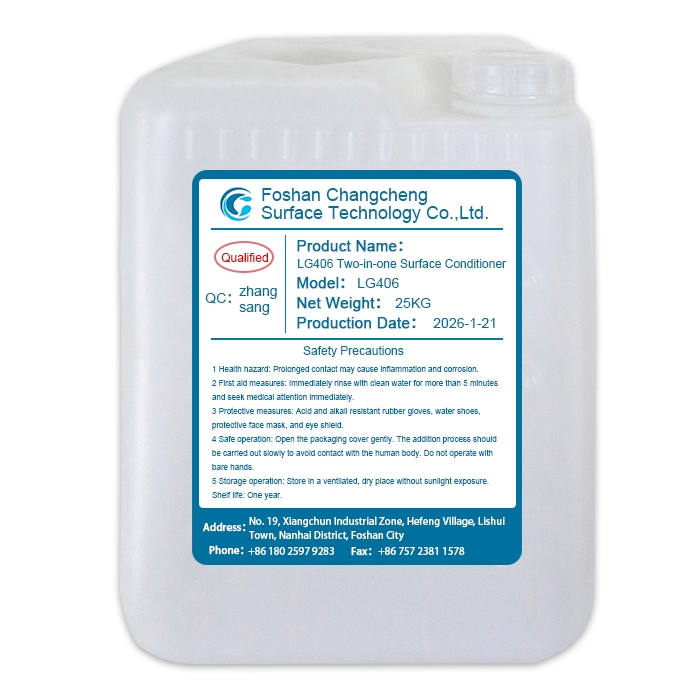
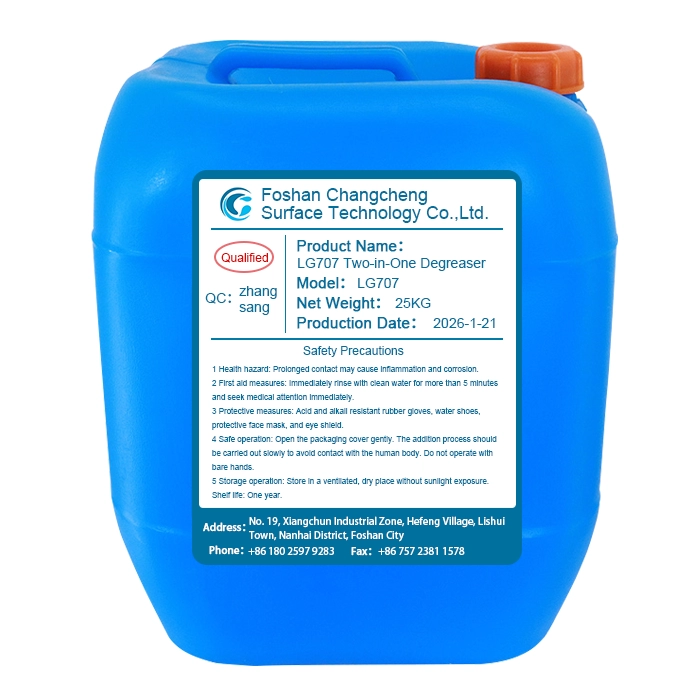
还有一项因素值得关注:槽液稳定化。在双组份体系中,添加剂组分部分存在意义就是缓冲工作液对杂质干扰和有害副反应。LG706 二合一除油剂和 LG707 二合一除油剂分别与其转化膜搭档配合,将工作液维持在最佳工艺窗口,并抑制使主槽劣化的反应。产线运行双组份体系时,组份比例错误或发生漂移,是槽液寿命偏短的常见且完全可避免的原因——固定比例是工艺要求,不是建议值。
二合一体系在喷淋线上的优势
尤其对铝和钢的喷淋前处理而言,二合一化学体系为获得更稳定的产线提供了实际路径。把除油与转化膜合并为一个喷淋工位后,工艺省去了本会重新分配油污的中间水洗,也缩短了总产线长度。
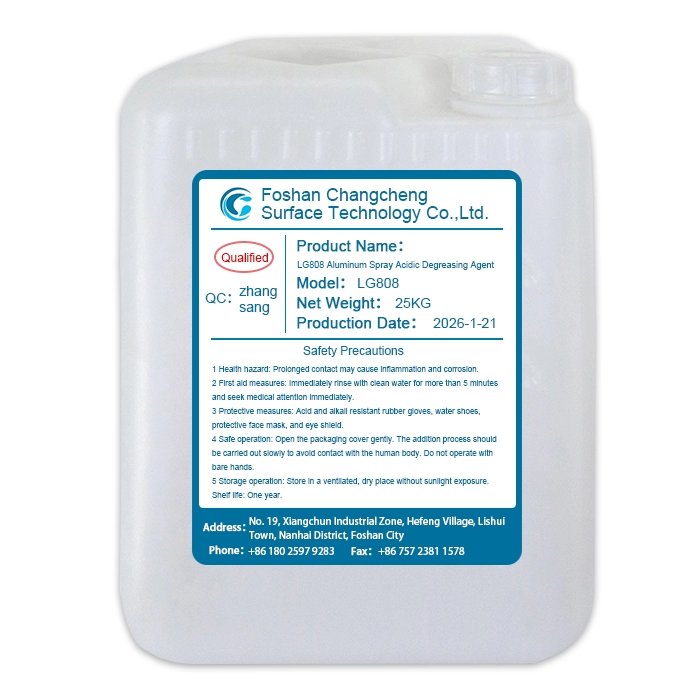
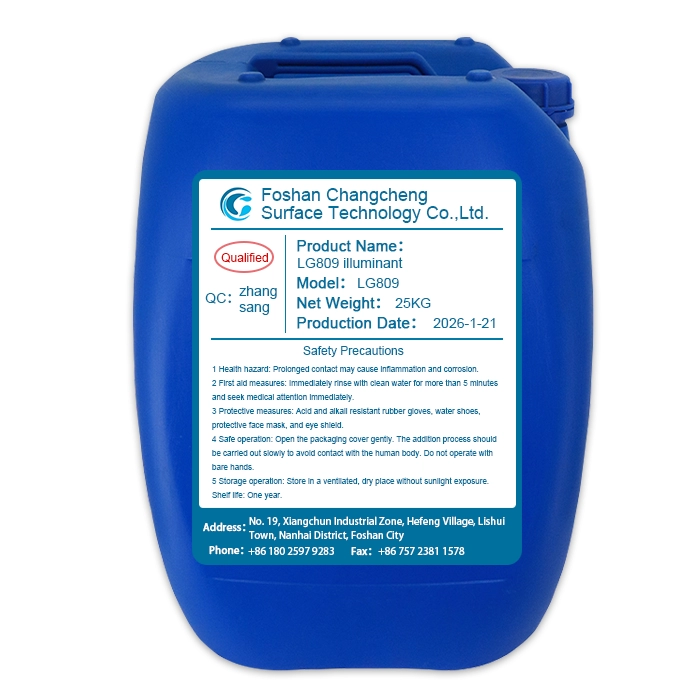
以铝材为例:LG808 铝材喷淋酸性除油剂在喷淋应用中处理铝材除油,LG809 出光剂则应对同一基材的出光要求。两者都是按喷淋应用设计的,意味着低泡和短的有效接触时间——这正是对以秒而非分钟计接触时间的产线的合适设计参数。
钢铁上的对应路径是 LG406/LG707 与 LG407/LG706 两组二合一体系,它们在 pH 2.5–3.5、有效喷淋 2–4 分钟的条件下,于高速喷淋系统中同时完成除油、除氧化和微膜生成。
产线审查顺序
- 确认产品适用性。核实喷淋工位的每一种化学品都标注适用于喷淋,而非仅限浸泡。
- 测量清洗槽的实际含油量,并与供应商给出的工作限值比较。
- 审查除油设备。撇油器、聚结器、溢流堰——是否存在、是否有效、尺寸是否匹配?
- 检查机械因素。泵密封、液位、喷嘴状态与喷型、喷淋压力。
- 对照规格核实槽液参数。浓度、温度、pH。双组份体系需确认组份比例。
- 测试水洗有效性。末道水洗后做连续水膜测试。
- 复核补加水。硬度与溶解性固体。
- 对照规格复核排放频率,并建立可测量的排放触发条件——含油量或累计处理面积——而不是按固定日历排放、与实际负载无关。
从哪里开始
佛山昌成表面技术供应适用于钢铁与铝材喷淋的清洗与前处理化学品,包括 LG808 铝材喷淋酸性除油剂、LG809 出光剂,以及 LG406/LG707 和 LG407/LG706 二合一体系,并配套相应的槽液管理指导。若您描述产线情况——材料、产能、槽体容积、喷淋时间和所见症状——我们将判断最可能的原因并推荐产品与参数组。技术说明书、ISO / MSDS / RoHS 资料及电子目录可应要求提供。