在不锈钢表面处理中,很少有比这更令人沮丧的事:零件从钝化槽出来看起来完美,一测却不合格。测试结果是真实的,但原因通常不在槽液里。多数情况下,失效源于更早的一道或几道工序。本文按大致发生频率排序,梳理我们最常遇到的七个原因,并给出各自的具体纠正措施。
简要背景:测试测的是什么
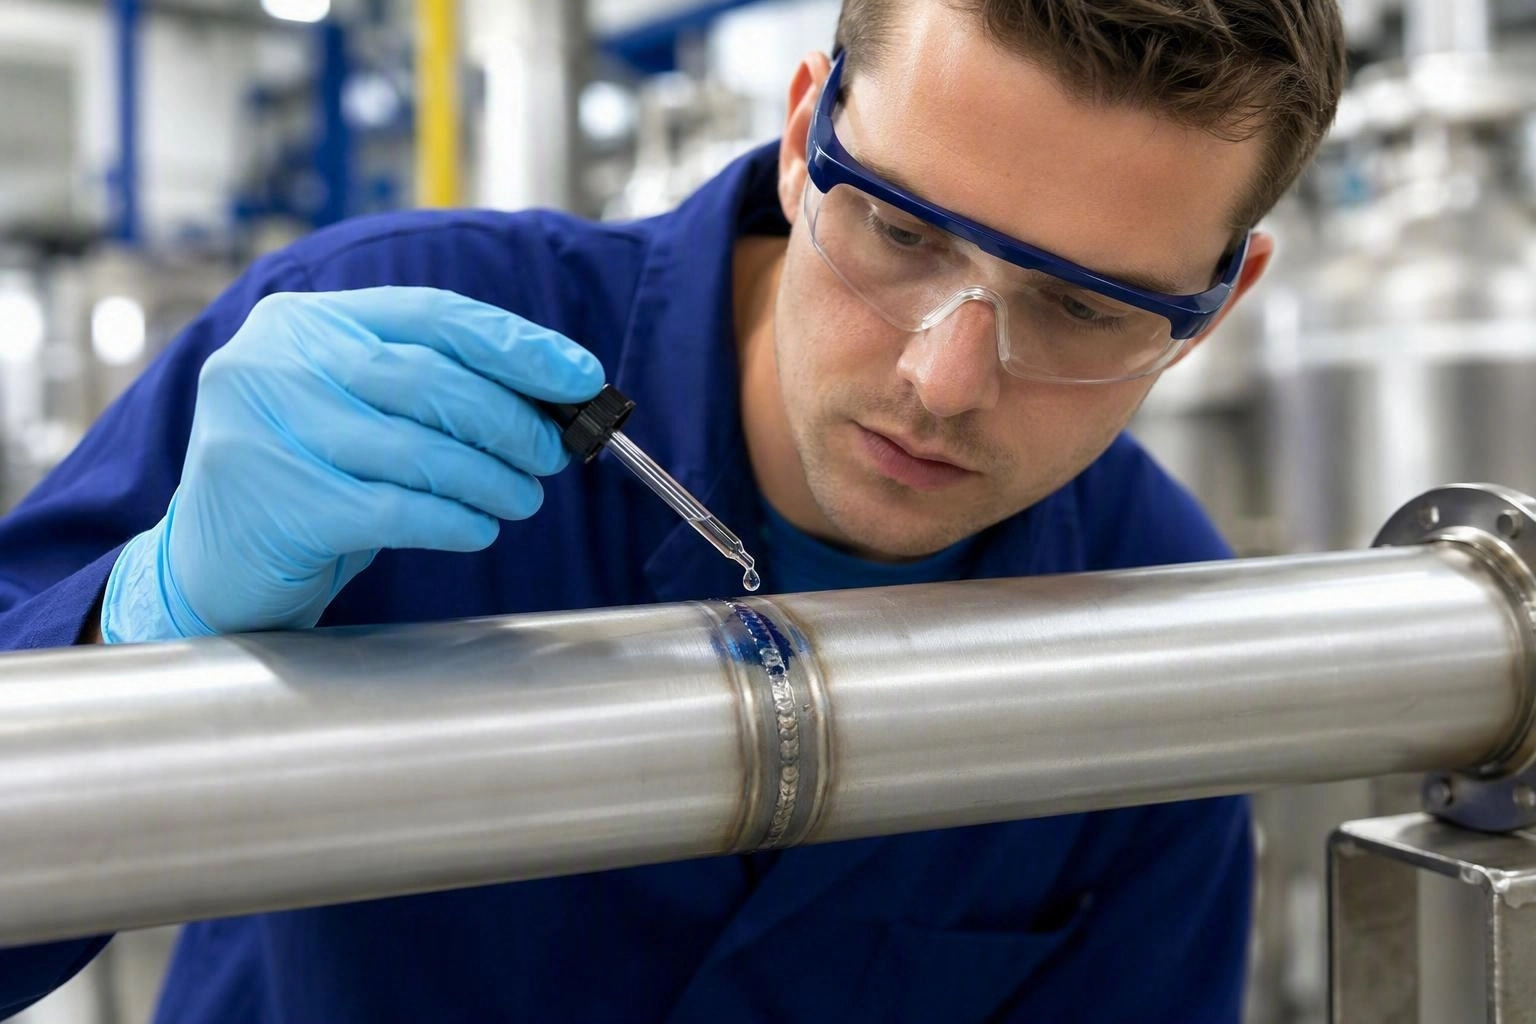
蓝点测试(也称铁氰化盐测试)将含铁氰化钾的溶液施加到处理后的表面。任何存在的游离铁会反应生成深蓝色(普鲁士蓝)。蓝点的多少与密度,直接反映表面游离铁污染的程度。
关键在于:该测试测的是表面上的游离铁,而不是膜层的质量。这一区别解释了为什么大多数失效实际上是清洗、水洗或搬运环节的失效,而非钝化化学体系的失效。
原因一:预清洗不充分——表面残留油污
最常见的原因。钝化是表面反应。若存在油膜,反应作用在油上,而非其下方的金属。零件看起来处理过了,却测不过。
如何确认:在预清洗和水洗工位后做连续水膜测试。表面应保持连续完整的水膜至少 30 秒。若水成珠或回缩,即存在油污。
解决:先用碱性除油剂去除重油、拉伸润滑剂和抛光膏,并充分水洗至达到连续水膜状态。像 LG303 不锈钢二合一钝化剂这类二合一化学体系可直接处理轻质防锈油、指纹和粉尘——但它并非为应对重油或抛光膏而设计,在这些污染物存在时无法代替规范的预清洗。
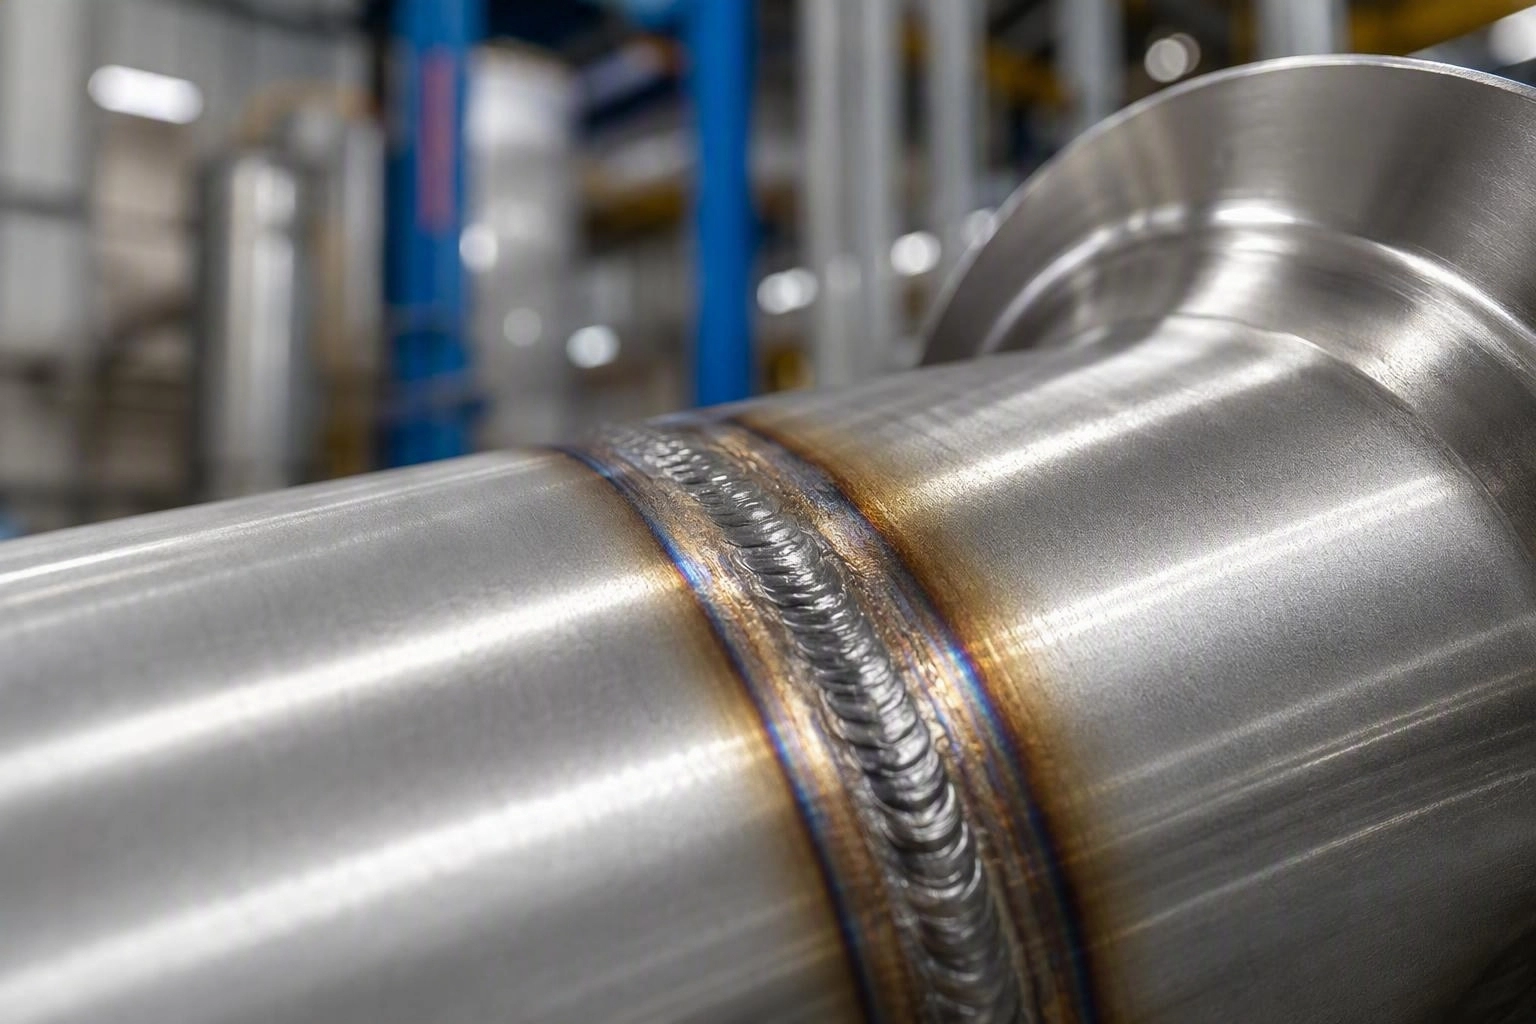
原因二:钝化前未去除氧化皮与热氧化色
焊接、激光切割和重度打磨都会在不锈钢上留下氧化皮。可见的热氧化色不只是外观问题:着色区域铬含量已降低,其耐蚀性确实低于基体金属。钝化无法重建贫铬区——那必须先去除氧化层。
如何确认:在良好光线下目视检查。热氧化色表现为焊缝及热影响区上的蓝色、紫色或草黄色条带。任何可见色泽都是警示信号。
解决:在钝化前进行机械除鳞(打磨、使用不锈钢专用工具刷洗)或专门的酸洗/除鳞工序。之后由钝化恢复已暴露的表面。注意这是先后顺序而非二选一——酸洗去除受损层,钝化则恢复并稳定新暴露的铬氧化层。
原因三:工装与搬运造成的嵌入铁
游离铁会通过碳钢工装、钢丝刷、此前用于碳钢的砂轮、钢制挂具,甚至喷砂介质中的钢丸嵌入不锈钢。嵌入颗粒正是蓝点反应的来源,而它们位于表面之下,这也是钝化槽无法简单将其去除的原因。
如何确认:蓝色反应以散点形式出现,常集中在机加工、刷洗或挂具接触过的区域——焊缝、边缘和接触点。
解决:建立不锈钢专用工具制度。刷子、砂轮、挂具、夹具全部分开。若污染已经存在,可能需要更长或更强的钝化处理;严重时,机械去除后重新钝化是唯一可靠途径。像 LG908 无铬钝化剂这类配方中含更强活化组分的产品,可应对更苛刻的表面状态,但工具隔离能从根本上预防问题,且不增加成本。
原因四:浸泡时间或温度不足
钝化不是瞬时的。反应需要时间溶解表面游离铁,并使铬氧化层重新均匀生成。推荐工艺窗口是真实界限,不是建议值。
| 条件 | 典型后果 |
|---|---|
| 时间低于推荐下限 | 铁去除不完全;出现散点蓝斑 |
| 温度低于推荐区间 | 反应显著减慢;效果等同于时间不足 |
| 浓度低于规格 | 活性下降;同一批工件结果不一致 |
| 时间或温度过高 | 过处理、失光、表面侵蚀 |
解决:用校准过的仪器核实实际槽温,而非信赖设定值;并按推荐方法确认浓度。50% 工作液、常温浸泡 5–15 分钟是二合一钝化工艺的标准起点;冬季无加热车间 10 ℃ 环境下的效果,会明显劣于同样参数在 30 ℃ 下的表现。
原因五:水洗不彻底与残留污染
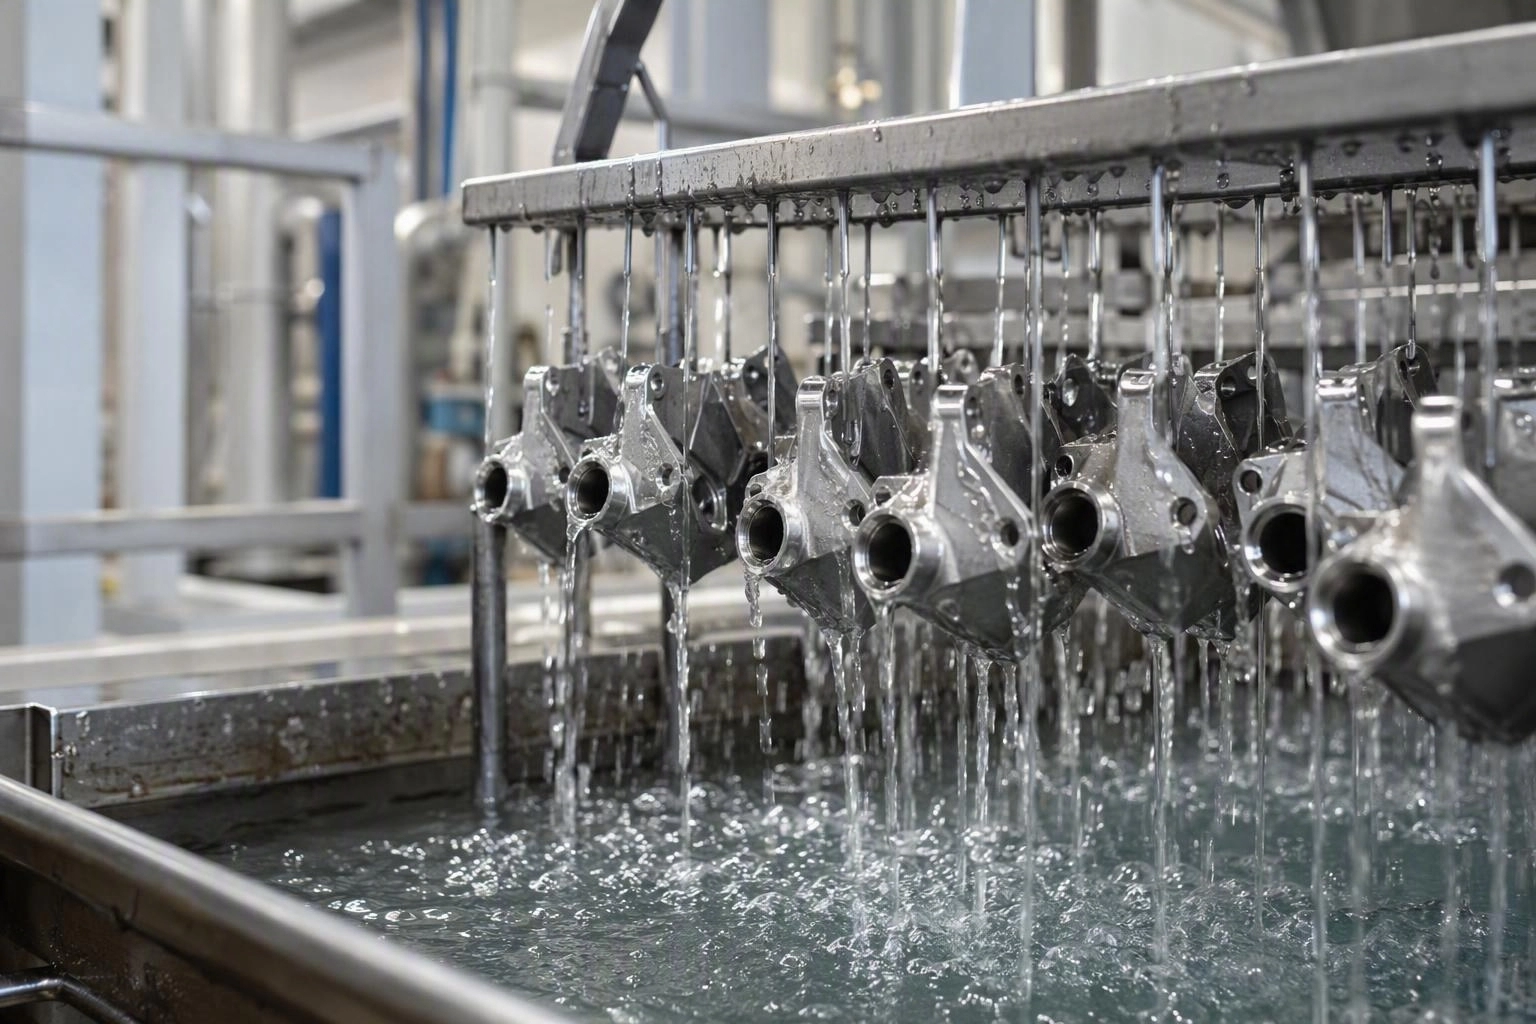
残留在缝隙、焊缝、盲孔和搭接处的处理液,是一个常见且常被误判的原因。被截留的液体会持续反应,或干燥后留下被判定为污染的残留物。
如何确认:失效集中在特定位置——接缝、缝隙、低点——而不是均匀分布于整个零件。
解决:改善水洗水的可达性、延长水洗时间、末道使用去离子水或反渗透水,并确保零件离开槽体后立刻能良好沥液。对于积液零件,挂具摆放方向与冲洗时长同等重要。
原因六:基体问题——牌号不适用或先前污染
某些不锈钢牌号本就不适合特定钝化配方。像 303 和 430F 这类易切削牌号,为改善切削性而含有较高的硫或铜,这些添加元素会干扰均匀钝化层的形成。铜和硫夹杂物与周围基体的反应方式不同。
如何确认:查看材质证明。若零件是易切削牌号,或是有明显疏松的铸件,其钝化表现会与变形 304 零件不同。
解决:在指定处理工艺前确认牌号。对易切削牌号,应与供应商讨论具体应用——标准不锈钢钝化配方可能并不适用。同时确认零件此前未被涂覆或施加过会干扰钝化反应的转化膜。
原因七:处理后污染
失效也可能在槽液之后产生。裸手搬运会转移油脂和盐分。零件与碳钢接触存放,或置于有铁粉尘的环境中(打磨区、加工车间),会让完美钝化的表面重新受到污染。事后施加的切削液也可能干扰后续测试。
解决:用洁净手套搬运处理后的零件,使用不锈钢或塑料材质的挂具和包装材料,并远离打磨与切割作业区存放。若需长期存放,应指定适当的防护方式,而不是让其裸露放置。
诊断顺序
按此顺序排查,一轮即可解决大多数失效:
- 查看材质证明——确认牌号适合拟采用的钝化处理。
- 用连续水膜测试检查清洁度。若表面无法保持连续水膜,到此为止,问题就是清洗。
- 检查氧化皮与热氧化色。焊缝上有可见色泽,说明钝化前必须先除氧化皮。
- 检查是否有不锈钢专用工具制度。若碳钢工具或挂具接触零件,嵌入铁很可能是诱因之一。
- 核实槽液参数——温度用仪器、浓度用方法、浸泡时间用计时器,而不是凭记忆。
- 分析失效分布。局部失效指向水洗或沥液问题;均匀分布的失效指向化学体系、时间或污染。
- 复核处理后搬运。手套、挂具、包装与储存。
防止问题重复发生
这些原因大多预防成本极低、发现成本极高。三项日常措施即可消除其中绝大多数:一份以连续水膜测试验证的书面预清洗规程;不锈钢专用工具与挂具制度;以及一份记录槽温、浓度和浸泡时间的简单日志。
佛山昌成表面技术供应不锈钢清洗与钝化化学品,包括 LG303 不锈钢二合一钝化剂、LG908 无铬钝化剂和 LG607 碱性除油剂,以及围绕这些工序的工艺指导。若您把失效零件的信息——牌号、污染物、工艺参数和测试结果分布——发给我们,我们将协助判断最可能的原因和纠正措施。技术说明书、ISO / MSDS / RoHS 资料及电子目录可应要求提供。