金属处理化学品的每公斤报价能说明的信息非常有限。两种单价相同的产品,在每平方米处理表面的成本上可能相差一倍以上——差别来自工作浓度、带出损耗、槽液寿命,以及有多少产品最终进入了废水处理站而不是留在零件上。本文给出一套采购方可用的实用模型,用于在同一起跑线上比较报价。
每平方米成本公式
最简单的形式下,每平方米总处理成本由四部分构成:
每平方米成本 = 化学品消耗成本 + 带出损耗成本 + 槽液维护/排放成本 + 公用工程(加热、水洗水、废水处理)
大多数采购比价只停留在第一项。而供应商之间真正的差异,往往藏在另外三项里。
第一项:化学品消耗
每平方米化学品消耗取决于三个变量:
- 工作浓度——以原液体积百分比表示,或粉体以克/升表示。
- 槽液体积——由槽体几何形状和最大工件决定,通常预留 15–30% 空高。
- 补液速率——为维持工作浓度,需补充多少产品以补偿反应消耗和带出损失。
补液速率正是拉开纸面差距的那一项。螯合能力强、活性体系稳定的配方能在更长的间隔内维持工作浓度,从而降低单位处理面积的产品消耗量。这就是为什么看起来每桶更贵的产品,每平方米反而更便宜。
一个算例
以不锈钢二合一处理槽为例:
| 参数 | 数值 |
|---|---|
| 槽体容积 | 800 L |
| 工作浓度 | 原液按体积 50% |
| 初始配置量 | 原液 400 L |
| 日补液量(轻油负载) | 槽容积的 3–5%,即 24–40 L/天 |
| 日处理面积 | 180 m² |
| 化学品单价(示例) | ¥X/L |
日化学品成本 = 补液量 × 单价;每平方米成本 = 日化学品成本 ÷ 180 m²。用第二家供应商的浓度和补液数据做同样计算,两个报价的排序常常会反转。
为便于比较,像 LG303 这类可水洗的二合一钝化体系需要 50% 工作液、常温浸泡 5–15 分钟,与多工位方案相比,初始配置量和补液量都更可预测且相对更低。
第二项:带出损耗
带出是指随工件表面和挂具离开槽体的工作液。它在报价单上不可见,在实际中却相当可观——挂具浸泡工艺下,每平方米处理表面通常为 0.5 至 2 升,具体取决于零件几何形状和沥液时间。
三个因素控制它:
- 零件几何形状。空心型材、复杂铸件和积液零件,带出量远高于平板件。把零件几何形状告知供应商——它会实质性地改变经济性。
- 槽上沥液时间。在槽体上方多停留 10–20 秒可显著减少带出,且几乎零成本。这是大多数产线上最便宜的效率改进措施。
- 工作浓度。带出成本与浓度成正比。50% 工作液每升带出的活性物质只有 100% 槽液的一半——这是稀释型、长停留时间化学体系常在成本对比中胜出的原因之一。
喷淋工艺的带出极少,但过喷损失和泵损会取代它成为主要损失机制。
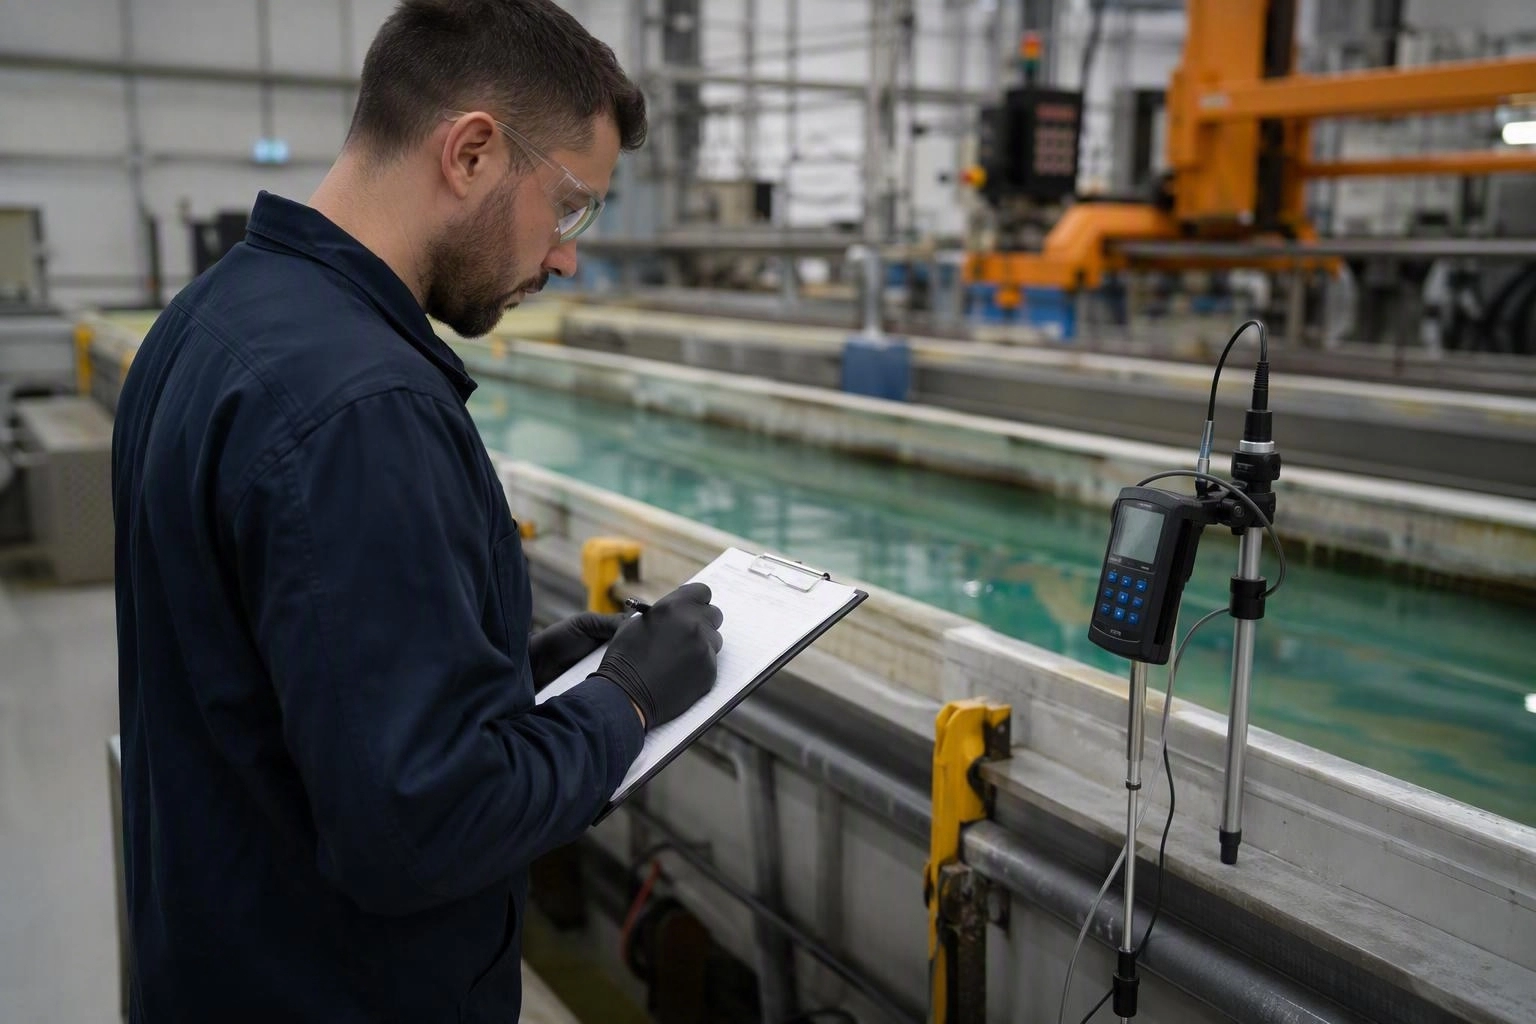
第三项:槽液寿命与报废
槽液不能永久使用。污染物会累积:被乳化进工作液的油、溶解的金属离子和分解产物。最终槽液必须排放并重新配制。一次排放的成本包括被弃槽液的化学品价值、排空与重配的停机时间,以及废液的废水处理成本。
有两项产品特性直接影响这件事发生的频率:
- 污染物耐受度。在性能下降前能容忍更高油负载的配方,能延长排放间隔。LG912 中性封闭剂等带有化学缓冲体系的配方正是围绕这一特性设计的。
- 槽液稳定性。抗 pH 漂移和杂质干扰的产品能更长时间保持性能。在双组份体系中,添加剂组分的存在正是为了这一功能:LG706 二合一除油剂和 LG707 二合一除油剂分别作为其转化膜搭档的功能调节剂与稳定剂,缓冲杂质干扰并延长主槽寿命。
比较报价时,请向供应商索取以"每升可处理平方米数"或"在给定负载下的周数"表示的预期槽液寿命。回答不出这个问题的供应商,等于没有对自己产品的经济性做过建模。
第四项:公用工程与废水处理
存在于化学品桶之外的成本项:
| 公用工程 | 驱动因素 | 说明 |
|---|---|---|
| 加热能耗 | 工作温度 × 槽体容积 | 常温工艺可完全免除 |
| 水洗水 | 水洗工位数 × 流量 | 逆流水洗可大幅降低消耗 |
| 废水处理 | 排放量 × 污染物负荷 | 磷化线上沉渣处置占主导 |
| 沉渣处理 | 尤其磷化工艺 | 定期除渣的人工与处置成本 |
| 干燥能耗 | 最终干燥要求 | 干燥前吹水可降低负荷 |
这正是无磷与常温化学体系可能取得决定性优势的地方。硅烷前处理如 LG907 硅烷封闭剂在常温运行、几乎不产生沉渣,因此化学品制造成本并非差异所在——省下的沉渣处置和加热成本才是。
建立对比表
实用的供应商对比表应每份报价一列、各行保持一致:
| 项目 | 供应商 A | 供应商 B |
|---|---|---|
| 工作浓度 | ||
| 所需槽体容积 | ||
| 初始配置成本 | ||
| 日补液量 | ||
| 日补液成本 | ||
| 预期槽液寿命(m²/L) | ||
| 工作温度 | ||
| 所需水洗工位数 | ||
| 沉渣产生量 | ||
| 废水处理成本估算 | ||
| 每平方米总成本 |
只有最后一行真正重要,其余各行都是为算出它而存在。
降低每平方米成本的实用措施
- 延长槽上沥液时间。零成本,直接减少带出。
- 在主水洗前设置带出回收水洗。一个小的静态回收槽可把带出的化学品回收进流程,同时减轻水洗工位负荷。
- 采用逆流水洗。多工位产线上可降低水洗水消耗 40–60%,并同比减少废水量。
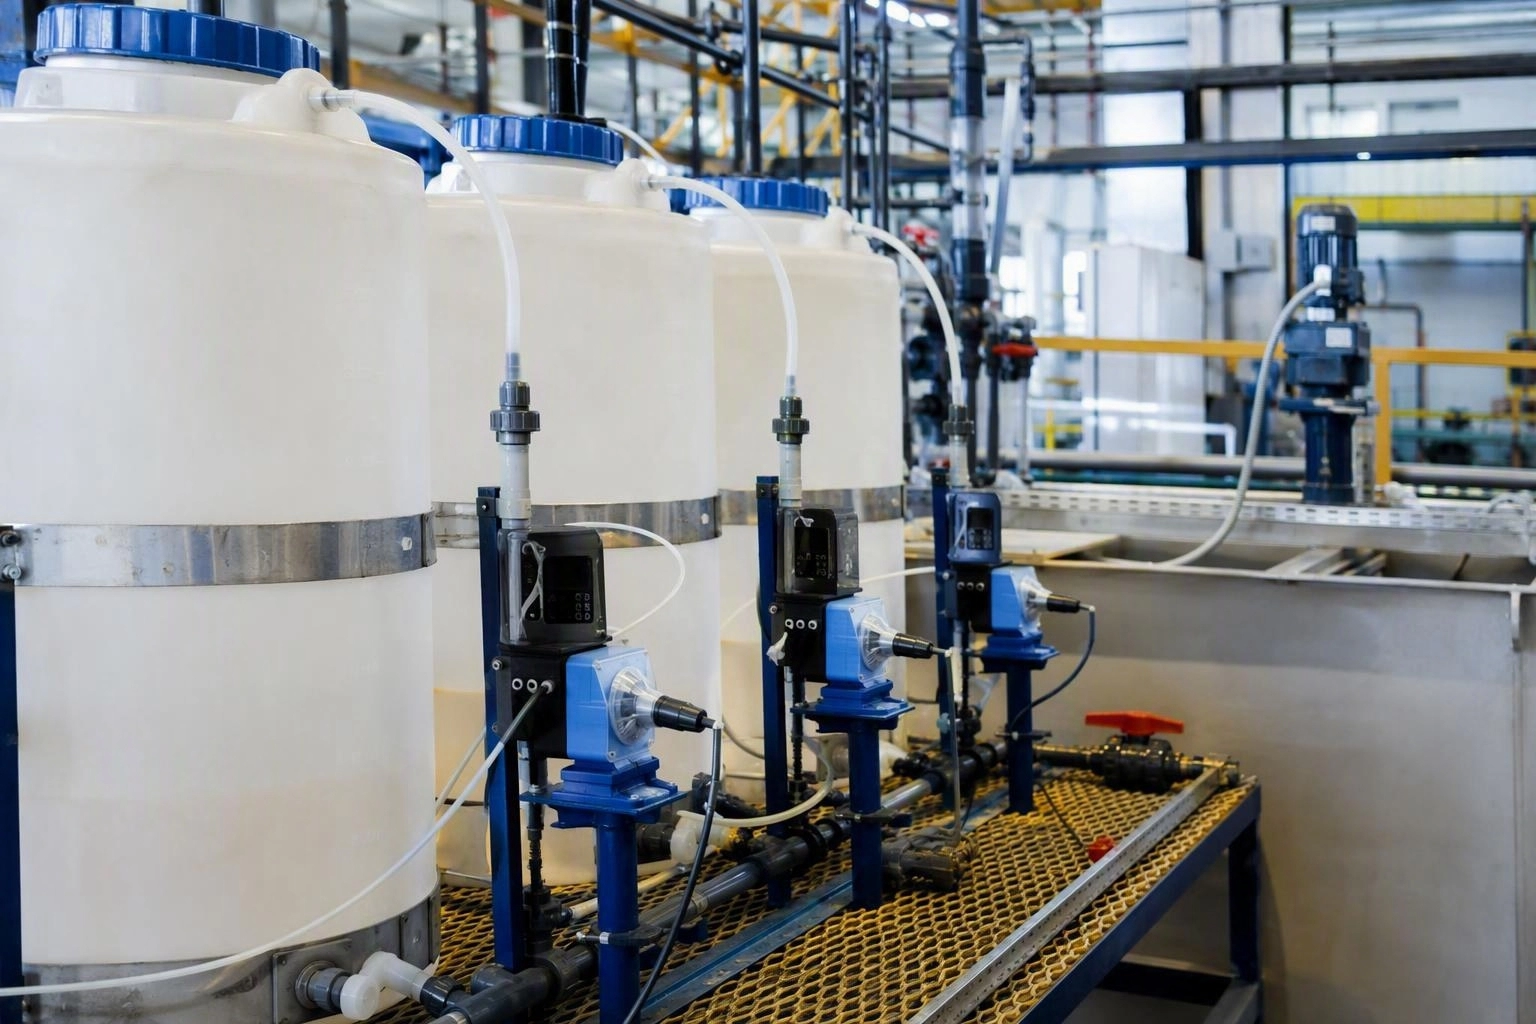
- 按测量投加,而非凭感觉。带设定值的计量泵能消除"为了保险而多加点"的常见做法——这是没有质量收益的直接成本。
- 用简单日志监控槽液寿命。跟踪 pH、浓度和每班处理平方米数。槽液寿命变得可预测,排放也按计划进行,而不是在质量出问题后才被动应对。
- 考虑常温体系。把加热从工艺中移除,对经济性的改变往往大于化学品本身的价格差异。
获取准确的报价
佛山昌成表面技术会在报价的同时提供浓度、补液量和预期槽液寿命数据,便于您完成上述对比。请告知基材、每班处理面积、污垢类型、产线工位和可用温度,我们会给出带成本测算的建议,而非一张干巴巴的价格表。技术说明书、ISO / MSDS / RoHS 资料及电子目录可应要求提供。