01
高效清洁
对压铸铝表面常见的硅基、蜡基脱模剂残留及混合油污,具有出色的乳化、分散和剥离能力。


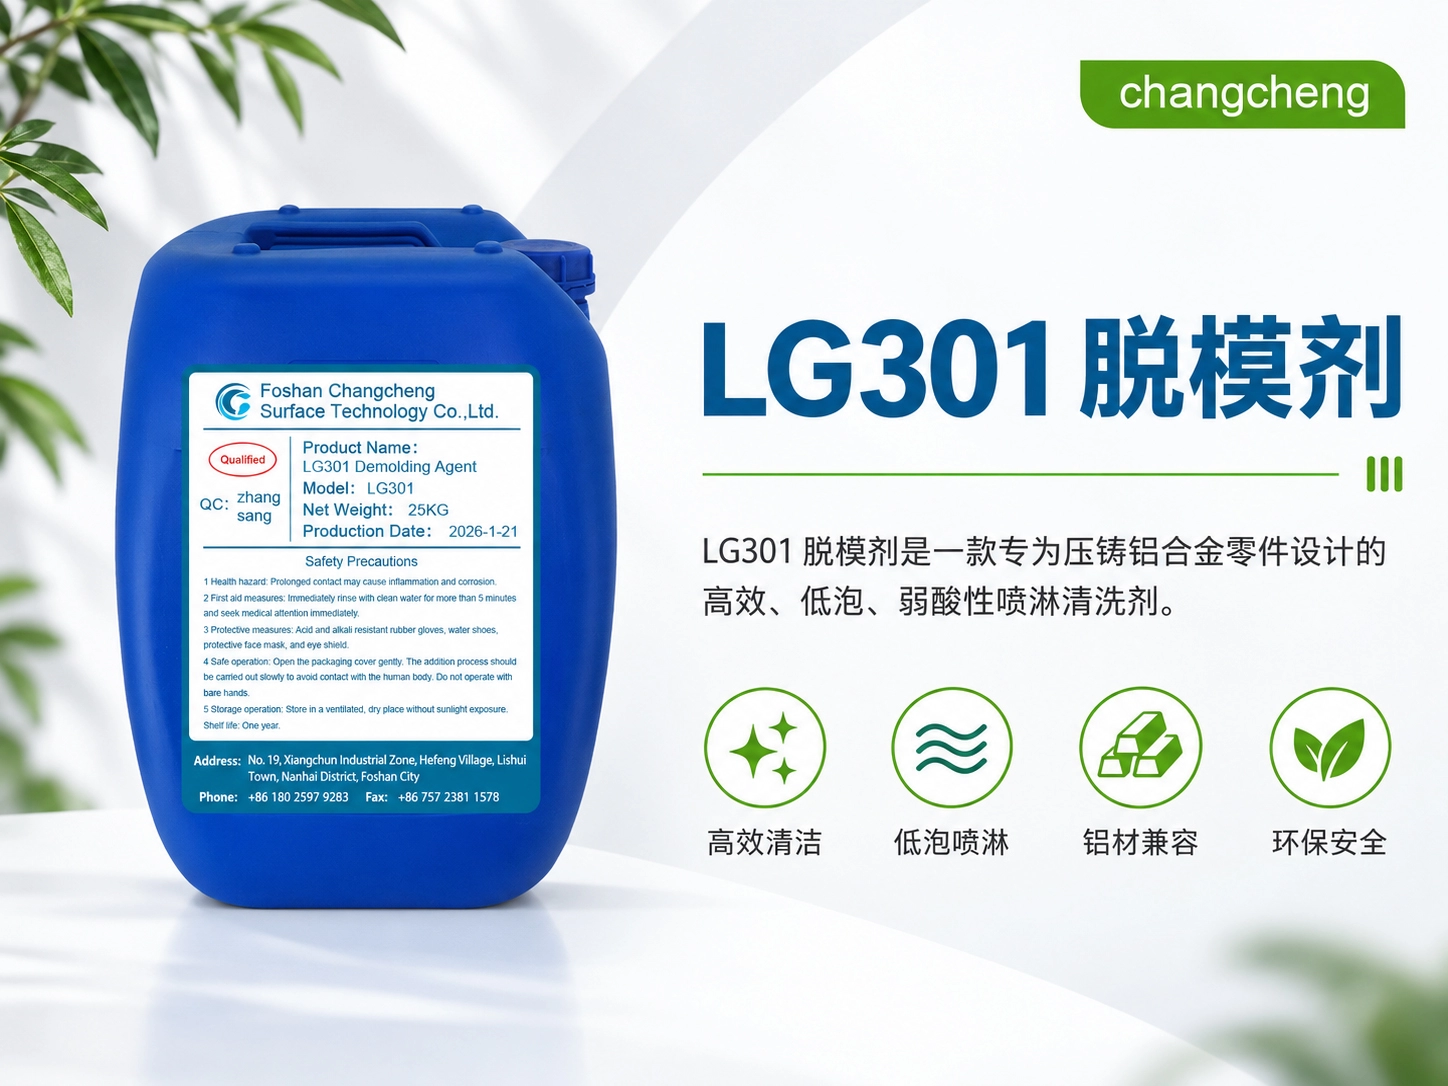
LG301脱模剂是一款专为压铸铝合金零件设计的高效、低泡、弱酸性喷淋清洗剂。 针对压铸件表面的脱模剂残留、切削油、指纹、灰尘及轻微氧化层,通过优化的表面活性剂、 助洗剂和铝合金专用缓蚀剂科学复配,在喷淋状态下提供卓越清洁能力;在彻底除油的同时保护铝合金基体, 防止过腐蚀、变色和氢脆,为后续钝化、喷涂、阳极氧化或焊接等工序提供洁净、活化的表面。
面向压铸铝合金清洗工艺,以低泡喷淋清洗、油污剥离和铝材缓蚀保护为核心。
产品呈酸性,为无色至淡黄色透明液体,具有轻微腐蚀性。 使用时应结合工艺参数和工件材质进行规范控制。
LG301通过优化的表面活性剂、助洗剂及铝合金专用缓蚀剂复配, 对压铸铝表面脱模剂残留、切削油、指纹、灰尘及轻微氧化层进行乳化、分散和剥离。 低泡配方适合喷淋工艺,清洗后表面无残留、无白斑,并可在较宽工艺窗口内保持稳定清洗效果。
从清洗效率、材质兼容、喷淋适用、漂洗性能和工艺稳定性方面满足压铸铝清洗需求。
对压铸铝表面常见的硅基、蜡基脱模剂残留及混合油污,具有出色的乳化、分散和剥离能力。
专用缓蚀体系确保对铝及铝合金(如ADC12、A380等)腐蚀极低,保持工件尺寸精度和表面光泽。
低泡配方适用于中高压喷淋清洗,泡沫易于消破,不影响视线和泵效。
清洗后工件表面无残留、无白斑,水质适应性较强,有利于后续工序稳定进行。
可在较宽的温度和浓度范围内保持稳定的清洗效果,便于现场工艺调整与生产维护。
工作液浓度、处理时间、喷淋压力及工件油污程度会直接影响清洗效果,建议结合现场条件进行控制。
| 酸度指数 | 10–35 |
|---|---|
| 工作温度 | 常温 |
| 处理时间 | 2–3分钟(视工件油污程度),可水洗可免水洗 |
| 建槽浓度 | LG301脱模剂 5–15% |
| 建槽总量 | 加入清水稀释至 1T |
| 喷淋压力 | 0.1–0.3 MPa |
| 适用清洗方式 | 在线喷淋、超声波、浸泡清洗,特别适用于自动化清洗线 |
适用于多类压铸铝合金及相关有色金属清洗,并可衔接多种表面处理与装配前工序。
ADC10、ADC12、A380、A360等压铸铝合金、变形铝合金,并对铜、锌等有色金属兼容。
脱模剂残留、水溶性及半合成切削液、防锈油、拉伸油、指纹和粉尘。
在线喷淋清洗、超声波清洗、浸泡清洗。
低泡特性特别适合连续式、中高压喷淋及自动化清洗生产线。
阳极氧化、化学抛光、电镀、喷漆、喷粉、钝化、粘接及焊接前处理。
基础流程为“除油 → 漂洗 → 后处理”,实际生产中可结合工作液配制、喷淋、多级漂洗及干燥进行控制。
按要求配制清洗工作液,并定期检测浓度与清洁度。
通过0.1–0.3 MPa喷淋压力充分冲洗工件表面及深孔、盲孔区域。
采用温水、自来水或纯水逐级漂洗,降低清洗液及乳化油污残留。
采用热风、离心或压缩空气及时干燥,再进入后续表面处理工序。
清洗效果与工作液配制、工件摆放、喷淋覆盖、多级漂洗以及干燥方式密切相关。
配制: 在清洗槽中加入约80%体积的水,加热至40°C以上。
在搅拌下,缓慢加入计量的ADC-500原液;补水至工作液位,搅拌均匀,加热至设定温度。
工件摆放: 将工件合理摆放在输送带或清洗篮中,确保所有表面,尤其深孔、盲孔,能够被清洗液充分冲击。
喷淋压力: 调整至0.1–0.3 MPa,确保覆盖完全但不会飞溅过度,并控制好喷淋时间和温度。
一级漂洗: 采用流动温水(40–50°C)喷淋,去除大部分残留清洗液和乳化油污。
二级漂洗: 采用流动的常温自来水或纯水喷淋,进行最终洁净。
可选三级漂洗: 对于阳极氧化等要求较高的应用,最后使用去离子水或纯水喷淋,以降低工件表面斑点风险。
清洗和漂洗后立即使用热风烘干、离心甩干或压缩空气吹干,避免自然风干产生水渍。
通过游离酸滴定对工作槽液进行检测,为现场槽液浓度与工艺维护提供参考。
取工作槽液10 ml,放入250 ml容量瓶中,加纯水稀释至50 ml,并加入溴酚蓝指示剂2–3滴。
使用0.1N氢氧化钠标准溶液滴定至淡蓝色为终点,所耗用的氢氧化钠体积数(ml)即为游离酸点数。
做好个人防护、浓度与温度控制、油污分离、泡沫控制、兼容性验证及废水处理,有助于稳定现场清洗效果。
操作时佩戴防护手套和眼镜,避免接触皮肤及眼睛。 如不慎溅于皮肤及眼睛,请及时用清水冲洗或找医生就诊。
浓度与温度是影响清洗效果的关键参数,需定期监控并保持稳定。
建议清洗机配备撇油器或油水分离装置,以延长工作液寿命。
若水质过硬或油污过重出现泡沫,可添加微量消泡剂或提高溢流率进行控制。
对有特殊涂层、焊接件或异种金属组合的部件,建议先进行小样测试。
工作液更换时,废液应收集,调节pH至中性,经破乳、絮凝等预处理后排放。
保持原包装完好密封,储存在阴凉、通风环境中,避免阳光直射和冻结。
本说明书所提供的信息是基于我们现有的知识和经验。由于实际使用条件(如材质、锈蚀状态、水质、工艺参数等)非我方所能控制, 用户在使用前有责任进行严格的工艺测试和评估,以确定产品的适用性和安全性。 我方不就因不当储存、操作或超出建议范围使用本产品而导致的直接或间接损失承担责任。