01
强力渗透与乳化
对压铸件表面附着力强的硅酮、蜡基脱模剂及高粘度油污具有优异的渗透和剥离能力, 即使复杂结构内部也能实现充分清洗。


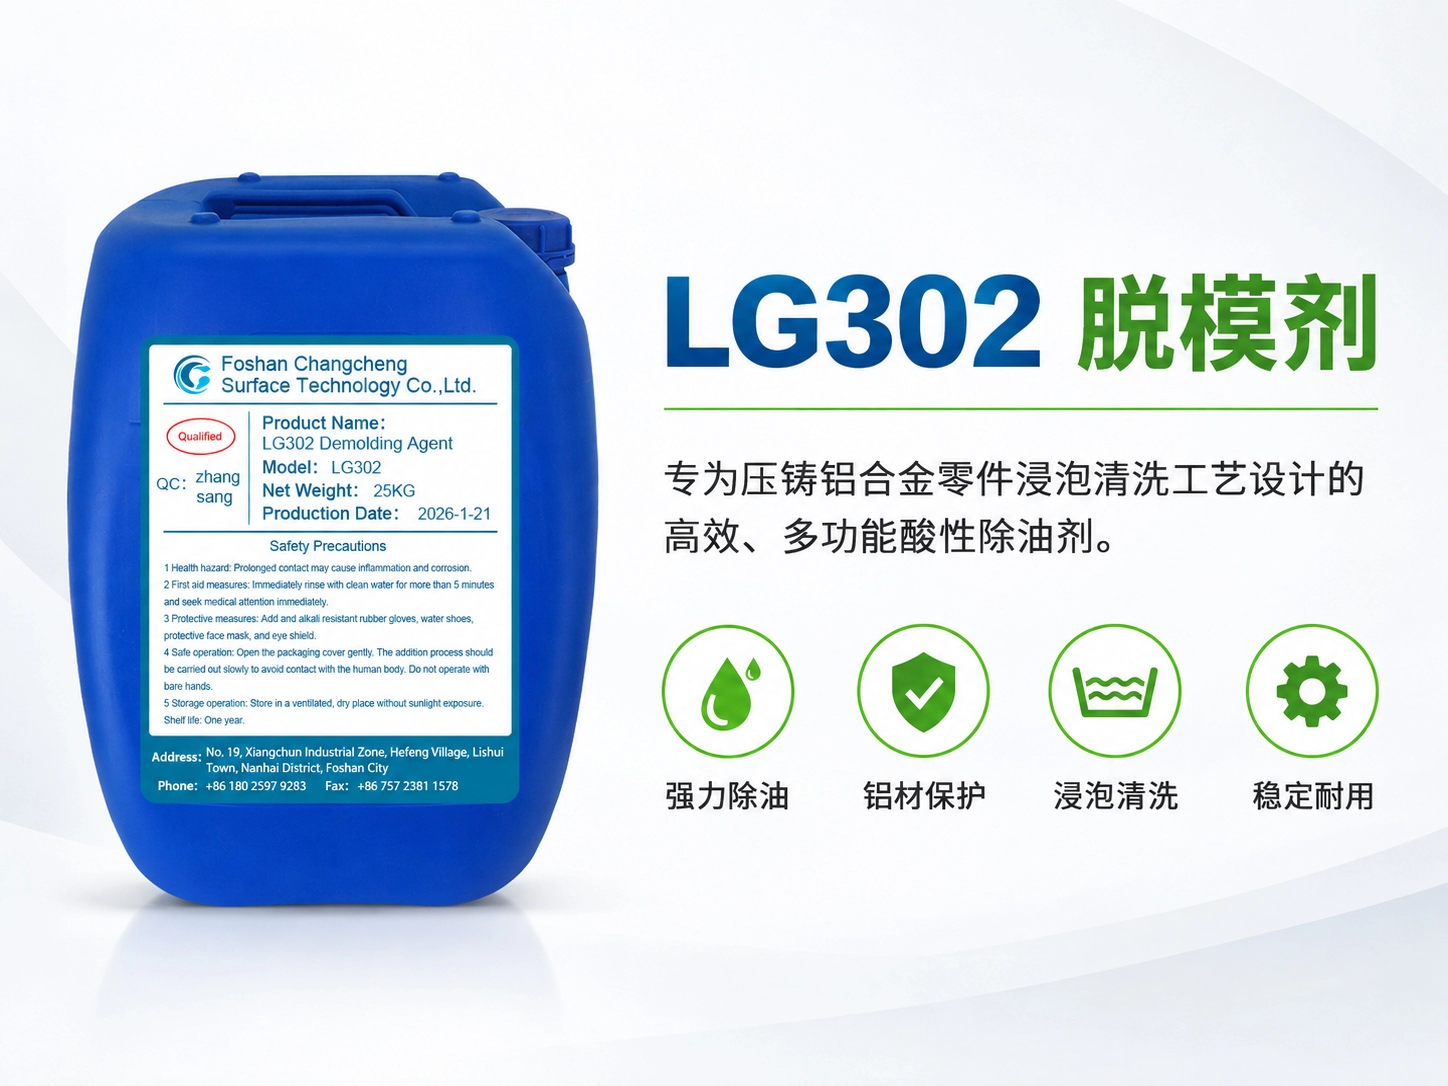
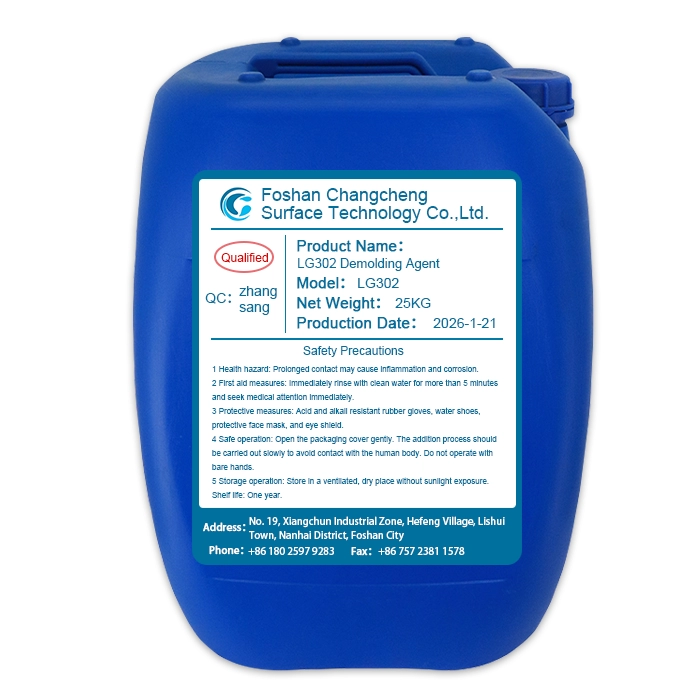
LG302脱模剂是一款专为压铸铝合金零件浸泡清洗工艺设计的高效、多功能酸性除油剂。 通过强效乳化、皂化和渗透作用,可去除压铸件表面的顽固脱模剂、抛光膏、切削油、 防锈油及尘垢;其复合缓蚀体系在提供强力清洁的同时保护铝合金基体, 有效降低过腐蚀、变色和点蚀风险,特别适合结构复杂、带盲孔或深腔的工件。
面向压铸铝合金浸泡清洗工艺,通过乳化、皂化与渗透作用实现高效除油,并兼顾铝合金基体保护。
产品呈酸性,为无色至淡黄色透明液体,具有轻微腐蚀性。 操作时应做好个人防护,并根据工件材质及油污程度进行工艺验证。
LG302可针对压铸件表面的脱模剂残留、抛光膏、切削油、防锈油及粉尘进行深度清洗。 对结构复杂、带盲孔、螺纹或深腔的工件,工作液可充分渗透并带走顽固油污; 同时通过专用缓蚀体系降低对铝合金基体的侵蚀,帮助保持工件尺寸精度和表面金属光泽。
从深层除油、铝材保护、多功能清洗、槽液稳定到现场维护,满足压铸铝合金批量清洗需求。
对压铸件表面附着力强的硅酮、蜡基脱模剂及高粘度油污具有优异的渗透和剥离能力, 即使复杂结构内部也能实现充分清洗。
专用复合缓蚀剂可降低对ADC12、A380等压铸铝材的腐蚀, 有助于保持工件尺寸精度和表面金属光泽。
兼具除油与轻度除垢功能,在去除脱模剂、切削液及防锈油的同时, 还能处理部分氧化杂质。
工作液在推荐温度范围内保持稳定,有效成分不易析出, 有助于延长槽液使用周期。
油污分离性较好,便于现场槽液管理与捞渣; 配合溢流口或带式除油装置,可进一步改善日常维护效率。
实际处理时间与使用浓度应根据工件材质、油污程度、装载方式及清洗效果进行调整。
| 酸度指数 | 10–35 |
|---|---|
| 工作温度 | 常温–50℃ |
| 处理时间 | 3–15min(视工件油污程度) |
| 推荐工艺 | 热浸泡清洗、手工刷洗,可根据条件配合超声波、空气鼓泡或机械摆动 |
| 建槽浓度 | LG302脱模剂 3–15% |
| 1T建槽方式 | 加入LG302脱模剂3–15%,再加入清水稀释至1T |
| 清洗终点 | 工件表面达到“水膜连续”的亲水效果 |
| 浓度监控 | 每日可采用酸度滴定法或折光仪监控,根据消耗补加原液 |
覆盖多类压铸铝合金及典型工业油污,并可衔接阳极氧化、化学抛光、电镀、涂装等后续工序。
ADC10、ADC12、A380、A360等压铸铝合金及变形铝合金; 对铜、锌等有色金属具有兼容性。
脱模剂残留、水溶性及半合成切削液、防锈油、拉伸油、指纹与粉尘。
热浸泡清洗、手工刷洗,可带或不带超声波; 特别适合篮筐批量处理。
适用于阳极氧化、化学抛光、电镀、喷漆、喷粉、钝化、粘接及焊接前处理。
特别适合带盲孔、深腔、螺纹、细缝以及对表面完整性要求较高的零件。
按“预处理 → 浸泡除油 → 多级漂洗 → 干燥”执行,重点控制装载间隙、槽液覆盖、漂洗洁净度与及时干燥。
对厚重油泥或铝屑工件进行预冲洗或简单擦拭,并合理装篮保持液体流通。
将工件完全浸入工作液中,必要时配合翻动、鼓泡、机械摆动或超声波增强清洗。
依次进行热漂洗、冷漂洗;高要求工件可增加去离子水或纯水精漂。
采用低于120℃烘干、热风干燥或离心脱水,快速彻底去除工件表面水分。
槽液配制、工件装载、浸泡、漂洗和干燥共同决定清洗质量,应根据现场生产条件建立稳定的维护制度。
配制: 在清洗槽中加入约三分之二体积的清水,启动加热和循环(若有), 在搅拌下缓慢加入计量的LG302脱模剂原液,再补水至液位。
日常检测: 使用酸度滴定法或折光仪监控浓度,并根据消耗补加原液。
装载: 将工件合理装入清洗篮,确保工件之间保留间隙,使工作液能够自由流通。
预处理: 对带有厚重油泥或铝屑的工件,建议先预冲洗或简单擦拭, 以减少主槽污染并延长工作液寿命。
将装载工件的清洗篮完全浸入工作液中,确保所有表面被液体覆盖。 对深盲孔工件,可中途提篮翻动,或配合空气鼓泡、机械摆动、超声波增强清洗效果。
终点判断: 控制浸泡时间,达到“水膜连续”的亲水效果即可,避免不必要的长时间浸泡。
一级热漂洗: 在40–50℃流动热水槽中浸泡或喷淋,去除大部分乳化油污和残留清洗液。
二级冷漂洗: 在流动自来水槽中彻底漂洗。
三级精漂(可选): 高要求工件使用去离子水或纯水漂洗,以降低水渍和斑点风险。
漂洗完成后应立即采用烘干(<120℃)、热风干燥或离心脱水, 快速、彻底地去除工件表面和孔腔中的水分。
通过标准滴定方法测定工作槽液游离酸点数,用于日常浓度监控与槽液维护。
取工作槽液10ml,放入250ml容量瓶中, 加纯水稀释至50ml,并加入溴酚蓝指示剂2–3滴。
使用0.1N氢氧化钠标准溶液滴定至淡蓝色为终点。 滴定过程中所消耗的氢氧化钠标准溶液体积数(ml), 即为工作槽液的游离酸点数。
LG302为酸性清洗剂,现场应做好个人防护、工艺纪律、材质验证及废液管理。
操作时佩戴防护手套和防护眼镜,避免工作液直接接触皮肤和眼睛。 如不慎接触,应及时用大量清水冲洗;必要时及时就医。
佩戴防护手套和眼镜,避免皮肤及眼睛直接接触工作液。
严禁工件带大量积水进入除油槽,防止工作液被过度稀释和污染。
温度过低会影响清洗力;温度过高可能影响缓蚀效果并增加能源消耗。
不同牌号铝合金耐受性不同,高硅或高铜铝合金建议先做小样测试确定工艺窗口。
更换的废槽液应按危废或现场环保要求收集处理, 或经破乳、中和、沉淀等系统处理达标后排放。
正式批量使用前,应根据材质、油污状态、水质及后续工序进行充分测试与评估。
保持原包装密封完好,储存在阴凉、通风环境中,并避免阳光直射和冻结。
本说明书所提供的信息基于现有知识和经验。由于实际使用条件, 包括材质、表面状态、水质、油污程度及工艺参数等非我方所能控制, 用户在使用前有责任进行严格的工艺测试和评估,以确定产品的适用性与安全性。 因不当储存、操作或超出建议范围使用本产品而导致的直接或间接损失, 应结合实际使用情况判定。