建材行业与其他金属精饰领域相比有一个重要不同:零件大、可见、并且被期望在户外使用数十年。在封闭壳体内的机加工件上不可见的缺陷,到了建筑外立面上就是可见的失效。与此同时,产量高、成本压力大,几乎没有空间增加额外工序。
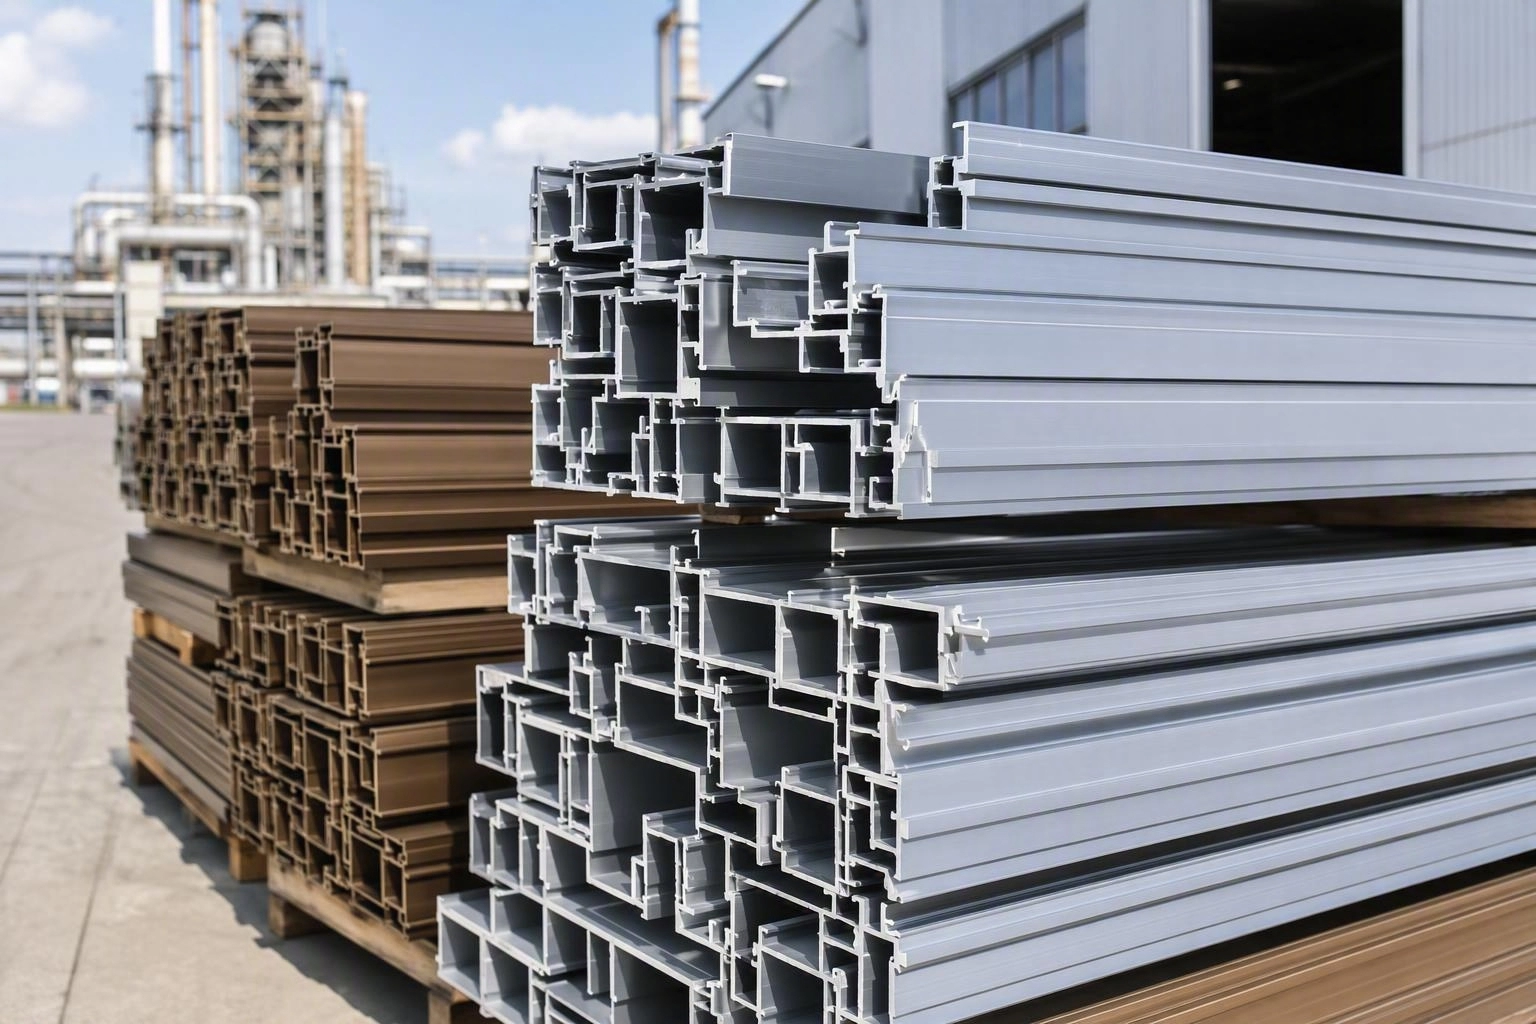
材料分族及其处理需求
| 材料 | 典型产品 | 处理重点 |
|---|---|---|
| 挤压铝 | 门窗与幕墙型材、扶手、装饰板 | 均匀蚀洗与氧化质量;出光;色泽一致 |
| 镀锌钢 | 结构梁、屋面、风管 | 锌面钝化;涂层附着力;防白锈 |
| 不锈钢 | 扶手、装饰板、紧固件、建筑五金 | 成型与焊接后钝化;污染去除 |
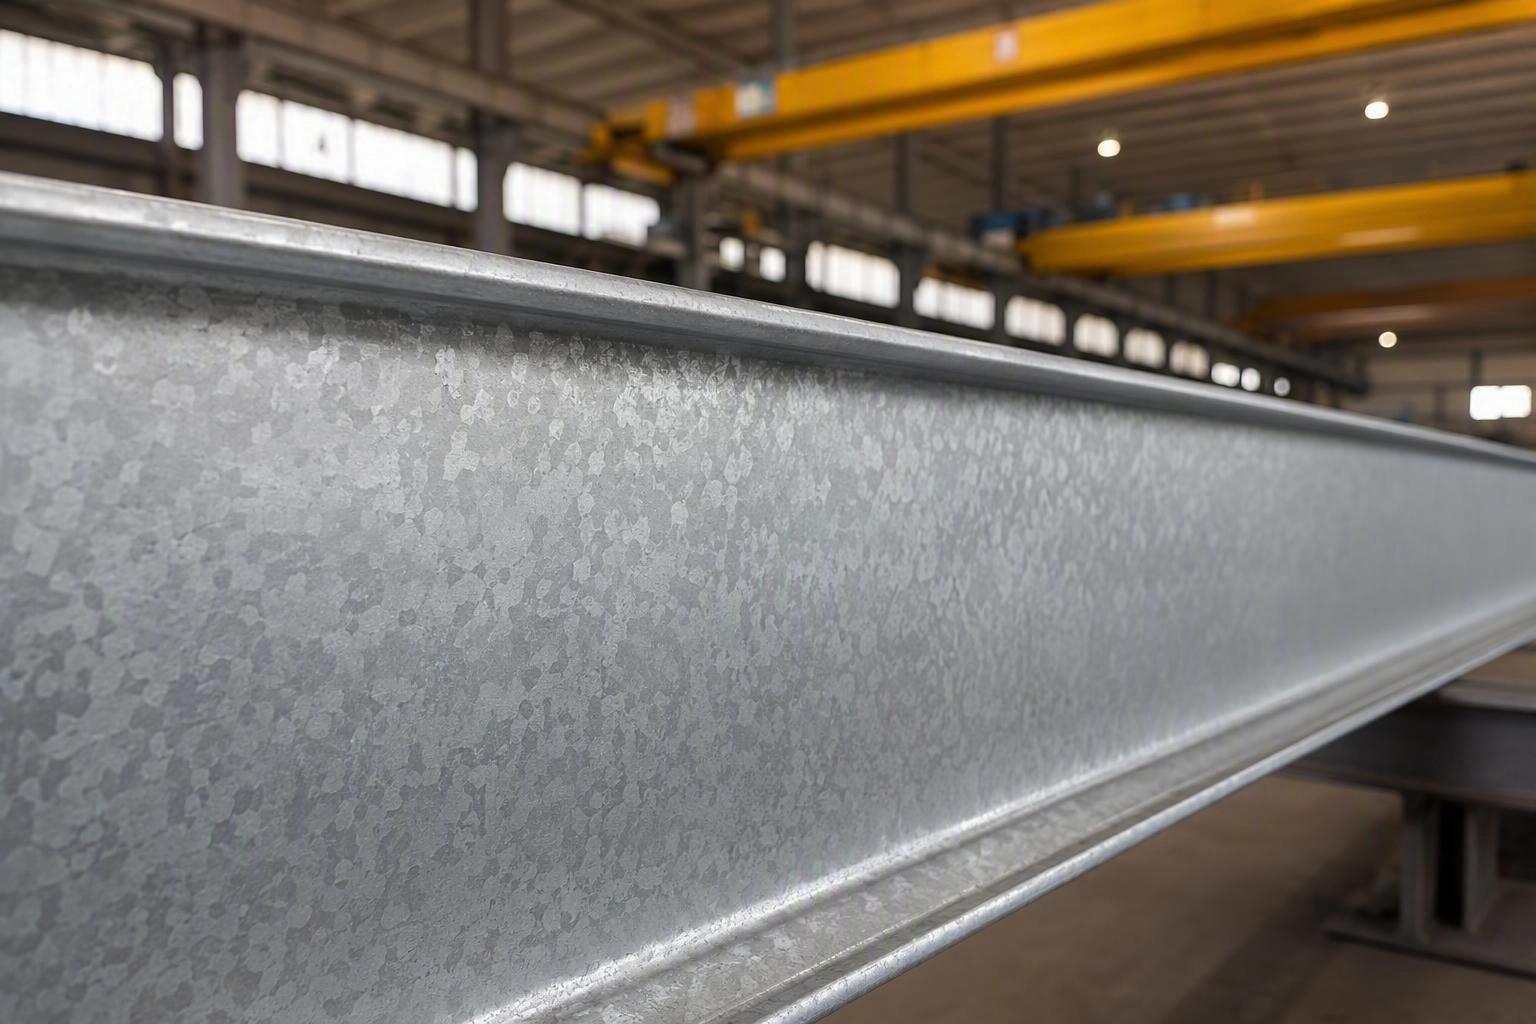
| 铝制五金 | 门把手、合页、窗配件 | 表面一致性;封闭;抗指纹 |
| 铸铝 | 装饰铸件、支架 | 挂灰去除;涂装前表面准备 |
铝型材:蚀洗与出光的平衡
挤压铝从挤压机出来时,表面必须经过化学调理才能进行氧化、涂装或封闭。调理工位对最终外观的影响大于其后任何步骤,因为它决定了后续工艺所依托的表面状态。
核心要求是均匀去除。挤压过程会形成冷却速率差异、模具线,某些合金还会出现明显的带状或条纹。化学调理工位必须在整个型材上去除一致深度,包括角落和靠近模具接触的区域。
两种常见失效模式:
- 蚀洗带状不均。去除不均匀会留下可见的明暗条带,尤其在斜视氧化型材时。原因通常是温度不均、浓度不均、搅拌不足,或型材堆叠方式阻碍了溶液到达。
- 光亮度损失。过度蚀洗会产生均匀但发暗的缎白表面,而规格要求的是光亮面。这更多是选型错误而非工艺错误——所需外观决定蚀洗量,光亮面要求去除的材料量要少得多。
在铝材清洗端,LG808 铝材喷淋酸性除油剂可在铝材上除油,同时避免未加缓蚀的碱性体系带来的侵蚀风险,并且适用于挤压型材典型的"油污与氧化并存"状态。LG809 出光剂则服务于出光要求——建筑型材的可见质量实际就在这里被决定。
镀锌钢:保护锌层
镀锌钢有一个特定约束:锌层本身就是防腐层,任何侵蚀锌的处理都适得其反。处理的任务是钝化锌面、防止储运过程中的白锈,并在需要涂装时准备好表面。
三个问题反复出现:
- 白锈(氧化锌与氢氧化锌)。新镀锌表面在潮湿、通风不良的条件下存放时会生成——堆叠的板材和成捆型材尤其脆弱,因为水汽被夹在表面之间。镀锌后及时施加钝化处理可大幅降低风险。
- 锌面上的涂层附着力。涂料无法理想地附着在裸镀锌钢上。转化膜或附着力促进型前处理可建立必要的咬合,同时防止锌与涂料基料之间的反应在某些涂层体系上引起起泡。
- 碱性清洗剂侵蚀。强碱性清洗剂会侵蚀锌,并在此过程中快速消耗自身。镀锌件需要缓蚀型碱性产品、中性清洗剂,或对碱性工位进行谨慎控制。
针对含锌表面的钝化与附着工位,硅烷类转化化学体系如 LG907 硅烷封闭剂提供了一条不含重金属的附着力促进路径,并可在同一槽液中处理钢与铝——这在处理混合建筑构件的产线上是实际优势。
建筑用不锈钢:钝化不是可选项
建筑不锈钢暴露在外、可见,并被期望长期保持原状。两类风险占主导:
锈痕污染(tea staining)。暴露于大气的不锈钢表面会出现褐色变色,沿海或污染环境中尤其明显。它不是结构性腐蚀,但在可见外立面上是严重的外观缺陷。根本原因通常是加工过程中嵌入的游离铁污染,或钝化层从未正常形成——而这两者正是钝化直接针对的问题。规范的加工习惯(不锈钢专用工具隔离)与成型后钝化,是真正起作用的两项控制。
焊缝变色。焊接的栏杆、雨棚和装饰板沿焊缝出现热氧化色。在未涂装的可见表面上,这是明确的质量缺陷;除此之外,它还标志着铬含量降低的区域,耐蚀性确实更低。机械或化学去除热氧化色之后进行钝化,是成熟的处理方案;LG303 不锈钢二合一钝化剂常用于此后的末道工序。
当大型建筑项目需要可追溯的无铬工艺文件时——在公共和环境认证项目上日益常见——LG908 无铬钝化剂提供了一条不含六价铬的转化膜型钝化路径。
铝制五金:以外观为导向的场景
门把手、合页和窗配件体积小、频繁被触摸、也被近距离检视。其表面要求与大型型材在三点上有所不同:
- 抗指纹与耐操作痕迹。降低表面能的封闭或陶瓷膜层使零件更易保持洁净,也不易显现操作痕迹。
- 大批次之间的一致性。采购一万个把手的客户期望它们彼此一致。这要求表面准备工位真正可重复——在实践中意味着受控的浓度、温度和时间,而不是操作者判断。
- 耐磨性。把手表面在使用中会被摩擦,因此膜层必须抗机械磨损,而不仅仅抗腐蚀。
对这类应用,陶瓷化或硅烷处理通常比单纯钝化更合适。LG909 陶瓷化剂产生坚硬、低表面能的膜层,适用于被频繁触摸的表面;LG907 硅烷封闭剂则提供致密的有机硅烷膜,适合五金件将接受装饰性涂层时的附着力促进。
建材特有的工艺考量
| 考量因素 | 为何在此重要 | 实际措施 |
|---|---|---|
| 零件尺寸 | 型材可达 7 m,全长均匀性困难 | 搅拌、正确的堆叠朝向、沿槽体的温度均匀性 |
| 批次一致性 | 相隔数月的不同批次之间,色泽与外观必须匹配 | 参数书面化;每批留存参照样 |
| 水洗水质 | 可见零件上的水痕非常明显 | 去离子末道水洗;干燥前吹水 |
| 工序间存放 | 大件需等待;存在闪锈与白锈风险 | 及时干燥;通风存放;必要时施加短期防护 |
| 成本压力 | 高产量、竞争激烈 | 避免不必要工序;优化带出以降低消耗 |
实用的起始流程
- 精确判定基材分族。挤压铝、镀锌钢、不锈钢和铸铝各需不同化学体系,混合的建筑负载可能需要两条或三条独立产线或产品。
- 在确定工艺前先明确所需外观。光亮、缎面与哑光所需的材料去除量不同。
- 确认清洗化学体系与基材相容。铝和锌用缓蚀或酸性产品;钢可用常规碱性。
- 为可见质量规划水洗与干燥工位。去离子末道水洗加吹风,而不只是延长干燥时间。
- 从源头解决加工污染。不锈钢作业使用不锈钢专用工具与挂具;镀锌件与碳钢件使用分开的挂具。
- 逐产品族记录参数,使半年后的重复订单也能产出匹配的外观。
我们能提供的支持
佛山昌成表面技术供应面向铝、镀锌钢、不锈钢及混合建筑负载的处理化学品,包括 LG808 铝材喷淋酸性除油剂、LG809 出光剂、LG907 硅烷封闭剂、LG908 无铬钝化剂和 LG303 不锈钢二合一钝化剂。
请告知您的基材范围、所需外观、零件尺寸和现有工艺流程。我们将推荐流程与产品组合,并提供样品供您在量产零件上试用。技术说明书、ISO / MSDS / RoHS 资料及电子目录可应要求提供。