01
一步完成多重处理
将强力脱脂、溶解浮锈/氧化层与生成防护性皮膜整合在一个处理槽中, 减少传统多槽前处理环节。


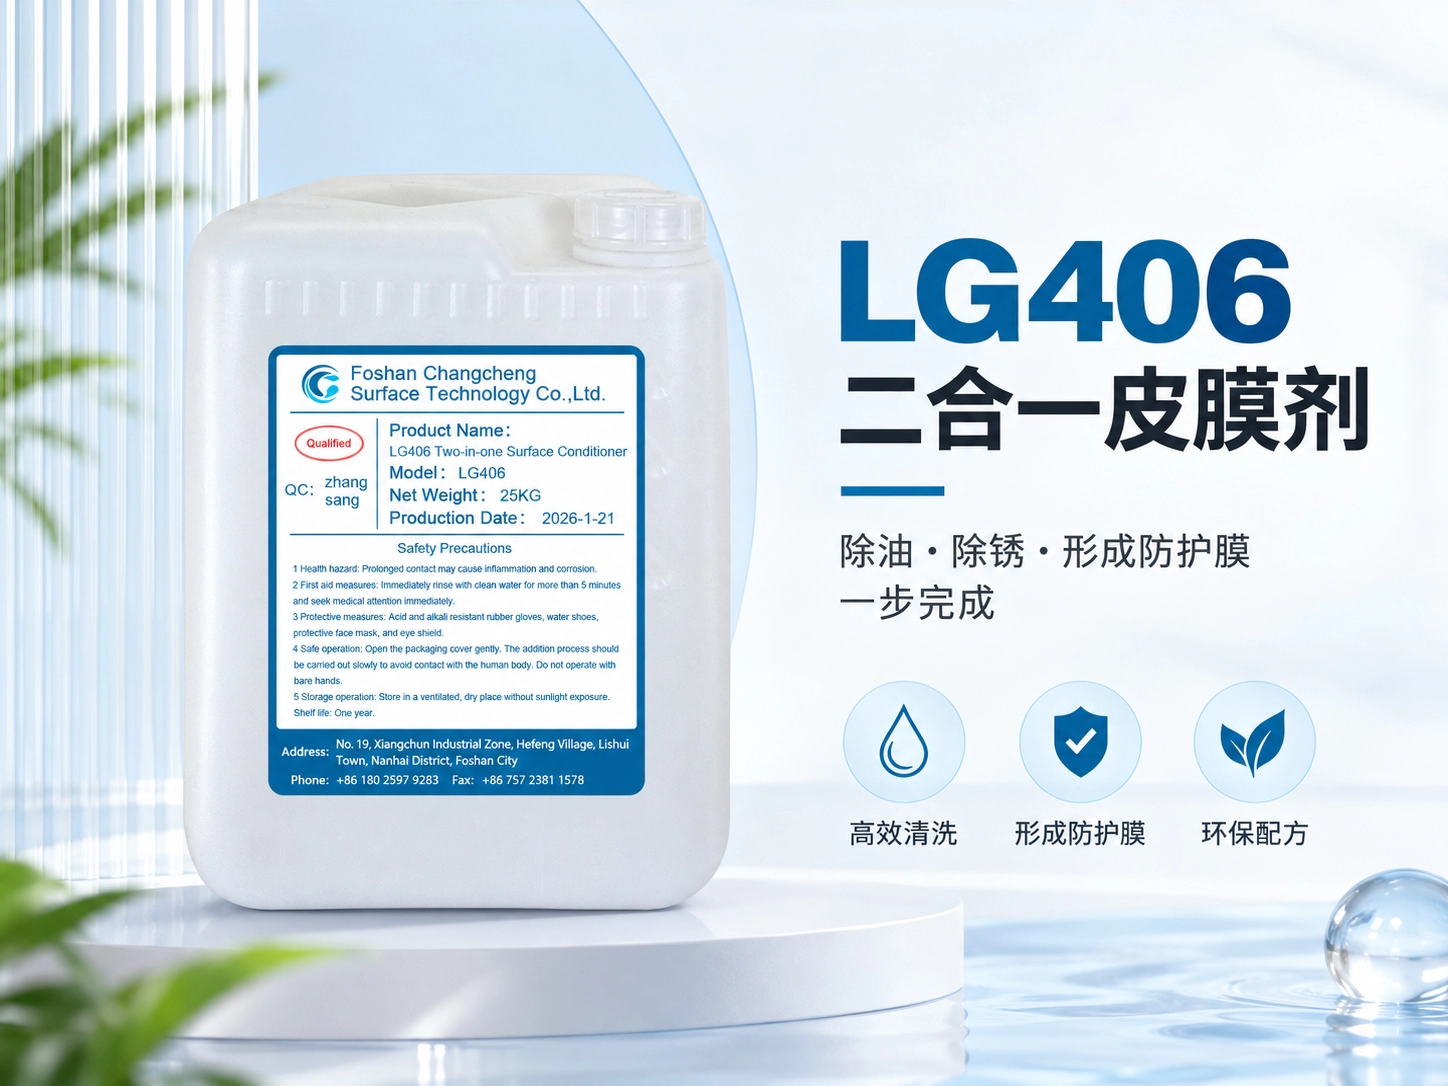
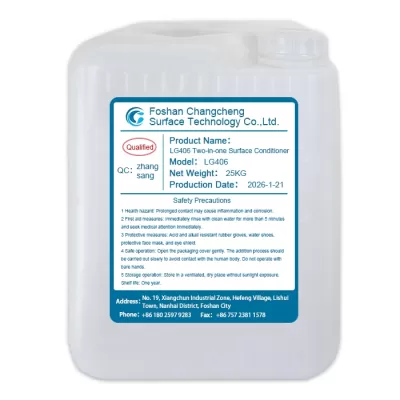
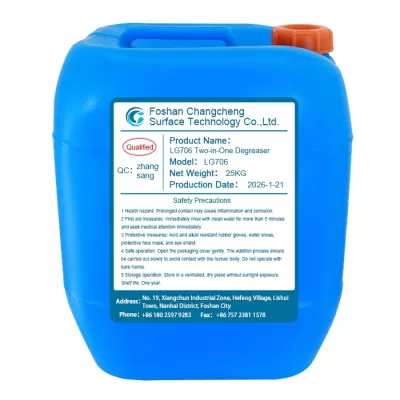
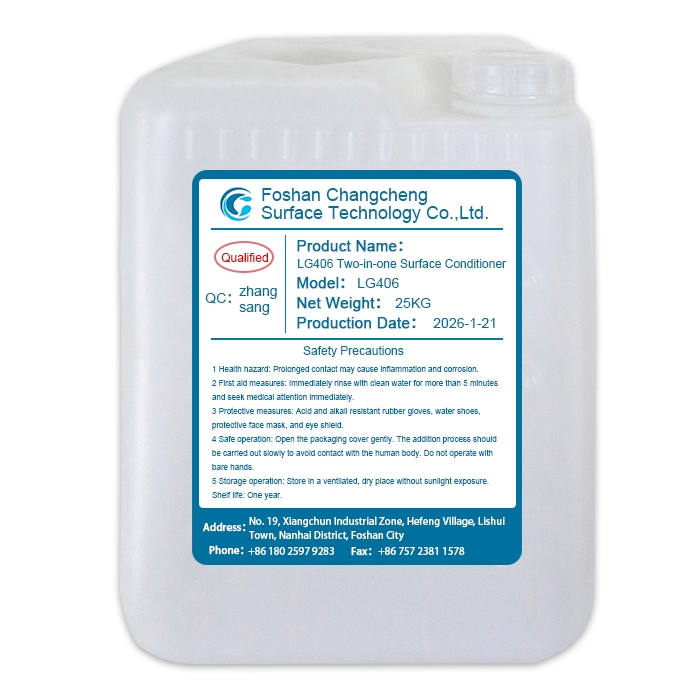
LG406二合一皮膜剂是一款创新性的多功能环保处理剂,专为浸泡工艺设计。 本产品需与专用的LG706二合一添加剂配合使用,可在单一步骤中同时完成对钢铁件及铝材等常规金属的除油、 除锈(氧化皮)与形成防护性转化膜的复合处理。采用环保型表面活性剂、络合剂及螯合剂复合配方, 具有洗净力强、生态危害低、操作简单等特点。
LG406为酸性二合一皮膜处理主剂,通过与LG706添加剂协同,平衡清洗、去氧化与成膜反应。
外观为淡蓝色液体,原液pH为1–2。工作液按工艺比例配制后, 需结合LG706添加剂共同使用,以确保清洗、除锈/去氧化与皮膜形成的综合效果。
复合表面活性剂体系用于去除加工油污、防锈油及常见污物;络合与螯合组分可温和去除钢铁浮锈、 铝材自然氧化层,并尽量降低对基材的过腐蚀。处理过程中同时在清洁金属表面形成极薄的保护性转化膜, 可用于短期工序间防锈,并有助于后续喷漆、喷粉或胶接等工序。
以“一槽多效”为核心,兼顾清洁、去氧化、成膜、环保、操作便利与多材质适应性。
将强力脱脂、溶解浮锈/氧化层与生成防护性皮膜整合在一个处理槽中, 减少传统多槽前处理环节。
复合表面活性剂体系能够有效去除切削液、防锈油、拉伸油等轻至中度加工油污及一般污物。
通过络合与螯合作用去除钢铁浮锈、薄氧化层和铝材自然氧化膜, 同时尽量避免对基材造成过度腐蚀。
在处理过程中形成极薄的保护性转化膜,可用于短期防锈, 并为后续喷漆、喷粉、胶接等提供前处理基础。
不含铬酸盐、亚硝酸盐、镍盐等有害物质;常温使用,无需加热, 有助于降低能耗并简化现场管理。
适用于钢铁件与铝材等常规金属,可用于单独处理或多材质混合处理; 锌、铜等其他有色金属需先做兼容性测试。
LG406与LG706必须按比例配合使用。建槽顺序、工作液pH与处理时间是保证清洗、除锈和成膜平衡的关键。
| 推荐工艺 | 浸泡 |
|---|---|
| 工作温度 | 常温 |
| 处理时间 | 3–10分钟 |
| LG406建槽比例 | 2.5% |
| LG706添加剂比例 | 2.5% |
| 工作液pH | 2.5–3.5(按所提供资料) |
| 适用材料 | 钢铁件、铝材等常规金属;锌、铜等需先做兼容性测试 |
| 典型后道工序 | 短期防锈、喷漆、喷粉、胶接等 |
适合钢铁与铝材的轻至中度油污、浮锈及薄氧化层处理,尤其适用于希望简化工艺流程的生产场景。
碳钢、合金钢、压铸铝、铝型材等常规金属。
切削液、防锈油、拉伸油等轻至中度油污及一般污物。
钢铁浮锈、热加工氧化色及铝材自然氧化膜。
小批量多品种、维修车间、多材质混合处理及流程简化型产线。
工序间短期防锈,以及喷漆、喷粉、胶接等后续处理。
建浴完成后,将工件完全浸没处理,随后充分水洗,并根据防锈或后续涂装要求进行后处理与干燥。
80%清水 → LG406 2.5% → LG706 2.5% → 补水并搅拌均匀。
常温完全浸没3–10分钟,必要时轻微晃动或鼓气以提升均匀性。
取出后立即用流动清水漂洗,建议采用两级逆流漂洗。
视要求进行中和、水封闭或防锈处理,并及时吹干或低温烘干。
重点控制建槽顺序、工件完全浸没、处理时间及漂洗质量,保证清洗、去氧化与皮膜形成均衡进行。
建槽: 在洁净的塑料或衬塑槽中先加入约80%体积自来水,在搅拌状态下加入LG406二合一皮膜剂2.5%, 再加入LG706二合一添加剂2.5%,最后补水至工作液位并充分搅拌。
pH控制: 测量并按资料要求调节工作液pH至2.5–3.5范围。
处理要求: 将工件完全浸没于工作液中,确保所有表面被药液覆盖;常温浸泡3–10分钟。
现场调整: 油污或氧化较重时可适当延长处理时间,轻微晃动工件或鼓气有助于提升处理均匀性。
漂洗: 工件出槽后立即使用流动清水充分漂洗,以停止反应并去除残留化学物质与反应产物,建议采用两级逆流漂洗。
建议后处理: 漂洗后可进行中和与水封闭处理,例如弱碱水浸泡,再根据需要使用脱水防锈剂,以改善防锈效果与后续涂装附着力。
干燥: 漂洗后立即使用压缩空气吹干或低温烘干,避免水痕与返锈。
定期监控pH、有效成分消耗及槽液污染程度,有助于保持清洗、除锈与成膜效果稳定。
每日检测工作液pH,结合工件处理效果、油污积聚及槽液浑浊程度进行补加或整槽更换。 补加LG406与LG706时应维持1:1体积比,并在搅拌状态下缓慢加入。
每日使用精密pH试纸或pH计检测工作液,资料给出的控制范围为2.5–3.5。
按皮膜剂:添加剂 = 1:1体积比补加,并在搅拌下缓慢加入,直至工作液恢复要求状态。
所提供资料写明“pH值高于2.0时需补加”;该数值与2.5–3.5控制范围存在表述冲突,量产前应确认。
当槽液过于浑浊、油污积聚过多、处理时间显著延长且补加无效时,应整槽更换。
工作液属于酸性体系,需做好个人防护、材料兼容验证及废水处理,并明确本工艺的适用边界。
操作时必须佩戴耐酸手套、防护眼镜及防酸围裙,避免皮肤和眼睛直接接触工作液。 如发生异常接触,应按照现场化学品安全管理要求及时处理。
必须佩戴耐酸手套、防护眼镜和防酸围裙,避免皮肤和眼睛接触。
厚重黄油、固态抛光膏、致密氧化皮或严重锈蚀应先做机械或化学预清理。
形成的膜层较薄,主要用于短期防锈或后续涂层打底;长期户外存放建议增加额外防锈处理。
特殊合金、精密工件以及锌、铜等其他有色金属,首次使用前应进行小样兼容性测试。
酸性废液含金属离子及有机物,应收集后中和、沉淀处理,并按当地排放要求达标处置。
正式量产前应结合材质、油污程度、表面状态及后道工艺进行小样和批量前验证。
保持容器密封,分开储存在阴凉、通风处,避免阳光直射与高温环境。
本页面内容依据所提供的LG406二合一皮膜剂资料整理。实际处理效果会受到工件材质、油污与锈蚀程度、 表面状态、水质、LG406与LG706配比、工作液pH、处理时间、槽液污染程度及漂洗/干燥条件等因素影响。 正式批量使用前,应结合实际生产条件进行工艺验证。资料中“工作液pH控制2.5–3.5”与“pH高于2.0时需补加” 两处表述存在数值冲突,建议在正式发布或生产前确认准确的补加控制点。